Осы мақаланың редакциялық жауапкершілігі мынаған жүктеледі: Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech редакциялық тобы жазған және тексерген. Біздің редакциялық саясатымыз туралы оқыңыз: біз қалай жазамыз, AI құралдары қайда қолданылады және түзетуді қалай сұрауға болады.
Инкапсулянт орамы қалай жасалады және ол қайда ауытқиды
Мазмұны
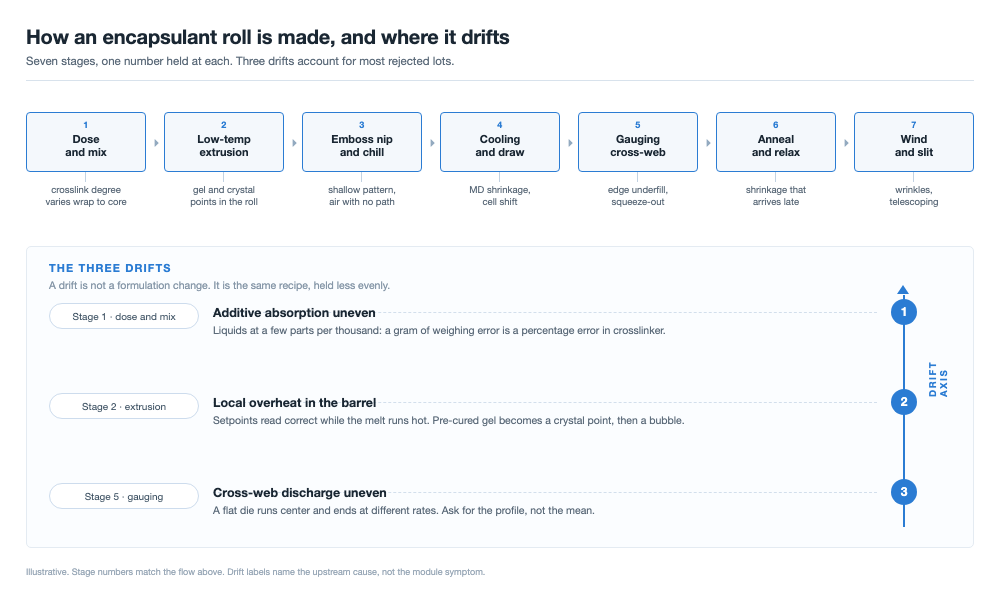
Қысқа жауап: Инкапсулянт желісі қысқа: дозалау және араластыру, суық күйде экструзиялау, бедерлеу, салқындату, өлшеу, күйдіру, орау. Реттілік қиындық емес. Бір санды орамның бүкіл ені бойынша, ауысымдар мен желілер бойынша ұстап тұру — қиындық осында, және ол шыңдық мәндермен емес, дисперсиямен өлшенеді. Бірдей рецептура екі зауыттан кіріс бақылауынан өтетін бір орам мен қабылданбайтын бір орам шығаруы мүмкін. Мұның көбісі үш ауытқуға байланысты: гранулаларға әлі толық сіңіп үлгермеген қоспалар, экструдердегі кросслинкерді алдын ала қатайтқан қызу нүктесі және ортасында шетіне қарағанда көбірек балқыма беретін қалып. Әрқайсысы модульге дейін жететін белгі қалдырады: парақ бойынша өзгеретін кросслинк дәрежесі, ламинациялау кезінде көпіршік көздеріне айналатын кристалдық нүктелер және шеттерде төмендейтін грамм салмағы.
Бірдей рецептура, екі желі, бір орам кіріс бақылауынан өтеді, екіншісі қабылданбайды. Рецептура — айнымалы емес. Желі — айнымалы.
Жеті кезеңнен тұратын желі
Мөлдір EVA, ақ EVA және POE пленкасы негізгі бағытты бөліседі, және бір өнімге арналған желіні әдетте басқасына қайта жабдықтауға болады. Грануладан оралған орамға дейін: дозалау және араластыру, жазық қалып арқылы төмен температуралы экструзия, бедерлеу, салқындату, өлшеу, күйдіру, орау және кесу.
Әр кезең бір санды ұстайды, ал модуль өндіруші оны тек соңында, ламинациялаудан кейін көреді. Кесте кезеңдерді әрқайсысы ауытқыған кезде тудыратын симптоммен қатар қояды.
| Кезең | Ол нені ұстайды | Модульде не байқалады |
|---|---|---|
| Дозалау және араластыру | Партияға қоспа салмағы, таралуы, сіңу уақыты | Орамдар арасында өзгеретін кросслинк дәрежесі мен адгезия |
| Төмен температуралы экструзия | Кросслинкердің ыдырау басталуынан төмен балқыма температурасы | Алдын ала қатайған гель, кристалдық нүктелер, көпіршік көздері |
| Бедерлеу | Беттегі өрнектің тереңдігі мен айқындылығы | Ламинациялау кезінде ұсталған ауа, орамдағы жабысу |
| Салқындату | Салқындату жылдамдығы, тарту және қатып қалатын бағдарлану | Машина бағытындағы шөгу, ұяшықтың жылжуы |
| Өлшеу | Грамм салмағының орташа мәні және тор бойынша профиль | Шетінде толтырылмау немесе жақтауға сығылып шығу |
| Күйдіру | Орау алдындағы босаңсу температурасы мен ұстау уақыты | Сақтаудан кейін кеш келетін шөгу |
| Орау және кесу | Кернеудің біртіндеп азаюы, орам геометриясы, шетінің сапасы | Әжімдер, телескоптану, қабаттау кезіндегі сәйкессіздік |
Жеті кезең, әрқайсысында бір сан. Нөмірленген ауытқулар — модуль өндіруші бірінші кездесетіндер, өтуі керек болған кіріс партиясы ретінде.
Үшінші бағанды диагностикалық индекс ретінде оқыңыз. Кристалдық нүктелер араластыру бөлмесі мен экструдерді кінәлайды, ал экструдер екеуінің ықтималдырағы. Ламинациялаудан кейінгі ұяшықтың жылжуы рецептке емес, салқындату мен күйдіруге нұсқайды.
Араластыру: қоспалар гранулаға сіңуі керек
Кросслинкер мен силан байланыстырғыш агенті көптеген рецептураларда сұйықтықтар болып табылады, шайырға қатысты мыңға бірнеше бөлік мөлшерінде дозаланады. Дәл осы қатынаста бірінші ауытқу жатыр: граммен тривиалды көрінетін өлшеу қатесі кросслинк тығыздығы мен адгезияны анықтайтын қоспадағы пайыздық қате болып табылады.
Екі қасиет сақталуы керек: партияға салмақ және таралудан сіңуге дейінгі жол. Таралу механикалық, және жеткілікті ұзақ араластыру әр грануланы қаптайды. Сіңу баяуырақ, өйткені молекула полимерге диффузиялануы керек. Бұл қадамды қысқартсаңыз, гранулалар құрғақ көрінеді, ал кросслинкер бетінде қалып, араластырғыш қабырғасына немесе шнектің алғашқы метрлеріне жоғалады.
Полярлық сіңу уақытын анықтайды. EVA полярлы және қоспаларды оңай қабылдайды. POE полярлы емес, баяу сіңіреді және оның қабылдауы шектеулі, сондықтан бірдей рецепт әлдеқайда ұзақ сіңуді қажет етеді, немесе қоспа тасымалдаушы шайырдағы мастербатч ретінде дозаланады. Екі өнімді бір ұстау уақытында өндіретін зауытта бір өнім дұрыс, ал екіншісі ауытқып тұр.
Төмен температуралы экструзия: орамда көрінбейтін қызыл сызық
Экструзия — инкапсулянт желісі қарапайым пленка желісі болуды тоқтататын жер: пленка өзінің кросслинкерін алып шығарылады, ол цилиндрде инертті болып қалуы және ламинаторда 140-150 °C температурада тез әрекеттесуі керек. Бұл талаптар бір-біріне қарсы әсер етеді, және ымыра — температура.
Балқыма температурасы пероксидтің ыдырай бастайтын нүктесінен төмен болуы керек. Ашық патенттер бұл шекті шамамен 90 °C деп көрсетеді, бұл әмбебап емес, иллюстративті, өйткені ол кросслинкерге, шайырға және тұру уақытына байланысты өзгереді. Одан жоғары реакция ламинаторда емес, экструдерде басталады, және одан кейінгі ештеңе мұны қайтармайды.
Осылай суық жұмыс істеу өз мәселесін тудырады. 90 °C балқыма тұтқыр, тұтқыр балқыма шнекті көбірек жұмыс істеуге мәжбүрлейді, және бұл жұмыс сіз өлшемейтін жерде жылу қосады: цилиндрдің белгіленген мәндері дұрыс көрсетуі мүмкін, ал сығу аймағындағы балқыма олардан әлдеқайда жоғары тұр. Тіркеуге тұрарлық сандар — бірнеше нүктедегі балқыма температурасы, шнек жылдамдығы және тұру уақыты.
Тоқтату дәл сол себепті маңызды: цилиндрде ыстық тұрған материал бұзылады және кросслинктенеді, содан кейін келесі жүгірісте гель ретінде қайтады. Тоқтағаннан кейінгі тазалау температураны бақылаудың бір бөлігі болып табылады.
Қызу нүктесінен кристалдық нүктеге, содан кейін көпіршікке
- Жергілікті қызып кету балқыманы ыдырау басталуынан асырады, және кросслинкер экструдердің ішінде әрекеттеседі.
- Реакцияға түскен материал гель бөлшектерін түзеді: әлі әрекеттеспеген балқымадағы кросслинктенген полимердің шағын көлемдері.
- Гель қайта балқымайды. Орамда бөлшектер кристалдық нүктелер, жарық жәшігінің астындағы шағын оптикалық ақаулар ретінде көрінеді.
- Ламинациялау кезінде гель айналасындағы балқымамен бірге ақпайды. Пленка ағады, бөлшек қалады, және олардың интерфейсі — ауа шығарылмайтын және кернеу шоғырланатын жер.
Соңғы қадам модульде маңызды. Кристалдық нүкте — миллиметрдің бір бөлігіндей ақау; ламинациядан кейін сол бөлшек айналасында пайда болатын қуыс — көпіршіктің басталатын жері, ал қатайған ламинаттағы көпіршік жабылмайды. Сондықтан пленка зертханалық престе тегіс басылуы мүмкін, бірақ ленталары мен жақтауы бар модульде әлі де көпіршіктенеді.
Таралу жалпы мөлшер сияқты маңызды. Қуыстар лента қатарының бойымен жиналады, онда ламинат ең алысқа ағады және геометрия ауаға отыратын орын береді — бұл лента бойымен сызық тәрізді қуыстарның артындағы механизм. Ламинация кезіндегі әрбір көпіршік пленканың кінәсі емес, ал процесс жағы модуль көпіршіктерінің себептерінде баяндалған. Пленканың қосатыны — нуклеация орны, ал кристалдық нүкте сенімді сондай орын.
Бедерлеу: ауа жолы — өнімнің бір бөлігі
Балқыма матрицадан бедерлеу білігі мен салқындату білігі құрайтын қысқышқа шығады, ал пленка қатайған кезде өрнек бетіне басылады. Өрнек — әшекей емес; ол атқаратын үш қызмет те механикалық.
- Ауа жолы. Вакуум тек шетіне жете алатын ауаны кетіреді. Тегіс пленкада қабат ортасында қамалған ауаның барар жері жоқ, ал өрнек элементтерінің арасындағы саңылаулар оны сыртқа шығаратын арналар болып табылады.
- Жабысу. Инкапсулянт бөлме температурасында жабысқақ, ал өрнек орамдар арасындағы жанасу ауданын азайтады, сондықтан орам өзіне жабыспай ашылады.
- Ұстау. Жанасу ауданының сол азаюы шыны мен элементтерге қатысты сырғу мен соруды азайтады, сондықтан қабат оператор қойған жерде қалады.
Содан кейін өрнек оны қатайтатын салқындатуға төтеп беруі керек. Бедерлеу қысқышында тым ыстық болса, элементтер шөгіп, ішінара жабылады, бұл қабатқа ауа жолы ең қажет жерде оны жоғалтады; циклдің вакуум жағы тек өзіне берілген геометриямен жұмыс істей алады, сондықтан ламинатордың вакуум кезеңі мен бедерлеу өрнегі бір спецификацияға жатуы керек, ал ламинаторды таңдау — сол әңгіме. Бетті тым қатты салқындатса, өрнек өткір болады, бірақ пленка көбірек бағытталу алады. Бір нүктеде емес, ені бойынша тереңдік пен айқындық — ұстау керек сан.
Біз мұны вакуум камерамыздағы эвакуация қисығын қалыптастыру арқылы шешеміз: толық плита жанасуы модуль қабатын қыспай тұрып, пленка арналары арқылы ауаны тартамыз.
Салқындату, бағытталу және шөгілу деп аталатын жады
Матрицадан салқындату білігіне дейін балқыма созылады және тізбектер қозғалыс бағытымен тураланады. Салқындату сол туралануды қатырады, сондықтан пленка сызықтан тартылған бағыттың жадын алып шығады. Жылу оны босатады.
Ламинаторда 140–150 °C температурада тізбектер ширатылған күйге оралуға тырысады және пленка машина бағыты бойынша жиырылады. Салдарлары электрлікке қарағанда геометриялық: элементтер жылжиды, жолдар арасындағы саңылау өзгереді, элемент лентаға соғылып жарылуы мүмкін, ал пленка жақтау шетінен кері тартылады — бұл жақтаудың секіруі және оның шеткі ақаулары.
на апарар жолдардың бірі. Осы жиырылу кезінде элементтердің жылжуын болдырмау үшін біз 140–150 °C терезесінде қыздыру жылдамдығы мен мембрана қысымын синхрондаймыз, шайыр қатаймай тұрып элемент жолдарын тегіс ұстаймыз.
Өлшем анықталған. T/CPIA 0071-2024, 2024 жылы жарияланған Қытай фотоэлектрлік өнеркәсіп қауымдастығының коэкструзияланған инкапсулянт пленкасына арналған стандарты, темір плитадағы үлгіні 120 °C ±5 °C температурада 3 минут ұстауды, машина бағыты бойынша шөгілуі 4,0 % немесе одан аз және көлденең шөгілуі 2,0 % немесе одан аз болуын талап етеді. Көлденең көрсеткіш кішірек, өйткені құйылған пленка бүйірге әрең созылады.
Санды азайтатын екі тетік бар, ал ламинация циклі — қателесудің құны көрінетін жер. Біреуі — төменірек созу коэффициенті мен жұмсағырақ салқындату қисығымен азырақ бағытталу сақтау. Екіншісі — орам жөнелтілмес бұрын оны босату: кросслинкер әрекеттесетін температурадан сәл төмен күйдіру арқылы тізбектер химия ұйықтап жатқанда босаңсиды; бұл жол патент әдебиетінде кездеседі, мысалы US 9331232. Екі тетік те сызық жылдамдығын құрбан етеді, сондықтан жеткізушіден төмен шөгілу көрсеткішін ұсынғанда сызық қандай жылдамдықпен жұмыс істейтінін сұрайсыз.
Грамм салмағы және ені бойынша профиль
Пленка қалыңдықпен емес, грамм салмағымен, яғни шаршы метрге грамммен өлшенетін аудандық тығыздықпен сипатталады, өйткені бедерлеуден кейін анықтайтын біртұтас қалыңдық жоқ. T/CPIA 0071-2024 диапазонды 250–600 г/м² етіп белгілейді, ауытқу ±5 %-дан аспайды. Тым жеңіл болса, ламинат толық толтырылмайды: лента үстіндегі жастық азырақ, диэлектрлік қор азырақ. Тым ауыр болса, қажет емес шайырға ақша төлейсіз, ал артығы жақтауға және шетіне ағып кетеді.
Ені бойынша біркелкілік — қиынырақ жартысы. Тегіс матрица балқыманың біркелкі пердесін бермейді: шеттер мен орта әртүрлі жылдамдықпен ағады, ал профиль температурамен және матрицаның өз тарихымен өзгереді. Заманауи сызықтар автоматты матрицамен циклді жабады, онда ерін болттары немесе ерін қыздырғыштары саңылауды жергілікті реттейді, ал толық енін сканерлейтін кіріктірілген өлшегіш матрицаны қоректендіреді. Маңызды сан — орташа емес, профиль: орташа 452 г/м², бірақ шетінен ортасына дейін 7 % жолағы бар орам сертификатта мінсіз көрінгенімен ±5 % талабын орындамайды.
Сертификат не айта алады және нені жасыра алады
Талдау сертификаты — қорытынды, ал қорытынды — ақпарат жоғалатын жер.
| Кіріс тексеру бабы | Нұсқайтын жоғары ағым кезеңі | Сәтсіздік нені көрсетеді |
|---|---|---|
| Грамм салмағы төмен, немесе тек шетінде төмен | Өлшеу, матрица профилі | Кесілмеген матрица немесе ашық қалдырылған өлшеу циклі |
| MD шөгілуі 4,0 %-дан жоғары | Салқындату, созу, күйдіру | Бағытталу босатылғаннан жылдам сақталған; сызық жылдамдығын сұраңыз |
| Кристалдық нүктелер санау шегінен жоғары | Экструзия, тазалау | Ыстық нүкте немесе тоқтаудан кейінгі бұзылған материал |
| Кросслинк дәрежесі төмен немесе шашыраңқы | Дозалау, араластыру | Қысқа сіңіру, біркелкі емес таралу немесе өлшеу қатесі |
| Ылғалды ыстықтан кейін ажырату беріктігі төмен | Араластыру, сақтау | Ылғалды сіңірген силан немесе ешқашан сіңірмеген партия |
| Пленка тудырмауы тиіс көпіршіктер | Бедерлеу, экструзия | Тым таяз өрнек, немесе нуклеация орны ретіндегі гель |
Сертификаттың жасыра алатыны тексеруге алып баруға тұрарлық. Көлденең диапазоны жоқ орташа мән. Бір іріктеу позициясы орамды сипаттағандай оқылады. Сыртқы қаптамадан басталатын шөгу, мұнда кернеу тарихы өзектен өзгеше. Сіздің ламинаторыңыз қайталамайтын ұстау уақытында қатайтылған тігілу дәрежесі.
Сақтау сол әңгіменің бөлігі болуы керек және сирек тексеріледі: 0-ден 30 °C-қа дейін, салыстырмалы ылғалдылық 60 %-дан төмен, ашқаннан кейін 8 сағат ішінде пайдалану, өндірілгеннен кейін кемінде 120 күн сақтау мерзімі. Қақпада әр санға сай келген, содан кейін ыстық қоймада жатқан орам ламинаторыңызға жеткенде басқа материал болады.
Сайтқа барғанда қарайтын бес орын
Осы бес сұрақ бір сапардағы ең көп нәрсені табады, алдымен өтейтін тәртіппен.
- Дозациялау және сіңіру жазбалары. Рецепт картасын емес, әр партия үшін салмақ талонын және әр сило үшін сіңіру уақытын сұраңыз. Егер POE жабдықты EVA-мен бөліссе, не өзгеретінін сұраңыз.
- Балқыту температурасы, белгіленгеннен гөрі өлшенген. Бөшке қойылымдары — ниет; сізге керек журнал — қалыптағы және қысу аймағындағы балқыту температурасы, қасында шнек жылдамдығымен.
- Қалып профилі және қалыңдық. Қай болттар реттелді, ерін соңғы рет қашан профильденді, және орташа мән емес, көлденең диаграмма.
- Бедерлеу және суыту біліктері. Біліктегі және пленкадағы өрнек тереңдігі, бір нүктеде немесе ені бойынша тексерілген.
- Күйдіру және орау. Күйдіру температурасы мен ұстау уақыты, кернеу конусы, және сәтсіз орамға не болады: қайта өңделеді, дәрежесі төмендетіледі немесе жөнелтіледі.
Тағы бір сұрақ уақытқа тұрарлық. Екі ауысымнан бірдей санды сұраңыз. Ауысымдар арасындағы тұрақтылық — бүкіл желі соны жеткізу үшін өмір сүреді, және бұл зауыт ең сенімсіз түрде жасай алатын нәрсе.
Бұл сандар қайдан алынған
Шектеулер мен сынақ шарттары T/CPIA 0071-2024, Қытай фотоэлектрлік өнеркәсіп қауымдастығының коэкструзияланған инкапсуляциялық пленка стандартынан алынған: 120 °C ±5 °C темір тақта және 3 минуттық үлгі, машина бағытындағы шөгу 4,0 % немесе одан аз, көлденеңінен 2,0 % немесе одан аз, 250-ден 600 г/м² диапазоны ±5 %, және сақтау шарттары 0-ден 30 °C-қа дейін, салыстырмалы ылғалдылық 60 %-дан төмен, ашқаннан кейін 8 сағат және 120 күн сақтау мерзімі. Бір қабатты EVA және POE өнімдері басқа құжат бойынша көрсетілуі мүмкін, сондықтан тұтынушыңыз атайтын стандартты пайдаланыңыз.
Үш тармақ сол стандарттан алынған өлшемдер емес. 90 °C-қа жақын шек ашық патенттегі мысал формуласынан алынған және иллюстративті: нақты мән кросслинкерге, шайырға және тұру уақытына байланысты. Күйдіру бағыты патент әдебиетінен (US 9331232) алынған, және дереккөз желі жылдамдығы мен шөгуді тек сапалық тұрғыдан қарастырады, сондықтан алмасу сансыз көрсетілген. 140-тан 150 °C-қа дейінгі ламинация терезесі — процесс диапазоны, стандарттық шектеу емес.
Түсіндіру — біздікі: орам формулада емес, үш жерде ауытқиды, екі кестедегі кезеңнен симптомға салыстыру, сертификатты диагностикалық оқу және бес сайт сұрағы.
Жиі қойылатын сұрақтар
С: Неге бір формула екі желіде әртүрлі пленка береді?
Формула мақсатты белгілейді, ал желі дисперсияны белгілейді. Ұзағырақ сіңіру, суығырақ балқыту, кесілген қалып және баяу орау — бәрі бір пленканы сол мақсатқа қарай жылжытады, және олардың ешқайсысы рецептпен бірге жүрмейді. Бір формуладағы екі зауыт ұстау уақытында, балқыту температурасында және көлденең бақылауда ең көп ерекшеленеді.
С: Инкапсулянт қандай балқыту температурасында жұмыс істеуі керек?
Кросслинкер бөшкеде ыдырамайтындай төмен. Ашық патенттер шекті 90 °C-қа жақын қояды, және бағыт саннан маңыздырақ, өйткені ол пероксидке, шайырға және тұру уақытына байланысты өзгереді. Бөшкені емес, балқыманы өлшеңіз.
С: Неге машина бағытындағы шөгу бөлек көрсетіледі?
Өйткені екі бағыт әртүрлі мөлшерде бағдарлануды сақтайды. Құйылған пленка машина бағыты бойынша тартылады және бүйірге азадап, сондықтан барлық дерлік жады бойлық. Стандарт мұны 120 °C ±5 °C-та 3 минут ішінде 4,0 % қарсы 2,0 %-бен көрсетеді.
С: Неге қалыңдықтың орнына грамм салмағын көрсетеді?
Өйткені бедерлеу қалыңдықты екіұшты етеді: бір нүкте қалың немесе жұқа оқылады, өйткені сіз белгіге түсесіз бе. Аудандық тығыздық өрнекті орташалайды және лента үстінде қанша шайыр тұрғанын көрсетеді. Диапазон 250-ден 600 г/м² ±5 % немесе одан аз.
С: Кристалдық нүкте модульде не істейді?
Ол балқымайтын гель бөлшегін белгілейді. Пленка ламинацияда ағады, ал бөлшек қалады, сондықтан олардың шекарасы ауа шығарылмайтын және кернеу шоғырланатын жер. Орамда әрең көретін ақау кейінірек көпіршікке айналады.
С: Күйдіру желіні баяулатады ма?
Иә, және бұл — алмасу. Бағдарлануды азайту тарту коэффициенті мен суыту жылдамдығын құрбан етеді, ал күйдіру орау алдында қыздырылған секция мен ұстау уақытын құрбан етеді. Төмен шөгуді ұсынатын жеткізуші онымен бірге желі жылдамдығын ұсынады, сондықтан екеуін де сұраңыз.
С: Жаңа партия үшін сертификатқа қаншалықты сенуге болады?
Ол айтқанына сеніңіз және ол өткізіп жібергенін тексеріңіз. Көлденең диапазоны жоқ орташа мән, бір позициядан алынған үлгі немесе сыртқы қаптамадан алынған шөгу көрінгеннен аз сипаттайды. Жаңа жеткізушімен іріктеуге куә болыңыз.
С: Екеуі қайшы келгенде қай кіріс сынағына сенуім керек?
Сіз жүргізетін процеске ең жақын. Лентасыз және жақтаусыз зертханалық пресс нақты ламинат көрсететін қуыстарды көрсетпейді, ал ескірген орамнан суық кесілген шөгу үлгісі жаңасына сәйкес келмейді. Сертификат пен желі қайшы келгенде, желі жеңеді.
Қорытынды ойлар
Формула шекті белгілейді, ал желі кампанияның төртінші айында сейсенбіде оған жетесіз бе, соны шешеді. Келесі қабылданбаған партия сан диапазонда болды деген сертификатпен келеді, сондықтан ауытқуды қай кезең тудырғанын сұраңыз: сіңіру уақыты, балқыту температурасы немесе көлденең профиль. Үшеуінің біреуі әдетте сіз қазірдің өзінде жүргізетін жазбаларда көрінеді, және олардың ешқайсысы формуланы өзгерту арқылы түзетілмейді.
OOITech бір және қос камералы күн панелін ламинациялау машиналарын тұрақты термиялық тарату үшін жасалған маймен қыздырылатын және электрлік плиталармен. Егер сіздің өндірістік желіңіз инкапсулянттың шөгуіне, көпіршік түзілуіне немесе жылжыған жолдарға тап болса, процесс бағалауы үшін бізге модуль стектерінің дизайндарын, құрамдас бөліктердің сызбаларын немесе үлгі пленкаларды жіберіңіз.