Күн модулін өндіру процесі мен технологиясы
Мазмұны
Қысқа жауап: Фотовольтаикалық сала тізбегі төрт кезеңнен тұрады: поликремний, пластина, күн ұяшығы және модуль. Модуль дайын ұяшық пен орнатылған PV жүйесінің арасындағы төменгі ағында орналасқан. Модуль өндірісі сынғыш жеке ұяшықтарды алып, оларды герметикалық, жақтаулы, ауа райына төзімді құрылғыға айналдырады: ұяшықтар тізбектерге дәнекерленеді, тізбектер алдыңғы шыны мен артқы жапырақ арасындағы EVA инкапсулянтымен орналастырылады, қабат вакуум мен жылу астында ламинацияланады, содан кейін жақтаумен қоршалады, қосылу қорабы орнатылады және IV тестерінде жарқылдатылады. Жартылай ұяшықты кесу және көп шиналы орналасулар әр кезеңді өзгертіп, қуатты арттырды және резистивті жоғалтуды азайтты. Бір ұяшық шамамен 0,6 В кезінде тек бірнеше ватт қана өндіретіндіктен, құрастыру кезеңі пайдалануға жарамды 400 Вт-тан 700 Вт-қа дейінгі модульді шығарады. Сондай-ақ, модуль барлық жоғары ағындағы сапа мәселелерінің шығымдылық жоғалтуы ретінде көрінетін жері болып табылады.
PV модуль өндірісі · Jerry, Ooitech
Фотоэлектрлік модульдерге кіріспе
Фотоэлектрлік өнеркәсіп тізбегі төрт кезеңге бөлінеді: поликремний, пластина, күн элементі және модуль. Фотоэлектрлік модуль тізбектің төменгі ағынында, күн элементі мен толық фотоэлектрлік жүйе арасында орналасқан.
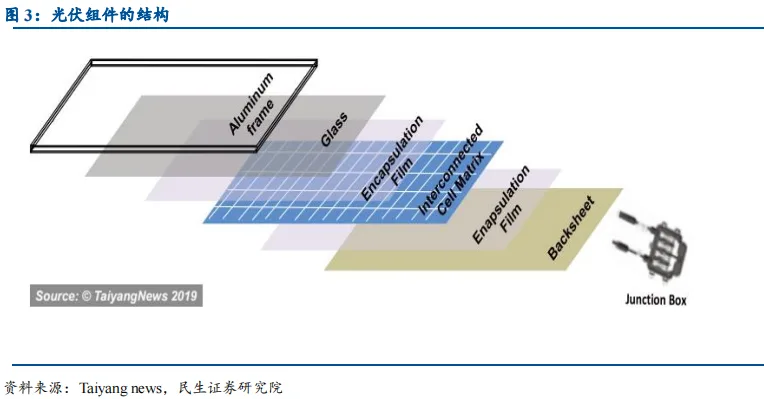
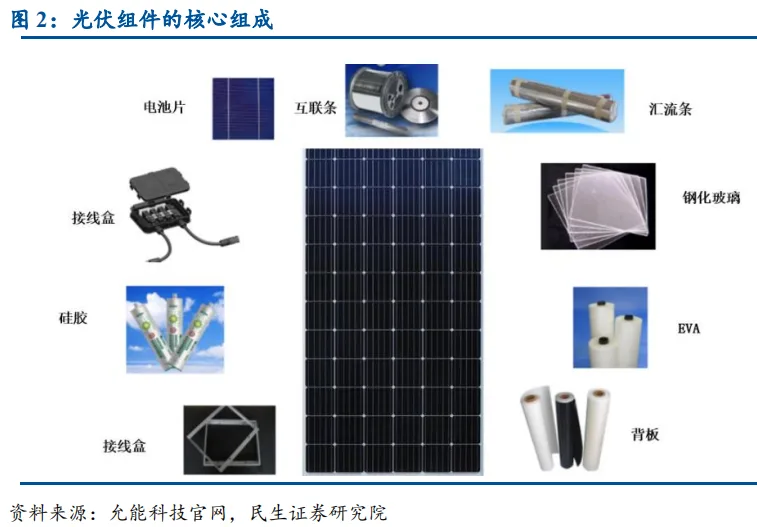
Бір күн батареясы тек шектеулі мөлшерде электр энергиясын өндіреді. Пайдалануға жарамды қуат көзі ретінде қызмет ету үшін элементтерді тізбектей қосу және модульге инкапсуляциялау қажет. Сондықтан PV модулі өз бетінше тұрақты ток шығысын қамтамасыз ете алатын ең кішкентай бөлінбейтін күн құрылғысы болып табылады. Ең кішкентай тиімді қуат өндіретін блок ретінде ол тоғыз негізгі компоненттен тұрады: күн элементтері, өзара қосу таспалары, шиналар, шыңдалған шыны, EVA, backsheet, алюминий қорытпасынан жасалған жақтау, герметик және қосылу қорабы.
Фотоэлектрлік тізбектің төрт кезеңінің ішінде модуль сегменті Қытайда ең ерте дамып, жетілген сала болды.
Модуль өндірісі негізінен екі негізгі қадамды қамтиды: элементтерді өзара байланыстыру және ламинациялау. Элементтерді өзара байланыстыру модульдің электрлік өнімділігін анықтайды. Фотоэлектрлік модуль үшін стандартты элемент саны 60 немесе 72 элементті құрайды, олар 10 немесе 12 мыс таспамен шина ретінде жалғанады, ал алты топ бір модульді құру үшін өзара байланыстырылады.
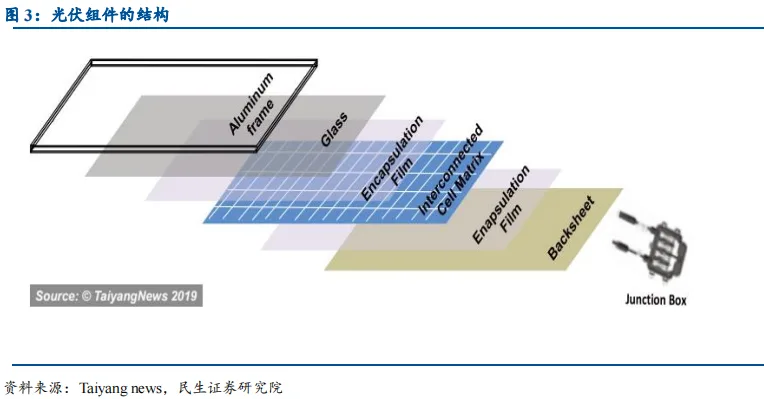
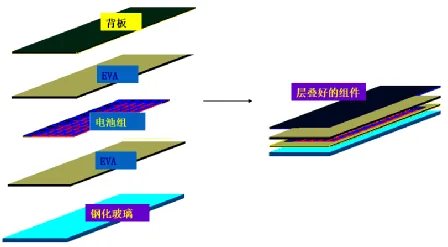
Фотоэлектрлік модуль кемінде 25 жыл қызмет етуі күтіледі, сондықтан ол қоршаған ортаның кернеуіне төтеп беруі және белгілі бір механикалық беріктікті қамтамасыз етуі керек. Элементтерді өзара байланыстырғаннан кейін материалдар әдетте төменнен жоғарыға қарай шыңдалған шыны, EVA, элементтер және артқы қабат ретінде орналастырылады, содан кейін ламинациялау арқылы бірге тығыздалады. Артқы қабат пен шыңдалған шыны элементтер мен EVA-ны ішіне қоршайды, ал алюминий жақтауы мен тығыздағыш шеттерді қорғайды және тығыздайды.
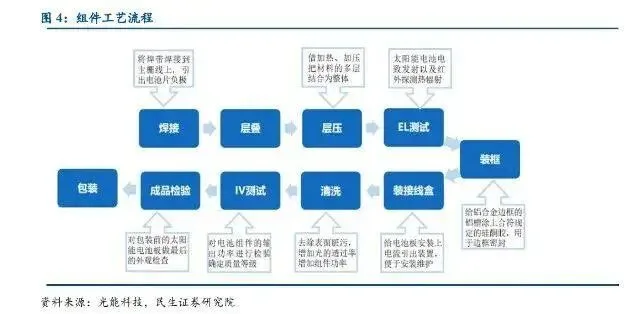
Модульдерді дайындаудың жалпы технологиялық үдерісін келесі кезеңдерге бөлуге болады: дәнекерлеу, төсеу, ламинациялау, EL сынағы, жиектеу, қосылыс қорапшасын орнату, тазалау, IV сынау, соңғы тексеру және орау. Олардың ішінде дәнекерлеу және ламинациялау ең жоғары техникалық мазмұнға және құндылыққа ие.
Модуль өндірісінде қолданылатын жабдықтар
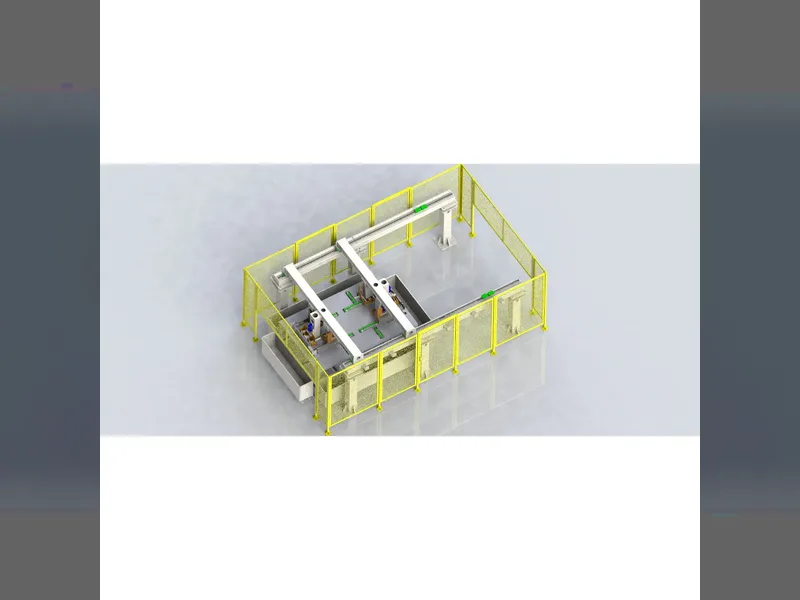
Модуль жабдығы өндіріс процесінің әр кезеңіне тікелей сәйкес келеді. Негізгі машиналарға лазерлік кесу машиналарды, таббер стрингерs, автоматты төсеу жабдығы, ламинаторлар және автоматты өндіріс желілері кіреді.
Жекелеген кезеңдерді қарастырсақ: дәнекерлеу кезеңі лазерлік кесу машиналарын, шина дәнекерлеу машиналарын және элемент таспаларын тізбектей қосатын құрылғыларды қажет етеді; төсеу кезеңі үлгі орналастыратын машиналарды пайдаланады; ламинациялау кезеңі ламинаторды қажет етеді; EL тестілеу кезеңі EL тестерін қажет етеді; жақтау жасау кезеңі автоматты жақтау орналастырғышты және шыныны, инкапсулянтты, күн элементтерін және артқы қабықшаны — немесе артқы шыныны — бір берік құрылымға біріктіреді.s қажет етеді; қосылу қорабы кезеңі қосылу қорабын дәнекерлеу машинасын қажет етеді; тазалау кезеңі модульді аудару қондырғыларын қажет етеді; IV тестілеу кезеңі IV сипаттама тестеріқолданылады; соңғы тексеру үшін ауыстыру тексеру қондырғысы қажет; ал орау үшін орау желісі қажет.
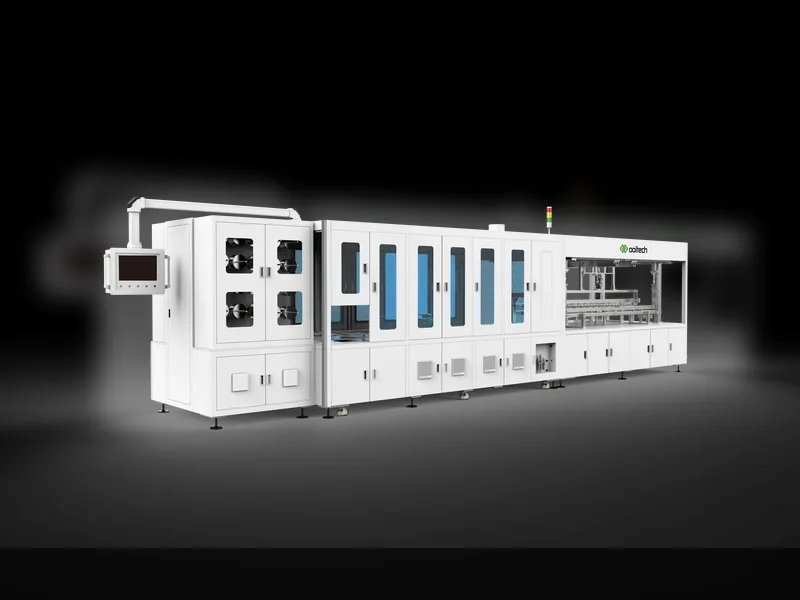
Жеке машиналардан басқа, жабдық жеткізушілері әрбір кезеңді қамтитын толық автоматтандырылған модуль құрастыру желілерін де ұсына алады, бұл кілт тапсыру жобаларын жүзеге асыруға мүмкіндік береді.
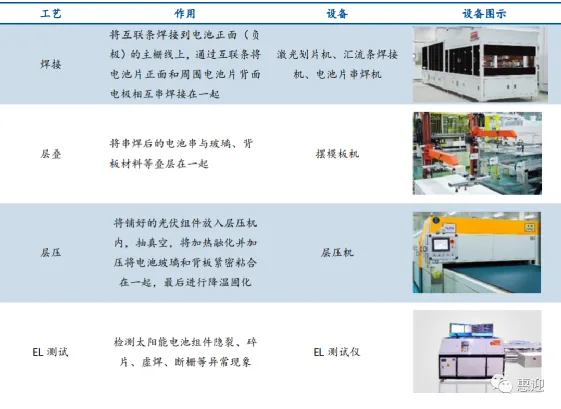
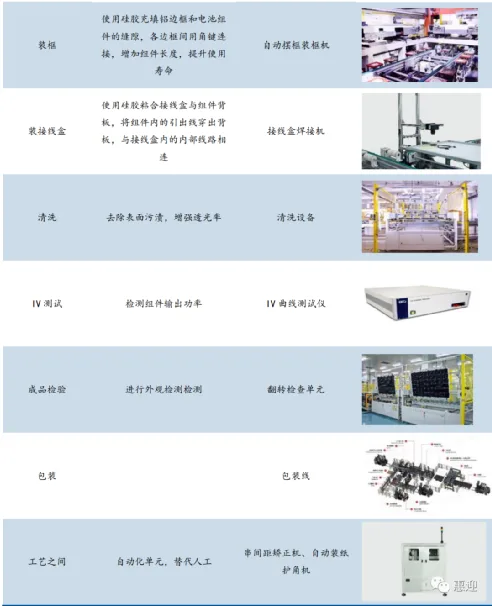
Күн батареялары модульдерінің сапасы мен құны бүкіл жүйенің сапасы мен құнына тікелей әсер етеді. Сонымен, модуль өндірісінің жұмыс процесі қандай?
Модуль құрылымы
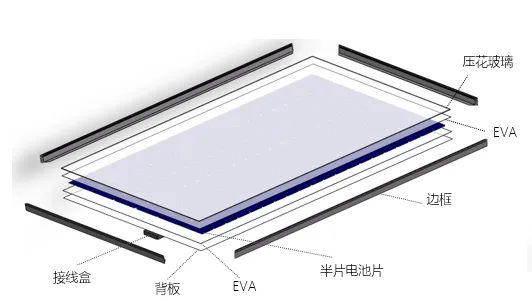
Жартылай ұяшықты модуль құрылымы
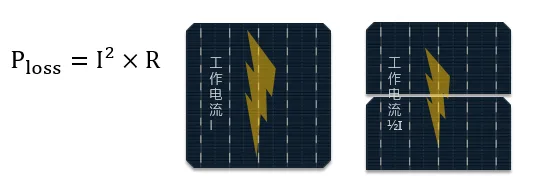
Жартылай ұяшықты модульдерде ұяшықтар екіге кесіледі, сондықтан әрбір ұяшықтың жұмыс тогы екі есе азаяды. Бұл таспалардағы электр шығындарын айтарлықтай төмендетеді және модульдің ұяшықтан модульге (CTM) қатынасын жақсартады.
Жартылай ұяшықты модульдегі ұяшықтар арасындағы саңылаулар үлкенірек, бұл шыныдан ұяшықтарға қайта шағылысқан жарықты аздап арттырады. Ұяшық тогы неғұрлым жоғары болса, жартылай ұяшық технологиясынан алынатын пайда да соғұрлым көп болады.
Модуль өндірісінің жұмыс процесі
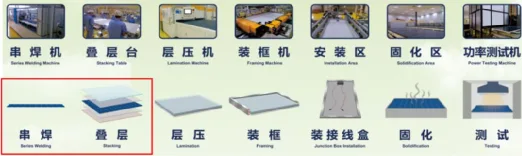
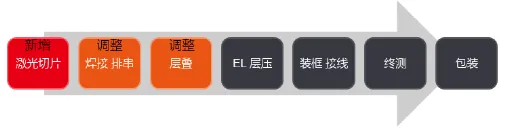
Модуль өндірісінің процесі әдетте жеті кезеңнен өтеді: стрингілеу, төсеу, ламинациялау, жақтау орнату, қосылыс қорапшасын орнату, қатайту және сынау, содан кейін соңғы орау және нарыққа жеткізу. Толық ұяшықты модульдерден айырмашылығы, жартылай ұяшықты модульдер ұяшықтарды кесуді модуль кезеңінде жүзеге асырады, лазерлік кесу машинасымен кесу қадамын қосады, содан кейін стрингілеу және төсеу процестері түзетіледі. Ұяшық жағында жартылай ұяшық технологиясы ұяшықтардың орналасуын түзетуді талап етеді.
Стрингілеу
Таспаларды (қолмен немесе автоматты түрде) пайдалана отырып, әрбір элементтің алдыңғы және артқы жақтары біріктіріліп дәнекерленіп, тізбектей жалғанған элементтер шынжырын құрайды.
Негізгі процесс бақылаулары: суық дәнекерлеу, артық дәнекерлеу, элементтің жарылуы және дәнекерлеу тарту күші.
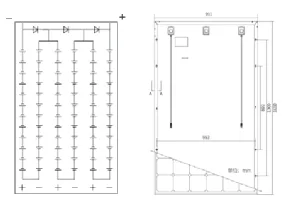
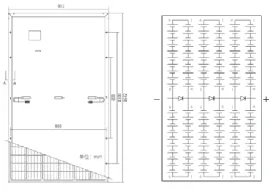
Жартылай элементті модульдердің негізгі орналасуы екі секциялы дизайнды қолданады (суретте көрсетілгендей). Жоғарғы және төменгі жартылар параллель жалғанып, айналма диодтарды пайдаланады. Шығару нүктесі толық элементті модульдің жоғарғы жағынан ортасына ауысады, бұл оны тік орнатуға жарамды етеді.
Layup
Элементтер шынжырлары жалғанып, тексеруден өткеннен кейін, элементтер шынжырлары, шыны, кесілген EVA және артқы қабат ламинацияға дайындық үшін белгілі бір ретпен төселеді. Төсеу кезінде элементтер шынжырлары мен шыны сияқты материалдардың салыстырмалы орналасуы тұрақты сақталады және элементтер арасындағы қашықтық реттеліп, ламинацияға жақсы негіз жасалады. Төменнен жоғарыға қарай төсеу реті: шыны, EVA, элементтер, EVA, шыны талшық және артқы қабат.
Ламинация
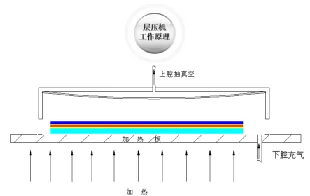
Төселген элементтер жинағы ламинаторға орналастырылады. Модуль ішіндегі ауа вакууммен жойылады, содан кейін EVA-ны балқыту үшін жылу қолданылып, элементтерді, шыныны және артқы қабатты біріктіреді. Соңында модуль салқындатылып, алынады. Ламинация модуль өндірісіндегі маңызды қадам болып табылады, ламинация температурасы мен уақыты EVA қасиеттерімен анықталады. Кәдімгі EVA қолданғанда, ламинация циклінің уақыты шамамен 10-15 минутты құрайды, қатаю температурасы 135-145 градус Цельсий.
Негізгі процесс бақылаулары: көпіршіктер, сызаттар, ойықтар, дөңес және элементтің жарылуы.
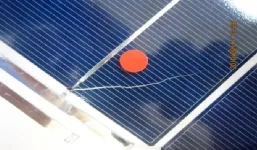
Айта кету керек, ламинация алдында модульдің өнімділігі мен қауіпсіздігін қамтамасыз ету үшін қатаң сыртқы түрін тексеру және EL сынағы қажет.
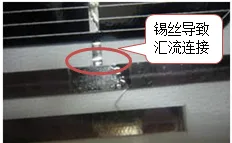
Сыртқы түрін тексеру
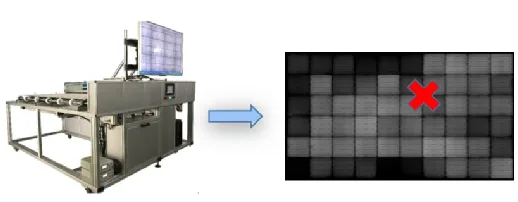
EL тексеру
Жақтау
Жақтау модульдің қатайтылған шынысы мен ламинатталған модулінің шеттері мен бұрыштарын қорғайды, кейінгі орнатуды жеңілдетеді.
Негізгі процесс бақылаулары: ойықтар, тозулар, сызаттар, жетіспейтін орнату тесіктері, артқы жағындағы герметиктің ағуы, көпіршіктер және герметиктің жетіспеушілігі.
Қосылыс қорапшасын орнату
Қосылыс қорапшасы күн модулін қосады және қорғайды, сонымен қатар модуль өндірген токты пайдаланушыға шығарады.
Негізгі процесс бақылаулары: көпіршіктер және герметиктің ағуы.
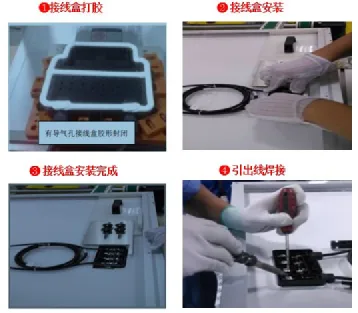
Қатайту
Алдыңғы жақтау және қосылыс қорапшасын орнату кезеңдерінде енгізілген герметик кейіннен қатайтылып, тығыздауды күшейтеді және модульді қатал сыртқы ортадан қорғайды.
Негізгі процесс бақылаулары: қатаю уақыты, температура және ылғалдылық.
Тестілеу
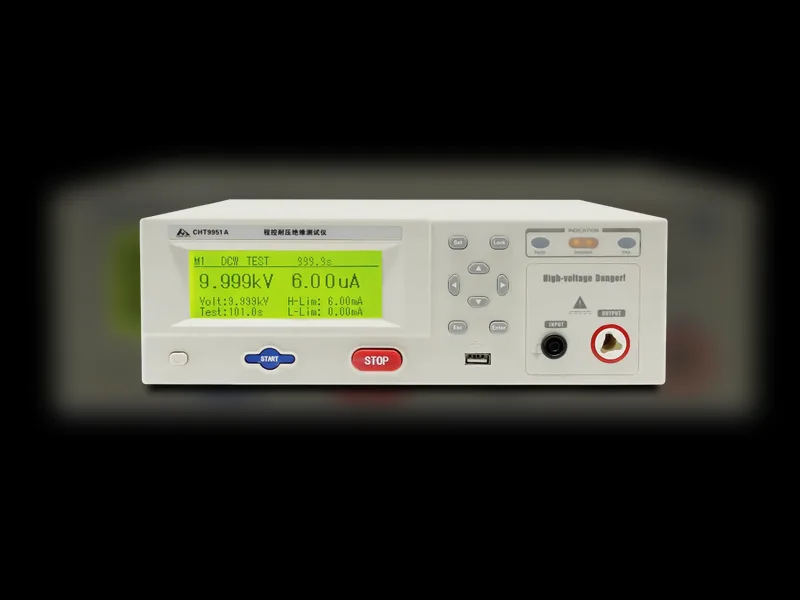
Электрлік өнімділік параметрлері модульдің класын анықтау үшін өлшенеді. Үш негізгі сынақ кіреді: оқшаулауға төзімділік кернеу сынағы, ол жоғары кернеу кезінде рама мен ішкі ток өткізгіш бөліктер (элементтер, таспалар және т.б.) арасындағы қауіпсіздікті тексереді; жерге тұйықталу үздіксіздігі сынағы, ол рама мен жер арасындағы кедергіні өлшеп, раманың жерге тұйықталуының дұрыстығын растайды; және IV сынағы, ол модуль класын анықтау үшін электрлік өнімділік параметрлерін өлшейді.
Бір Күн Модулінің Өндірістік Ағыны
Өнеркәсіптік робот кітап өлшеміндегі жалғыз күн элементтерін өндірістік желіге орналастырады.
Орналастырылған күн элементтері біріктіріліп, дәнекерленеді, 12 элементтен тұратын қатар дәнекерленіп, кесіледі. Механикаландыруға дейін бұл жұмыс шамамен төрт-бес адамның бір уақытта жұмыс істеуін талап етті.
Дәнекерленген күн элементтері сапа тексеруінен өтеді. Сапа мәселесі жоқ элементтер тікелей келесі кезеңге реттеу және ұйымдастыру үшін жіберіледі.
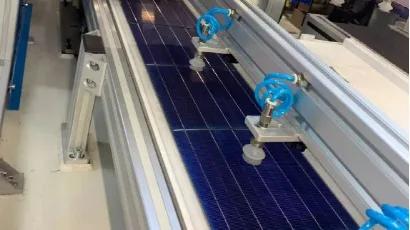
Күн элементтері әр топта 12 элементтен тұратын алты қатарға орналастырылады.
Қыздыру, желімдеу және пленка жағу жүргізіледі.
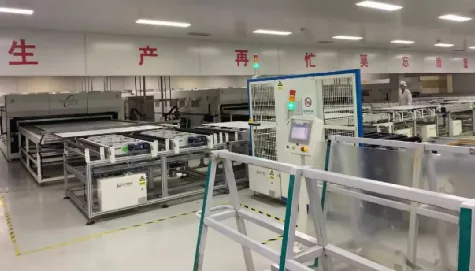
Бірінші қабат - шыны, екіншісі - EVA, ортасы - күн элементтері, төртіншісі - қайтадан EVA, бесіншісі - артқы қабат, су өткізбеу және коррозияға төзімділік үшін қолданылады.
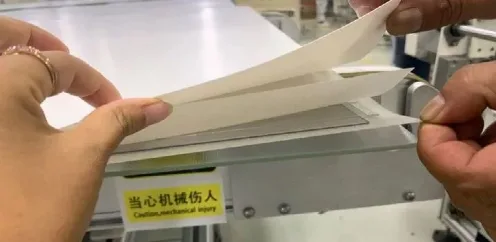
Монокристалды күн модулі тобы бес қабаттан тұрады. Ламинация осы бес қабатты біріктіреді.
Ламинациядан және төрт сағаттық суық қатаюдан кейін қолмен шаң тазалау жүргізіледі және шеттері мен бұрыштары тексеріледі.
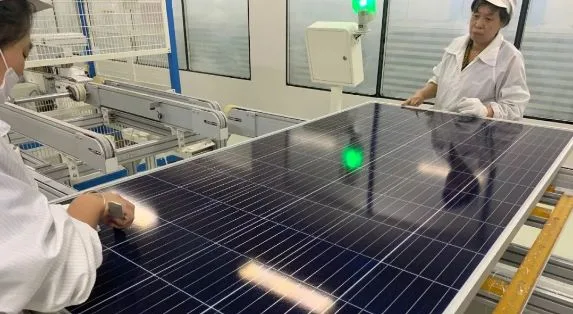
Дайын күн модулі күн сәулесін имитациялайтын функционалды сынақтан өтеді.
Соңғы тексеру және орау жүргізіледі.
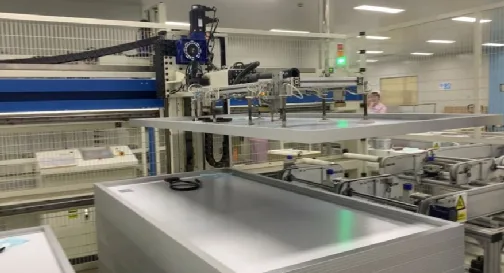
Ooitech көзқарасы
Ooitech сенеді: күн модулін өндіру дәл элементтерді тізбектеу және сенімді ламинацияға келіп тіреледі, жартылай элемент технологиясы және қатаң EL тестілеу жоғары тиімділік пен ұзақ мерзімді сенімділіктің кілті болып табылады.