PV лента материалдары: мыс өзегі, қаттылығы және жабыны
Мазмұны
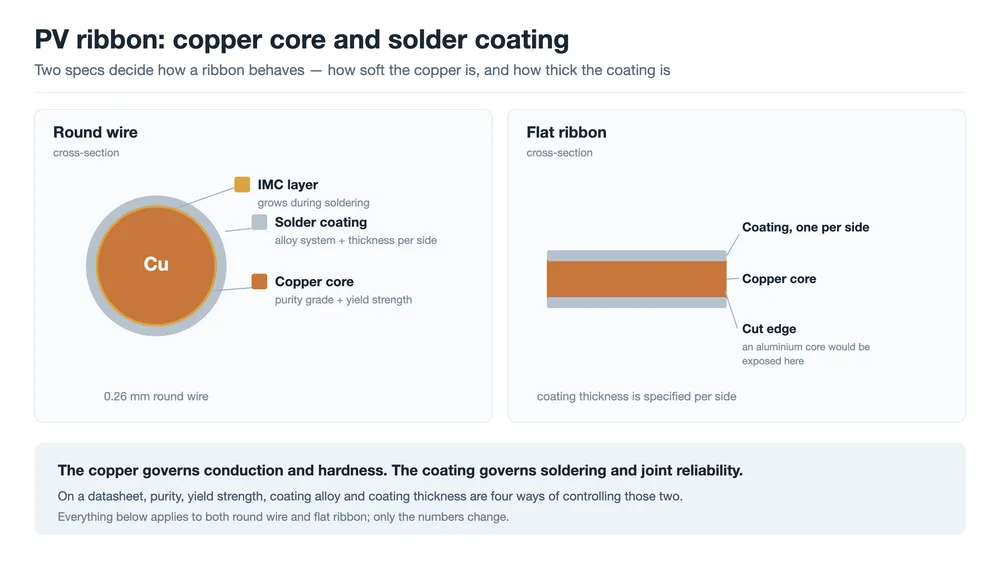
Қысқа жауап: PV лента — бұл дәнекерлеу жабыны бар мыс өткізгіш, және екі бөлік әртүрлі қызмет атқарады. Мыс токты өткізеді және қосылыс салқындаған кезде лентаның элементке қанша кернеу беретінін анықтайды — бұл өткізгіштікке емес, аққыштық шегіне қатысты мәселе. Жабын — дәнекер: ол дәнекерлеу температурасын белгілейді, күміс тор сызықтарын ылғалдандырады және қосылыстың қанша уақытқа шыдайтынын анықтайды. Деректер парағындағы төрт көрсеткіш осы екі қызметті басқарады: мыс маркасы, аққыштық шегі, жабын қорытпасы және жабын қалыңдығы.
Екі лента диаметрі, жабын салмағы және шпулясы бойынша бірдей болуы мүмкін. Оларды бір стрингерден өткізсеңіз, біреуі термиялық циклден аман өтетін қосылыстар шығарады, ал екіншісі төмен тарту беріктігінің шашырауын және микро жарықтар санының өсуін тудырады. Геометрия бірдей болғанда, қалғаны — материал.
Бұл мақала лентаны ашып көрсетеді: мыс төсеніш қандай үлес қосады, жабын қандай үлес қосады және жеткізуші деректер парағындағы қай параметр қандай ақаудан қорғайды.
Неге мыс, және неге қаттылық өткізгіштіктен маңыздырақ
Лентаға қойылатын талаптар бір-біріне қайшы келеді. Ол элементтің токтын ең аз шығынмен өткізуі, дәнекерді сенімді қабылдауы, элементке жүктеме түсірмейтіндей жұмсақ болуы және модульдің материалдар құнына сіңіп кететіндей арзан болуы керек. Үміткер металдарды қатар қойсақ, дәлел қысқа болады.
| Материал | Меншікті кедергі (µΩ·см) | Тығыздық (г/см³) | Кеңею (10⁻⁶/К) | Негізгі мәселе |
|---|---|---|---|---|
| Күміс (Ag) | шамамен 1,59 | 10.5 | шамамен 19 | Құны |
| Мыс (Cu) | шамамен 1,72 | 8.96 | шамамен 17 | Ауырлау; бағаның құбылмалылығы |
| Алюминий (Al) | шамамен 2,82 | 2.70 | шамамен 23 | Дәнекерлеу қиын; көбірек кеңейеді |
| Кремний (Si), анықтама | — | 2.33 | шамамен 2,6 | Лента зақымдамауы тиіс материал |
Күміс кестедегі кез келген нәрседен жақсы өткізеді және мыстан шамамен жүз есе қымбат, бұл оны әр элементке оннан бір грамммен өлшенетін бөлшек үшін жарамсыз етеді. Алюминий арзан және жеңіл, бірақ оның меншікті кедергісі шамамен 60% жоғары, беткі оксиді дәстүрлі дәнекерлеуді іс жүзінде мүмкін емес етеді және ол көбірек кеңейеді. Мыс — төрт талаптың тепе-теңдік нүктесі, және оның көрсеткіштері қарапайым: алюминийден ауыр, күмістен өткізгіштігі төмен, бағасы құбылмалы.
Жалғыз елеулі кемшілік — кремниймен сәйкессіздік. Мыс шамамен 17 × 10⁻⁶/К кеңейеді, ал кремний шамамен 2,6, яғни алты еседен астам. Бұл бүкіл элемент бойынша нені білдіретінін елестетіңіз. Лента 150 °C-тан әлдеқайда жоғары температурада дәнекерленеді, содан кейін бөлме температурасына дейін салқындайды. Осы диапазонда мыс шамамен 0,2%-ға жиырылғысы келеді; оның астындағы кремний шамамен 0,03%-ға жиырылғысы келеді. Бір нәрсе берілуі керек, және элемент екеуінің ішіндегі нәзігірек.
Сондықтан мыс төсеніште ең маңызды сипаттама — оның өткізгіштігі емес. Бұл мыстың стрингерге жеткен кезде қаншалықты жұмсақ екені.
Мыс төсеніш: марка, тазалық және меншікті кедергі
Лента мысы әдетте оттегісіз мыс болып табылады. Қытай марка жүйесінде бұл TU1 немесе TU2 дегенді білдіреді, мыстың ең аз мөлшері 99,97% және 99,95%; оттегі бар балама — T2. Сол топтар басқа жерлерде C10100, C10200 және C11000 ретінде кездеседі.
| Деңгей | Мыс мөлшері, ең аз | Шамамен халықаралық балама | PID, ұзартылған ұзақтық |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Оттегісіз |
| TU2 | 99.95% | C10200 (OF) | Оттегісіз |
| T2 | 99.90% | C11000 (ETP) | Оттегі бар |
Оттегісіздікке артықшылық берудің артында екі практикалық себеп бар. Біріншісі — өткізгіштік: қоспалардың азырақ болуы және оттегінің аздығы меншікті кедергіні таза мыстың теориялық мәніне жақын ұстайды. Екіншісі — күйдіру мінез-құлқы. Құрамында оттегі бар мыста тотықсыздандырғыш пеш атмосферасынан сутегі түйіршік шекараларында мыс оксидімен әрекеттесуі мүмкін, бұл салада сутектік сынғыштық немесе сутектік ауру деп аталады. Оттегісіз мыс одан аулақ болады, түйіршіктер біркелкі өседі және пештен шыққан жұмсару орамадан орамаға тұрақтырақ болады.
Екінші себеп — коммерциялық салмағы бар себеп, өйткені ол келесі өндірістік қадамның қаншалықты қайталанымды болатынын анықтайды. Бұл тұрғыда тазалық — маркетингтік ұран емес. Бұл атаулы түрде бірдей екі орама лентаның стрингерге бірдей қаттылықпен немесе әртүрлі қаттылықпен келуінің айырмашылығы.
Қаттылық: деформациялық беріктену, күйдіру және аққыштық шегінің терезесі
Қаттылық өндірістің жанама әсері ретінде басталады. Созу және прокаттау мысты деформациялайды: түйіршіктер өңдеу бағытында ұзарады, дислокациялар жинақталады, созылу беріктігі артады және ұзару азаяды. Бұл деформациялық беріктену және одан қашу мүмкін емес — лентаны қалай да өлшемге дейін кішірейту керек.
Осындай деформациялық беріктенген мысты модульге дәнекерлесеңіз, жоғарыда сипатталған жиырылу элементке азаймай жетеді. Элементтер майысады, микро жарықтар пайда болады және олар стрингерде жиі көрінбейді: алғашқы айқын дәлел — ламинациядан кейін алынған EL суреті.
Сондықтан лента өндірісі әрқашан күйдіру кезеңін қамтиды. Мыс қайта кристалдану температурасынан жоғары қыздырылады, жаңа түйіршіктер өседі және деформациялық беріктену жойылады. Аққыштық шегі күрт төмендейді, ұзару артады және элементке жететін кернеу де солармен бірге төмендейді.
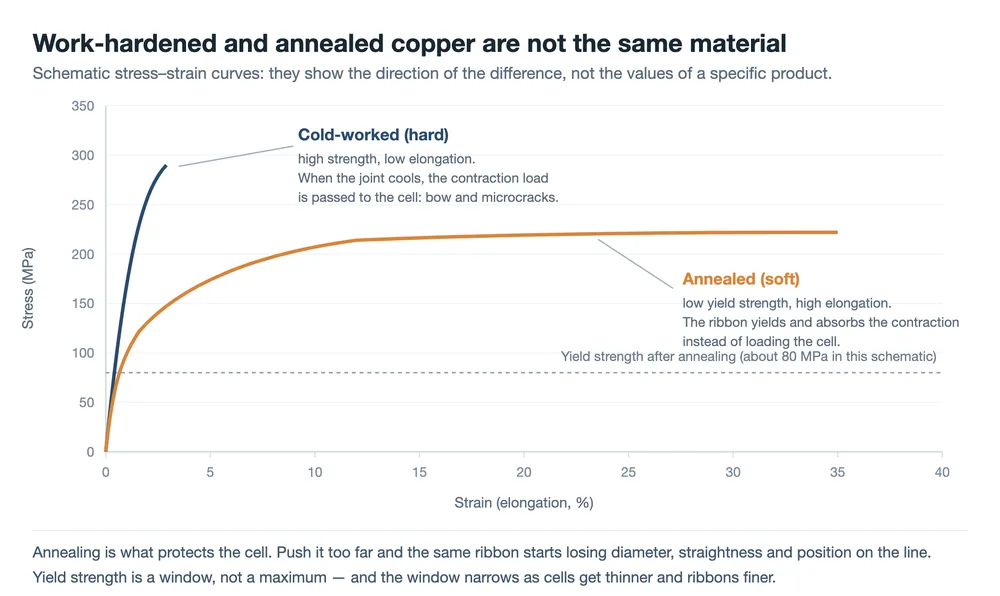
Жұмсақтың әрдайым жақсырақ болатыны — келесі айқын сұрақ, ал жауабы — жоқ. Белгілі бір аққыштық шегінен төмен үш нәрсе модуль желісінде бұзыла бастайды.
- Стрингердегі кернеу оны созады. Тарту кезінде аққыштыққа ұшырайтын таспа кіргеннен жұқа және ұзын болып шығады, бұл тұрақсыз сым диаметрі мен ұяшықтағы орналастыру қателері ретінде көрінеді.
- Түзулік нашарлайды. Жұқа дөңгелек сым тарқату, өткізу және шпуля бойымен жүру кезінде оңайірек майысады, ал орналастыру дәлдігі де сонымен бірге нашарлайды.
- Ламинация оны деформациялайды. Ламинатор қысымы мен температурасы кезінде тым жұмсақ таспа жалпақтанады немесе жылжиды.
Сондықтан аққыштық шегі максимум емес, терезе болып табылады, ал ұяшықтар жұқарған сайын және таспалар нәзіктелген сайын терезе тарылады. Күйдіру температурасын, желі жылдамдығын және пеш атмосферасын осы терезенің ішінде ұстау — және оларды партиялар арасында тұрақты ұстау — таспа өндірісіндегі негізгі процестік мүмкіндіктердің бірі болып табылады.
Мыстың тағы бір қасиеті жеке жолға лайық: беттің сапасы. Созу немесе прокаттау кезінде қалған сызаттар, қақтар және оксид дақтары жабынға жабысу үшін нашар бет пен сым бойымен өзгеретін қалыңдық береді. Нәтижесінде бір жағы жақсы толтырылған, ал екінші жағы аш қалған қосылыс пайда болады. 0,26 мм дөңгелек сымда беттің көлденең қимадағы үлесі 6 мм шинаға қарағанда әлдеқайда үлкен, сондықтан бірдей ақау қымбатырақ түседі.
Бұл қасиеттер қайда қалыптасады және қайда әсер етеді
Марка, қаттылық және жабын — барлығы бір реттіліктен шығады: құю, соңғы өлшемге дейін созу немесе прокаттау, күйдіру, қалайы ваннасы арқылы қалайылау, содан кейін кесу және шпуляға орау. Модуль желісі сезінетін нәрсенің көбін екі кезең анықтайды. Күйдіру кезеңі аққыштық шегін және ұзаруды белгілейді; қалайылау кезеңі жабынның құрамын, қалыңдығын және біркелкілігін белгілейді. Осы кезеңдердің кез келгенінде ауытқыған орам визуалды тексеруден өтетін, бірақ әрі қарай бір жерде сәтсіздікке ұшырайтын таспа шығарады.
Жабдық жағынан, бұл реттілік PV таспа сымын созу және қалайылау желісі нің негізіне салынған, ал шина таспасы созу, прокаттау және қалайылау желісінде сол кезеңдерден өтеді. Төменгі ағында қасиеттер әртүрлі жерлерге түседі.
- Стрингер кернеу қолданып, таспаны орналастырады. Тым жұмсақтық бірінші кезекте диаметрдің ауытқуы және орналастыру қатесі ретінде көрінеді; тым қаттылық кейінірек ұяшықтың майысуы және микрожарықтар ретінде көрінеді. MBB таббер стрингері — бұл айырбас ол тиетін әрбір ұяшық үшін шешілетін жер.
- Қабаттау және ламинация қысым мен жылуды қолданады, ал аққыштық шегі тым төмен таспа жалпақтанады немесе жылжиды.
- Шина және дәнекерлеу станциялары таспаны таспаға қосады, онда жабын қорытпасы мен флюс екінші қосылыстың қалай қалыптасатынын анықтайды. Процесс осы шина дәнекерлеу машинасы.
- туралы жазбада толығырақ сипатталған. Термиялық циклдеу және ылғалды жылу
— қорытпа таңдауының ұзақ мерзімді салдары көрінетін жалғыз жерлер, сондықтан сертификат оның артындағы сынақ есебінен гөрі маңыздырақ емес.
Кіріс тексеруі үшін практикалық салдары бар, компания таспаны өндіре ме әлде сатып ала ма. Аққыштық шегі мен ұзару, жабын қалыңдығы және оның біркелкілігі, беттің жай-күйі мен түзулігі — барлығын әр партия үшін тексеру керек. Әрқайсысын өлшеу ламинациядан кейін EL кескінінде сол ақауды табу құнымен салыстырғанда арзан.
Жабын қорытпалары: төрт жүйе және әрқайсысы нені айырбастайды
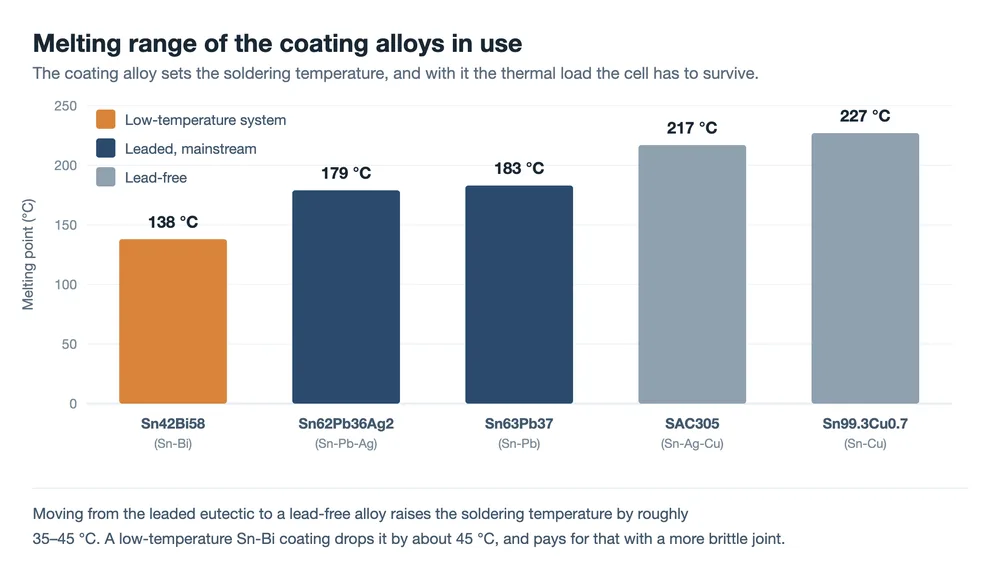
PV таспасында қолданылатын жабын қорытпаларының балқу температуралары Sn63Pb37 (қалайы-қорғасын).
Классикалық эвтектика, шамамен 183 °C-та ериді. Жақсы ылғалдандырады, кең процесс терезесіне төзеді, қымбат емес және қалайы қылшықтарына қарсы тұрады. Кәдімгі ұяшықтар үшін негізгі жабын болып қала береді. Sn62Pb36Ag2 (қалайы-қорғасын-күміс).
Аздаған күміс қоспасы балқу температурасын сәл төмендетеді және пайдалырақ түрде тор сызықтарынан күмістің балқыған дәнекерге еруін тежейді. Дәнекерлеу кезінде тор сызығынан азырақ күміс желінеді, сондықтан қосылыс берік болады. Sn42Bi58 (қалайы-висмут).
Шамамен 138 °C-тағы төмен температуралы эвтектика, аз жылуға төзетін ұяшық түрлері үшін, мысалы, гетероқұрылымды ұяшықтар, және термиялық кернеуге сезімтал жұқа пластиналар үшін қолданылады. Висмут сынғыш, қорытпа нашар өткізгіш, ал қосылыстың шаршау мінез-құлқын болжамдау емес, тексеру қажет. Қорғасынсыз (SAC305, SnCu және туыстас).
| Экологиялық талаптарды қанағаттандырады, балқу температуралары әдетте 217 °C-тан жоғары. Жоғарырақ дәнекерлеу температурасы ұяшықта көбірек термиялық кернеу және тар процесс терезесін білдіреді. | Жабын | Қайда сәйкес келеді | Балқу температурасы |
|---|---|---|---|
| Оның құны | Sn63Pb37 | шамамен 183 °C | Кәдімгі ұяшықтар; әдепкі |
| Кейбір нарықтарда қорғасын мөлшері оны жоққа шығарады | Sn62Pb36Ag2 | шамамен 179 °C | Тор сызығының күмісінің еруі маңызды болғанда |
| Материалдың жоғары құны | Sn42Bi58 | шамамен 138 °C | Жылуға сезімтал HJT және жұқа ұяшықтар |
| Сынғыш қосылыс, жоғары кедергі, шаршауды тексеру қажет | SAC305, SnCu | шамамен 217 – 227 °C | Қорғасынсыз талаптар |
Қорғасынды таспаның әлі де негізгі болып қалуы тек өнімділік пен шығын мәселесі емес. Еуропалық RoHS электр және электрондық жабдықтағы қорғасынды шектейді, бірақ PV модульдері ұзақ уақыт бойы оның қолданыс аясынан тыс қалып, қызмет мерзімінің соңында негізінен WEEE арнасы арқылы өңделеді. Дегенмен кейбір тұтынушылар мен нарықтар қорғасынсыз нұсқаны талап етеді, сондықтан әдепкі нұсқа қорғасынды болса да, процестің мүмкіндігі қажет.
Қорытпа таңдауы жеке тұрмайды. Төмен температуралы таспаны төмен температуралы дәнекерлеумен біріктіру жұқа элементке түсетін жылу жүктемесін азайтады, бірақ бұл қосылыстың термиялық циклдегі әрекеті TC сынағымен расталуы керек; бастапқы тарту беріктігі бұл туралы ештеңе айтпайды. Флюс сол шешімге жатады, өйткені ол дәнекерлеу сәтінде оксидтерді кетіріп, дәнекердің сулануы мен таралуына мүмкіндік береді. Жабынды өзгертсеңіз, флюстің белсенділігі мен құрамы да әдетте соған сай өзгеруі керек. Екеуі бірге біліктіліктен өтеді, бөлек емес.
Интерметалдық қосылыстар: дәнекер қосылысындағы баяу айнымалы
Дәнекерлеу балқу мен қату сияқты көрінеді, бірақ интерфейс — химия. Жабындыдағы қалайы астындағы мыспен және торлы сызықтардағы күміспен әрекеттесіп, шекарада интерметалдық қосылыс қабаттарын құрайды: мыс-қалайы және күміс-қалайы фазалары. Жұқа, үздіксіз интерметалдық қабат қосылысты жанасқан екі бет емес, металлургиялық байланыс етеді, және оның болуы жақсы белгі.
Қиындығы — дәнекер қатқан кезде реакция тоқтамайды. Қабат баяу қалыңдайды, жоғары температурада және модульдің қызмет мерзімі ішінде жылдамырақ. Интерметалдық қосылыстар қатты және морт, ал қабат қалыңдағанда интерфейс жарық жолына айналады: термиялық циклде қосылыс деформацияланбай, қосылыс қабаты бойымен бұзылады.
Сондықтан бастапқы тарту беріктігі бірдей екі таспа қартаюдан кейін әртүрлі көрінуі мүмкін. Жеткізу күні өлшенген тарту беріктігі — төзімділік нәтижесі емес, бастапқы нүкте, және кез келген жабынды өзгерту одан кейінгі термиялық цикл деректерімен бірге қаралуы керек.
Жабынды қалыңдығы: қиманың өткізбейтін бөлігі
Бір фактіні байқамау оңай: жабынды қорытпаның меншікті кедергісі ол жабатын мыстың кедергісінен он-жиырма есеге жуық.
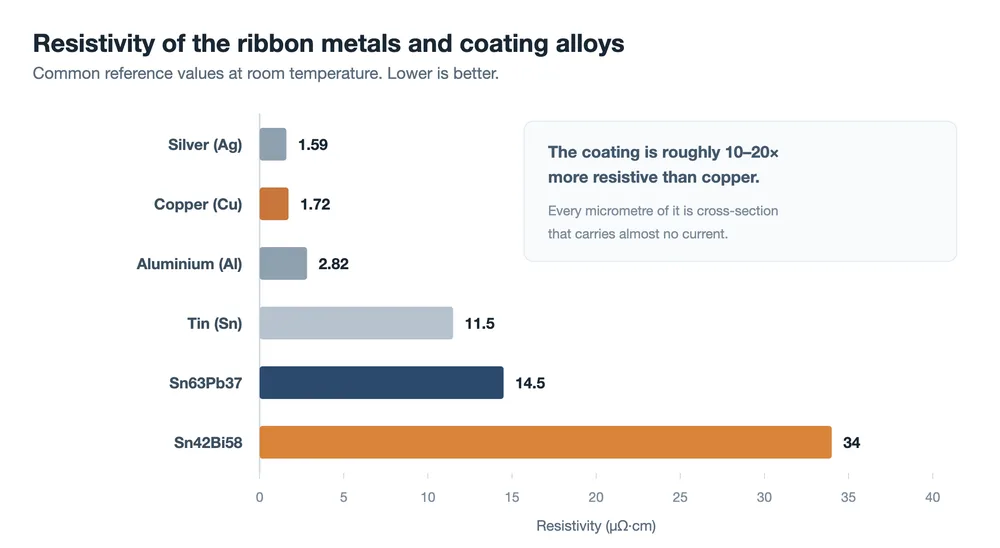
Сонымен жабынды — дәнекер, ал өткізгіштің дерлік ешбір бөлігі емес, бірақ қиманы алып жатыр. Әр жағында 15 µm жабынды 0.26 mm дөңгелек сымды алайық. Сонда мыс өзегінің диаметрі шамамен 0.23 mm ғана, ал оның қимадағы үлесі шамамен 78%. Қалған 22% электрлік тұрғыдан тек жүк ретінде жүреді.
Таспа неғұрлым жұқа болса, бұл соғұрлым маңызды. 0.18 mm дөңгелек сымдағы сол 15 µm жабын мыс өзегінің қиманың шамамен 70%-ын қалдырады. Бұл сезімталдық — шинасыз элемент конструкцияларымен қолданылатын ультра жұқа таспалардың қатаң жабынды толеранстарымен белгіленуінің бір себебі: жабыннан бірнеше микрометрді алып тастау — кез келген адам алатын ең арзан өткізгіш қима.
Жұқа әрдайым жақсы деген сөз емес.
- Тым жұқа — қосылысты толтыруға дәнекер жеткіліксіз. Тарту беріктігі төмендейді, ал сақтаудан кейін одан әрі төмендейді, өйткені тотыққан жабын оңай суланбайды.
- Тым қалың — артығы дәнекер шарлары немесе көпірлер ретінде сығылып шығады, материал қиманың өткізбейтін бөлігіне жұмсалады, ал сыртқы түрі мен оқшаулау зардап шегуі мүмкін.
- Біркелкі емес — көбінесе үшеуінің ең нашар. Дөңгелек сымдағы эксцентрлік жабын немесе жалпақ таспада бір беті екіншісінен қалың жабын бір жағы жақсы толтырылған, екінші жағы аш қалған қосылыс пен бір модуль бойынша тарту беріктігінің кең шашырауын тудырады.
Сондықтан жабынды спецификациясы орташа қалыңдықты, толерансты және біркелкілік талабын көрсетуі керек. Сақтау шарттары мен жарамдылық мерзімі сол әңгімеге жатады, өйткені жабын уақыт өте тотығып, дәнекерлену қабілеті төмендейді.
Шығынды азайту: мыспен қапталған алюминий, жұқарақ таспа, күмісі аз жабындар
Таспа бағасы негізінен мыс бағасы плюс өңдеу ақысы, бұл металды басты айнымалы етеді. Иллюстративті есептеу: 144 жартылай элементі және он алты 0.26 mm дөңгелек таспасы бар 182 mm модуль шамамен 0.27 kg мыс алып жүреді, оның шамамен 0.21 kg байланыстырушы таспада және 0.06 kg шинада. 2026 жылғы қыркүйектегі Шанхай спот бағасы бойынша шамамен CNY 110,000 тоннаға, бұл өңдеуге дейін модульге шамамен CNY 30, немесе шамамен CNY 0.05 ваттқа. Мыс бағасының әрбір CNY 10,000 тоннаға қозғалысы модульді шамамен CNY 2.7-ге жылжытады.
Осы арифметикадан үш жол шығады.
Мыспен қапталған алюминий. Мыс жабындысы бар алюминий өзегі мыстың дәнекерлену қабілетінің көбін және алюминийдің салмақ пен шығын артықшылығының көбін сақтайды. Көлемі бойынша 15% мыс және тең кедергі кезінде болжамды айырбас — диаметрі шамамен 21% үлкенірек, салмағы мыстың шамамен 60%-ы және шикізат құны шамамен 30%.
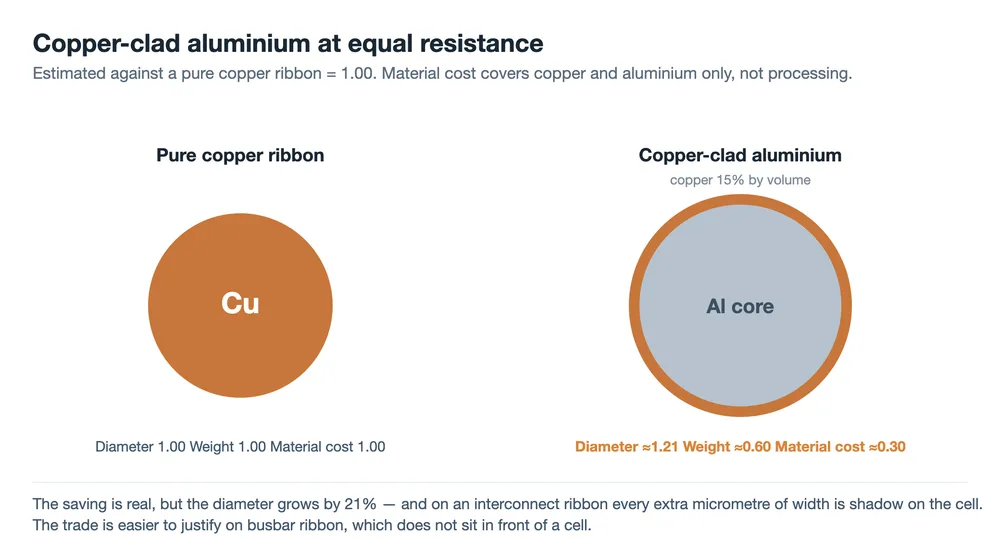
Диаметр — мәселенің түйіні. Байланыстырушы таспада қосымша ен элементтің алдында тұрып оны көлеңкелейді, бұл пайданың бір бөлігін қайтарады. Мыспен қапталған алюминий дайын алмастырғыш болуы үшін тағы үш сұраққа жауап беру керек: мыс-алюминий интерфейсі қаншалықты берік және тұрақты, өйткені оны жарып жіберетін термиялық цикл кедергіні арттырады; кесілген ұшта не болады, онда алюминий өзегі ылғалды жылуға ұшырап, мыс-алюминий гальваникалық жұбын құрайды; және қима жұқарған сайын алюминийдің төмен беріктігі мен шаршауға төзімділігі қалай әрекет етеді. Осы уақытқа дейінгі дәлелдерге сәйкес, шина таспасы — оңай кіру нүктесі, өйткені ол өлшемге сыни емес және ештеңені көлеңкелемейді. Байланыстырушы таспа қуат, сенімділік және шығын арифметикасының дұрыс жасалуын талап етеді.
Жұқарақ және нәзігірек таспа. Қиманы азайту мысты тікелей қысқартады және бұл нәзігірек дөңгелек сымға көшумен бір бағыт. Шектеу — кедергі жоғалтуы, ол элементтің торлы сызық конструкциясымен белгіленеді.
Күмісі аз немесе күміссіз жабындар. Күміс жабынның аз үлесі және күміс бағасы жоғары болғанда нақты шығын. Сенімділік талабы рұқсат еткен жерде SnPbAg-ны SnPb-мен алмастыру — тікелей үнемдеу.
| Бағыт | Үнемдеу | Негізгі шығын немесе тәуекел |
|---|---|---|
| Мыс қапталған алюминий | Үлкен: шикізат құны шамамен 30%-ға төмендейді | Диаметрі 21%-ға үлкейеді және одан кейінгі көлеңкелеу; интерфейс және коррозия қауіптері |
| Жұқа, нәзік таспа | Орташа: элемент конструкциясына байланысты | Жоғары кедергі шығыны; тор сызығының орналасуымен шектеледі |
| Аз күмісті немесе күміссіз жабын | Кішіден орташаға дейін: күміс бағасын қадағалайды | Қосылыс беріктігі мен сенімділігін қайта тексеру қажет |
Үнемдеу қуат шығыны мен сенімділік қаупінен асып түссе ғана есептеледі. Таспада материал құны мен жүйе өнімділігін бірге есептеу керек, сондықтан бірдей алмастыру шинада анық дұрыс, ал қосылым сымында анық қате болуы мүмкін.
Таспа деректер парағын қалай оқу керек
Екі бөлікті модель қолда болса, деректер парағы басқаша оқылады. Әр параметр — нақты ақау режиміне берілген жауап.
| Параметр | Ол нені басқарады | Нені сұрау керек |
|---|---|---|
| Мыс маркасы (TU1, TU2, T2) | Кедергі және күйдіру кезеңінің қаншалықты қайталанымды екендігі | Әр партия үшін талдау сертификаты бар ма? |
| Аққыштық шегі мен ұзару | Дәнекерлеуден кейін элементке түсетін кернеу мен желідегі ұстау | Қай сынақ әдісі және рұқсат ету аймағы қандай? |
| Жабын қорытпасы | Дәнекерлеу температурасы мен қосылыс беріктігі | Қорғасынды немесе қорғасынсыз, және оның артында қандай сенімділік деректері тұр? |
| Жабын қалыңдығы, әр жағы бойынша | Өткізбейтін қимаға қатысты дәнекер көлемі | Орташа мән, рұқсат ету және біркелкілік қалай өлшенеді? |
| Беті мен түзулігі | Жабынның адгезиясы мен стрингердегі орналасу дәлдігі | Қандай иілу көрсетілген және беті қалай тексеріледі? |
| Сақтау мерзімі мен қаптама | Сақтаудан кейінгі дәнекерлену қабілеті | Күн коды, герметикалық қаптама, сақтау шарттары |
Осы соңғы жол — сатып алу спецификациясында жиі жетіспейтін және басқа ештеңе өзгермеген желіде тарту беріктігінің кенет төмендеуін түсіндіруге ең ықтимал жол.
Жиі қойылатын сұрақтар
PV таспасы неден жасалады?
Оттегісіз мыс өзегі жұқа дәнекер жабынымен, әдетте дөңгелек сымда әр жағынан шамамен 15 µм. Жабын төрт топтың бірі: қалайы-қорғасын, қалайы-қорғасын-күміс, төмен температуралы процестер үшін қалайы-висмут немесе қорғасынсыз қорытпа. TU1 және TU2 сияқты мыс маркалары кең таралған, ал оттегі мөлшері кедергі мен күйдіру мінез-құлқы болжамды болып қалатындай төмен.
Неге мысты дәнекермен қаптайды?
Өйткені дәнекерлену қабілеті — жабынның бүкіл міндеті. Мыс тотығады, тіпті таза мыс та күміс тор сызықтарын дымқылдап, қосылыс құрайтын материал емес. Жабын стрингілеу кезінде балқып, элемент металдануын дымқылдап, дәнекер қосылысына қатаяды. Жалаң мыс таспа токты жақсы өткізер еді, бірақ элементке бекімейтін еді.
Жұмсақ таспа әрқашан элементке азырақ кернеу түсіреді ме?
Элемент үшін иә: кремнийге азырақ кернеу жетеді. Желі үшін жоқ. Белгілі бір аққыштық шегінен төмен таспа стрингер кернеуімен созылып, диаметр тұрақтылығын, түзулігін және орналасу дәлдігін жоғалтады, ал ламинаторда оңай деформацияланады. Аққыштық шегі терезе ретінде көрсетіледі, ал бұл терезе жұқа элементтер мен нәзік дөңгелек сым үшін тар.
Қорғасынсыз таспа талап етіле ме?
Барлық жерде емес. Еуропалық RoHS ұзақ уақыт бойы PV модульдерін өз ауқымынан шығарып келді, ал Еуропадағы қызмет мерзімі біткен модульдер негізінен WEEE арқылы өңделеді. Сондықтан көптеген жобалар әлі де қорғасынды жабындарды пайдаланады, бірақ барған сайын көп тұтынушылар мен нарықтар қорғасынсызды талап етеді. Айырбас — қорғасынды эвтектикадан шамамен 35–45 °C жоғары дәнекерлеу температурасы, бұл элементте көбірек жылу жүктемесін және тар процестік терезені білдіреді.
Мыс қапталған алюминий таспасы не үшін қолданылады?
Ең алдымен шина таспасы үшін. Мысты мыс қапталған алюминий өткізгішімен алмастыру тең кедергіде диаметрді шамамен 21%-ға ұлғайтады, ал кеңірек қосылым таспасы элементті көлеңкелейді. Шина таспасы элементтің алдында тұрмайды, бұл қарсылықты жояды. Қосылымда қолдану сонымен қатар термиялық циклдеу кезіндегі интерфейс тұрақтылығы және кесілген ұшында алюминий өзегі ашық қалған жердегі гальваникалық коррозия туралы сұрақтарға жауап беруі керек.
Кіріс бақылауында нені тексеру керек?
Әр партия үшін аққыштық шегі мен ұзару, жабын қалыңдығы оның біркелкілігімен бірге, түзулік немесе иілу, бет жағдайы, зауыт нақты пайдаланатын сақтау мерзімінен кейінгі дәнекерлену қабілеті және қаптамадағы күн коды. Олардың барлығын кіріс кезінде тексеру кейінірек EL кескіндерінде анықтаудан арзан, өйткені сол ақау сол кезде модульге ламинацияланып қойған болады.
Қорытынды ойлар
Мыс өткізеді, ал мыстың қаттылығы дәнекерлеу кернеуінің қаншасы элементке жететінін анықтайды. Жабын дәнекерлейді, ал жабын қосылыстың қанша уақытқа шыдайтынын анықтайды. Таспа спецификациясындағы әрбір көрсеткіш осы екі міндеттің бірін басқару тәсілі дерлік, ал параметр қай міндетке жататынын білу оның нені қорғайтынын көрсетеді. Модуль желісі үшін практикалық нұсқа одан да қысқа: тарту беріктігі, микрожарықтар саны немесе орналасу дәлдігі өзгерсе, жауап әдетте машина параметрлерінде емес, материалда болады.
Кедергі, тығыздық, ұлғаю коэффициенті және балқу температурасы мәндері — жалпы анықтамалық көрсеткіштер және дереккөздер арасында аздап өзгереді. Мыс тұтынуы мен құны көрсеткіштері — 182 мм, 144 жартыэлементті модуль, он алты 0,26 мм дөңгелек таспа және 2026 жылғы қыркүйектегі Шанхай мысының спот бағасына негізделген иллюстративті есептеу; олар өңдеу құнын қамтымайды және нарыққа қарай өзгереді. Жабын қалыңдығы көрсеткіштері — мысалдар. Марка белгілері мен рұқсат етулерін GB/T 5231 және жеткізушінің өз талдау сертификатына сәйкес растаңыз.
Қатысты: PV таспа не істейді: үш міндет, бір ымыра материалдан шегініп, таспадан модульде нақты нені орындау талап етілетінін сұрайды.
Қатысты: PV таспасы қалай жасалады: тарту, күйдіру және қалайылау мыс пен жабын мәселелерін материал таңдауға қарай тереңдетеді.