Осы мақаланың редакциялық жауапкершілігі мынаған жүктеледі: Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech редакциялық тобы жазған және тексерген. Біздің редакциялық саясатымыз туралы оқыңыз: біз қалай жазамыз, AI құралдары қайда қолданылады және түзетуді қалай сұрауға болады.
Ламинатор вакуумдық сорғылар: түрлері және EVA терезесі
Мазмұны
Қысқа жауап: Ламинатор өнімділігімен бағаланады, ал өнімділікті негізінен сатып алушылар зауытқа бару кезінде сирек тексеретін бір компонент анықтайды: вакуумдық сорғы жинағы. Сорғы камераны жеткілікті жылдам босатып, цикл бойы вакуумды ұстап тұруы керек, өйткені стекте қалған кез келген ауа EVA тігісінен кейін қуысқа айналады. Инкапсулянт мерзімді белгілейді. EVA шамамен 120 °C-тан 125 °C-қа дейінгі терезеде гель түзе бастайды және 140 °C-тан 150 °C-қа дейін тігіледі, сондықтан температура гель нүктесіне жетпей тұрып ауа кетуі керек. Кішкентай камераға арналған сорғы жинағы қағазда вакуумды ұстайды, бірақ үлкенірек плитада көпіршіктер қалдырады. Сондықтан EVA термиялық терезесі мен сорғы сыйымдылығын бірге таңдау керек, бөлек емес.
Ламинатор шығымдылық бойынша бағаланады, ал шығымдылық негізінен сатып алушылар зауытқа бару кезінде сирек қарайтын бір компонентпен анықталады: вакуумдық сорғылар жиынтығы. Оны дұрыс таңдамау кейінгі тексерудің ешқандай мөлшері кетіре алмайтын микрокөпіршіктерді тудырады.
PV модульдерін өндіру · Ламинациялау процесі · Jerry, Ooitech
1. Қалғанының бәрін белгілейтін EVA терезесі
Этиленвинилацетат жай ғана балқып, орнында қалмайды. Ол екі бөлек кезеңнен өтеді, ал олардың арасындағы алшақтық — вакуумдық жүйенің жұмыс істеуі тиіс уақыт.
| Кезең | Температура | Бұл вакуум үшін нені білдіреді |
|---|---|---|
| Балқу | Шамамен 70–80 °C | Пленка балқыған фазасына енеді. Бұл эвакуациялау үшін тамаша сәт, өйткені инкапсулянт қақпанға түскен ауаны шығаруға жеткілікті жұмсақ, бірақ әлі қатаюды бастамаған. |
| Тігінен байланысу | Шамамен 130 °C | Тігінен байланысу басталып, жеделдейді. Осы температурадан төмен реакция өте баяу жүреді, сондықтан екі камералы ламинатордың бірінші камерасы әдетте 125 °C немесе одан төмен ұсталады. |
Осыдан кейінгінің бәрі осы екі температура арасындағы аралықтың салдары. Егер пленка балқыған кезде камера қазірдің өзінде ыстық болса, балқудан тігінен байланысуға дейінгі аралық қысқа болады. Бір камералы процесте камера әдетте 140 °C-тан жоғары тұрады, қажетті вакуумға жету үшін тек шамамен 60-90 секунд қалады. Осы терезені өткізіп алсаңыз, ауа инкапсулянтта қақпанға түсіп, кейінірек дайын модульде пайда болатын микрокөпіршіктер мен ақауларды құрайды.
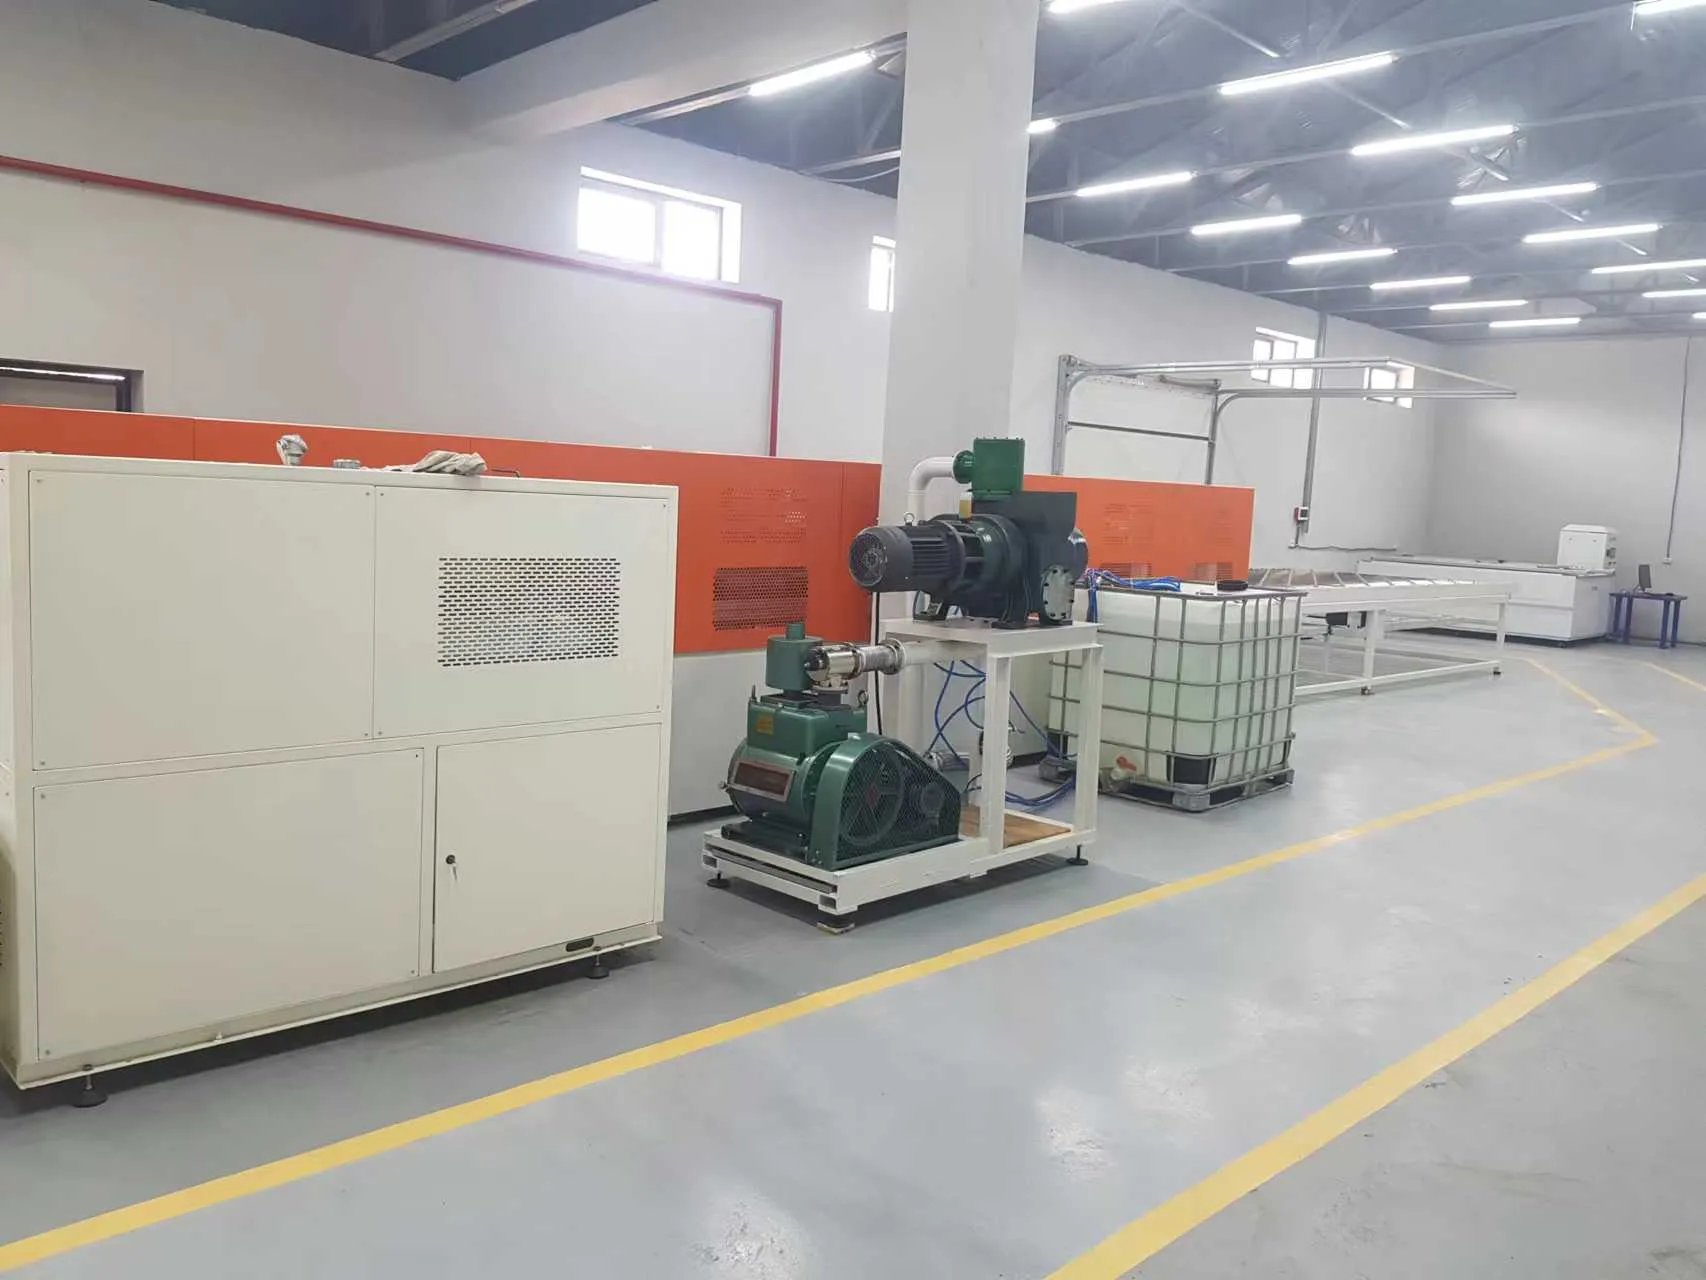
1-сур.: Зауыт еденінде қасында орнатылған вакуумдық сорғылар жиынтығы бар ламинатор. Сорғылар өз құбырлары, қабылдағыш ыдысы және қызмет көрсетуге қолжетімділігі бар бөлек қондырғы болып табылады, сондықтан оларды орналасу жоспарлау кезінде байқамау оңай және кейін көшіру қымбат.
2. Неліктен екі камералы ламинаторлар бар
Екі камералы конструкция негізінен уақытты ұтып алу тәсілі. Бірінші камераны 100-120 °C диапазонында ұстау арқылы инкапсулянт баяуырақ балқып, тігінен байланысу кешірек басталады, бұл газсыздандыру терезесін бір ыстық камера рұқсат ететіннен әлдеқайда ұзартады. Содан кейін модуль тігінен байланысуды аяқтау үшін екінші, ыстығырақ камераға ауыстырылады.
Бұл өзгеше таза механикалық таңдау болып көрінетін шешімнің артындағы процестік себеп. Бұл сондай-ақ вакуумдық жүйенің перифериялық керек-жарақ емес екенін түсіндіреді: ол жылулық дизайн жасаған терезе шегінде жұмыс істеуі тиіс машина бөлігі. Ламинациялау кезеңінің кеңірек контексті өндіріс процесінің ламинациялау кезеңінде, ал машинаның өзі біздің күн панелі ламинаторына арналған нұсқаулық.
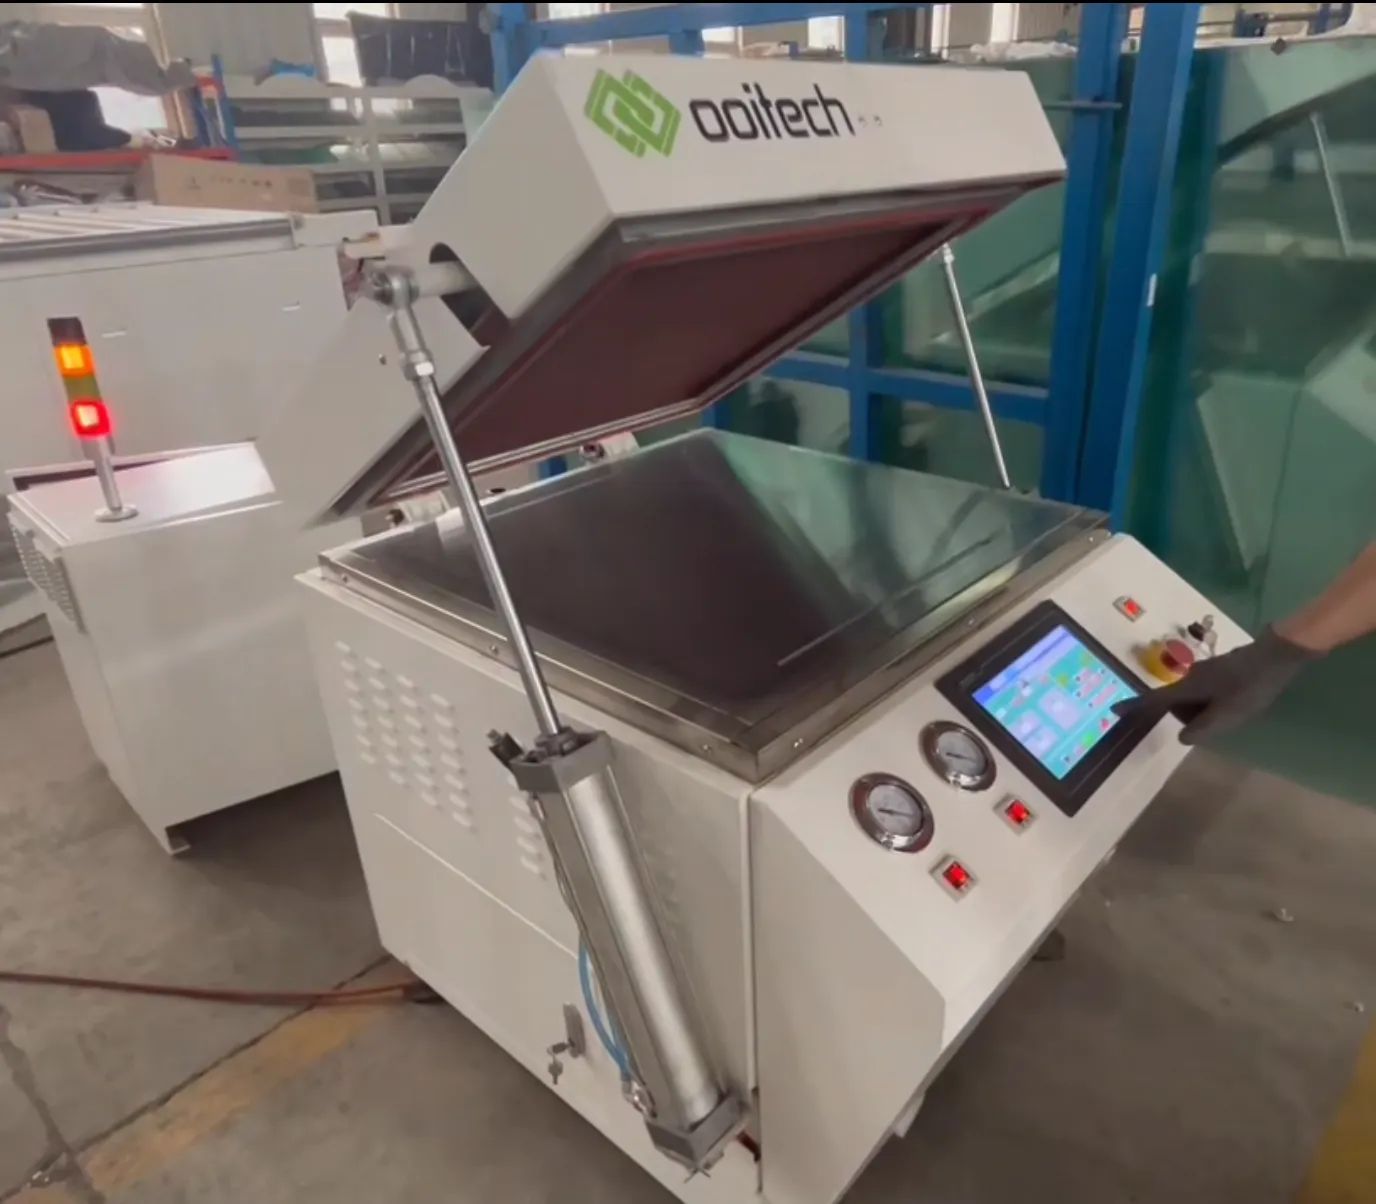
Қақпағы ашық, вакуумдық камера мен басқару панелін көрсететін жартылай автоматты күн панелінің ламинаторы
2-сур.: Қақпағы ашық ламинатор камерасы. Камера көлемі, тығыздағыштың жай-күйі және сору жылдамдығы бірге қажетті вакуумға қаншалықты жылдам жететінін, демек газсыздандыру терезесінің орындалатынын немесе өткізіліп алынатынын анықтайды.
3. Ламинаторда кездесетін үш сорғы түрі
Роторлы-қалақшалы сорғы Маймен майланатын роторлы-қалақшалы сорғы ламинациялау вакуумдық жүйелерінің жұмыс күші болып табылады. Бір қондырғы әдеттесекундына 60-100 литр
. Сорғы корпусының ішінде ротор орталықтан тыс орнатылған, ол серіппелер мен центрден тепкіш күш арқылы сыртқа итерілетін, цилиндр қабырғасына тиіп тұратын қалақшаларды алып жүреді. Ротор мен цилиндр арасындағы жарты ай тәрізді кеңістік көлемі өзгеретін бірнеше камераға бөлінген.
Әр камера үздіксіз үш бөліктен тұратын циклді орындайды. Ол кеңейіп, кіріске ашылып, газды тартады. Содан кейін жабылып, кішірейіп, қақпанға түскен газды сығады. Соңында қысым атмосфералық қысымнан асып, газ шығару клапанын көтеріп, май қабатынан өтіп, сыртқа шығады. Бұл оң ығыстырмалы сорғы: ол кез келген басқа механизмге сүйенбей, газдың тұрақты көлемдерін жылжытады.
Май тек майлау үшін ғана емес. Ол қалақшалар мен цилиндр арасындағы саңылауларды тығыздап, газдың кері ағуын болдырмайды, қозғалмалы бөлшектерді майлайды және шығару клапаны май астында орналасқандықтан, сорғы тоқтаған кезде атмосфераның камераға кері ағуын болдырмайды. Барлық үш функция ламинациялау жүйесінде маңызды, өйткені кері ағу модульді ластайды.
Roots сорғысы Roots сорғысы дерлік ешқашан жалғыз қолданылмайды. Ламинаторда ол күшейткіш саты ретінде қызмет етеді, ал бірінші камера үшін кең таралған конфигурация —екі роторлы-қалақшалы сорғы және бір Roots сорғысы . Сору жылдамдығы секундына 1,200 литр
ден жоғары болуы тән, сондықтан ол көлемді жылдам жылжыту қажет жерде қолданылады. Механизм — қарсы бағытта синхронды айналу үшін тісті беріліспен басқарылатын екі сегіздік тәрізді ротор. Роторлар бір-біріне де, цилиндрге де тимейді; саңылаулар0.1-0.3 мм
, сондықтан сору камерасының ішінде тығыздау немесе майлау үшін май қажет емес. Бұл конструкцияның салдары оның қайда жататынын түсінудің кілті болып табылады. Roots сорғысындаішкі сығу жоқ
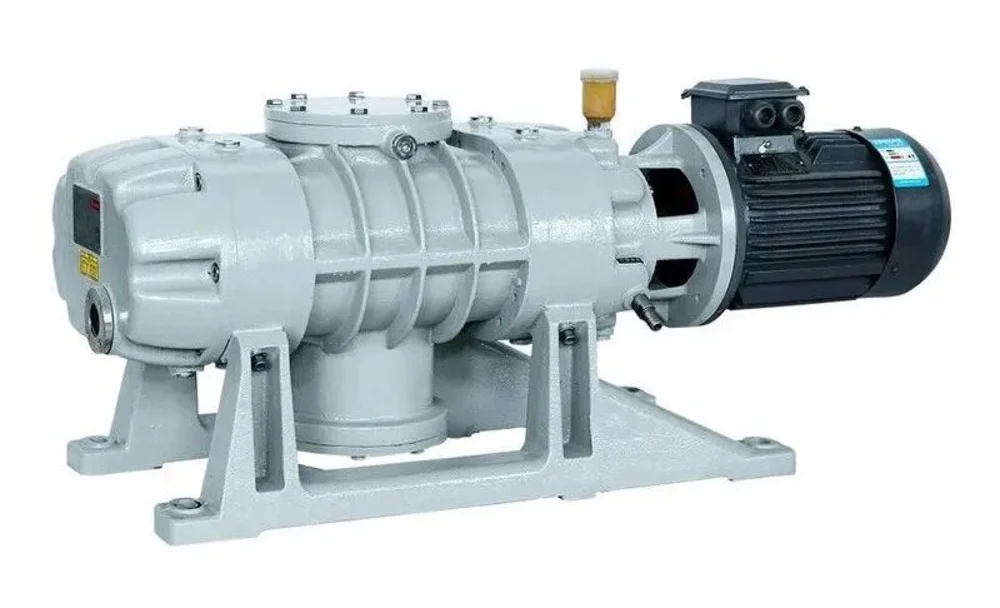
3-сурет: Рутс сорғысы жетегімен. Үлкен сору жылдамдығы, роторлар арасында жанасу жоқ және атмосфералық қысымға қарсы өз бетінше жұмыс істей алмайды. Ол конструкциясы бойынша бустер, әдеттегідей емес.
Құрғақ бұрандалы сорғы
Құрғақ бұрандалы сорғы толығымен майсыз оң ығыстырғыш конструкция болып табылады және жоғары деңгейлі қолданбаларда ол маймен тығыздалған сорғыларға қосымша емес, олардың орнын басатын құрылғы. Сору камерасында ешнәрсе тығыздағыш немесе майлаушы орта ретінде майды немесе суды пайдаланбайды, нәтижесінде процеске май тасымалданбайтын таза вакуум алынады.
Ішінде қарама-қарсы бағыттағы жұп параллель спиральді роторлар дәлдік синхрондау тісті дөңгелектерімен жетегімен қарсы бағытта жоғары жылдамдықпен айналады. Рутс конструкциясындағыдай, роторлар бір-бірімен немесе корпуспен жанаспайды, сондықтан газ жолында майлаушы қажет емес. Газ бұранда мен корпус арасында ұсталып, шығысқа қарай тасымалданады, ал көлемі біртіндеп азаяды, сондықтан газ шығарылмас бұрын сығылады.
Көптеген конструкциялар ротор бойымен айнымалы қадамды пайдаланады. Бұл сығуды біркелкі таратады және газ тасымалдау кезінде салқындатуға көбірек мүмкіндік береді, бұл сорғы корпусының температурасын бақылауда ұстайды. Ламинаторда, газ ағыны жоғары температурада EVA ұшпа заттарын тасымалдайтын жерде, бұл термиялық басқару сорғының осы міндетке жарамдылығының бөлігі болып табылады, қосымша жетілдіру емес.
4. Үшеуін салыстыру
| Айналмалы қалақшалы | Рутс | Құрғақ бұрандалы | |
|---|---|---|---|
| Ламинатордағы рөлі | Негізгі сорғы | Бустер, айналмалы қалақшалымен жұптасқан | Негізгі сорғы, майсыз балама |
| Әдеттегі сору жылдамдығы | Бірлік үшін 60–100 л/с | 1,200 л/с жоғары | Қолданбаға байланысты |
| Тығыздағыш орта | Май | Жоқ, тек жақын саңылау | Жоқ, тек жақын саңылау |
| Ішкі сығу | Иә | Жоқ | Иә, бұранда бойымен |
| Атмосфераға жалғыз шығара алады | Иә | Жоқ, қосалқы сорғы қажет | Иә |
| Процестің тазалығы | Май бар; кері ағынды басқару қажет | Таза сору камерасы | Толығымен майсыз газ жолы |
| Шығын материалдары | Май және сүзгілер | Ең аз | Ең аз |
Техникалық рейтинг емес, сатып алу шешімі ретінде қарастырғанда, таңдау қарапайым. Айналмалы қалақшалы жинақ азырақ тұрады және жақсы түсініледі, бірақ майды ауыстыру, сүзгілерді ауыстыру және кері ағынды басқару қажет. Рутс бустері үлкенірек камераларда міндетті емес, өйткені қалақшалы сорғылар терезенің ішінде көлемді жеткілікті жылдам жылжыта алмайды. Құрғақ бұрандалы сорғы газ жолынан майды толығымен жояды және әдетте ластану қаупі немесе техникалық қызмет көрсету жүктемесі шешуші фактор болып табылатын жерде таңдалады.
5. Неліктен сорғы жинағы ламинатор спецификациясына кіреді
Сорғы конфигурациясы камера көлеміне және газсыздандыру терезесіне қарсы өлшенетіндіктен, ол жеке сатып алу емес, ламинатор спецификациясының элементі болып табылады. Үш сұрақ көбісін шешеді.
- Камера көлемі және мақсатты қысым қандай? Терезе ұзындығымен бірге бұл қажетті сору жылдамдығын анықтайды, сондықтан бір қалақшалы сорғы жеткілікті ме әлде Рутс бустері қажет пе.
- Бір немесе қос камера? Қос камералы машина салқынырақ бірінші камераны іске қосады, бұл терезені ұзартады және лездік жылдамдық талабын жеңілдетеді, бірақ босату үшін екінші камераны қосады. Бұл туралы толығырақ дұрыс күн модулі ламинаторын қалай таңдауға болады.
- Техникалық қызмет көрсету жоспары қандай? Қалақшалы жинақтағы май мен сүзгі аралықтары, құрғақ бұранданың жоғары капиталдық құны мен төмен шығын материалдарының жүктемесіне қарсы. Он жылдық қызмет мерзімінде екі жалпы сома сатып алу бағалары ұсынғаннан гөрі жақынырақ.
Камера үшін өлшемі жеткіліксіз вакуум жүйесі бірден істен шықпайды. Ол қорытынды тексеруден өтетін, бірақ кейінірек істен шығатын модульдерді шығарады, ал ақау белгісі — инкапсулянттағы микрокөпіршіктер мен қуыстар — әрбір ламинат көпіршігі инкапсулянттың кінәсі емес. Инкапсулянт таңдауы сол терезеге әсер етеді, біздің нұсқаулықта көрсетілгендей EVA, POE және EPE инкапсулянттық пленкалар.
Жиі қойылатын сұрақтар
Неліктен қос камералы ламинатор бірінші камерасын салқынырақ іске қосады?
Газсыздандыру терезесін ұзарту үшін. EVA шамамен 70-80 °C-та ериді және шамамен 130 °C-та тігінен байланыса бастайды. Бірінші камераны шамамен 100-120 °C-та ұстау екі кезеңді де баяулатады, вакуум жүйесіне инкапсулянт қатая бастағанға дейін ұсталған ауаны кетіруге көбірек уақыт береді.
Неліктен ламинаторлар Рутс сорғысын айналмалы қалақшалы сорғылармен жұптайды?
Өйткені Рутс сорғысы өз бетінше атмосфераға шығара алмайды. Оның роторлары газды сығусыз тіркелген көлемде ұстайды, сондықтан газ шығыста кері ағады және ол жалғыз жоғары сығу коэффициентіне жете алмайды. Ол өз өлшеміне қарай жоғары сору жылдамдығын қамтамасыз етеді, ал айналмалы қалақшалы сорғылар газды шығаратын сығуды қамтамасыз етеді. Екі қалақшалы сорғы плюс бір Рутс сорғысы кең таралған бірінші камера орналасуы болып табылады.
Айналмалы қалақшалы сорғыда май не істейді?
Үш нәрсе. Ол қалақшалар мен сорғы тесігі арасындағы саңылауларды тығыздайды, сондықтан газ кері аға алмайды, қозғалмалы бөлшектерді майлайды және шығару клапаны майға батырылғандықтан, сорғы жұмыс істемеген кезде атмосфераның камераға кері ағуын болдырмайды.
Құрғақ бұрандалы сорғы қосымша шығынға тұрарлық па?
Бұл сіз нені оңтайландыратыныңызға байланысты. Құрғақ бұрандалы сорғының сору камерасында май немесе су жоқ, сондықтан вакуум таза және модульге қарай май тасымалданбайды, ал шығын материалдарының жүктемесі төмен. Оған қарсы капиталдық шығын жоғары. Ластану қаупі немесе техникалық қызмет көрсету саны шектеу болып табылатын жерде есептеу әдетте оны қолдайды; капитал тар болып, процесс жақсы бақыланатын жерде қалақшалы жинақ өміршең болып қалады.
Неліктен EVA температурасы вакуум жүйесі үшін соншалықты маңызды?
Өйткені екі термиялық кезең мерзімді анықтайды. Пленка ұсталған ауаны балқыған кезде ғана тиімді шығарады және тігінен байланысу басталғанда оны еркін шығаруды тоқтатады. Вакуум жүйесі осы аралықта қажетті қысымға жетуі керек, бұл 140 °C-тан жоғары бір камералы процесте 60-90 секундқа дейін ғана болуы мүмкін.
Камера жеткілікті жылдам сорылмаса не болады?
Инкапсулянт қатайған кезде ауа оның ішінде қалып қалады, нәтижесінде микрокөпіршіктер мен қуыстар пайда болады. Олар ламинатордан шығу кезінде әрдайым көріне бермейді, сондықтан өнімділік деректері немесе пайдалану орындарынан қайтарылған ақпарат оны ашпайынша, бұл ақауды байқамау оңай. Бұл ақау инкапсулянт мәселесі сияқты жиі сорғы өнімділігінің мәселесі болып табылады.
Қорытынды ойлар
Вакуумдық сорғылар жиынтығы — ламинатордың жылулық жобалауы механикалық талапқа айналатын жер. EVA 70-тен 80 °C-қа дейін балқиды және шамамен 130 °C-тан бастап тігінен байланысады, ал вакуумдық жүйе камераны осы екеуінің арасындағы аралықта босатуы керек. Сондықтан екі камералы машиналар салқынырақ бірінші камерамен жұмыс істейді, үлкенірек камераларда Roots күшейткіштері пайда болады және ластану немесе техникалық қызмет көрсету шектеу болған жағдайда майсыз сорғылау қарастыруға тұрарлық. Ламинаторды таңдаған кезде камера көлемін, сорғы конфигурациясын, сорғылау жылдамдықтарын және қол жеткізілетін сорғылау уақытын бір жиынтық ретінде сұраңыз — оларсыз ұсынылған машина — өнімділігін болжау мүмкін емес машина. Егер сіз жаңа желі үшін ламинаторларды бағалап жатсаңыз, бізге модуль форматын және мақсатты өткізу қабілетін жіберіңіз, біз сізбен камера мен сорғы өлшемдерін пысықтаймыз. Машинаны контексте көру үшін, OTCY-2754DD single-layer double-chamber laminator беті камера орналасуын егжей-тегжейлі сипаттайды.
Қатысты: DH1000 ылғалды жылу сынағы егжей-тегжейлі камера жағдайларын, ақау белгілерін және ылғалды жылу нәтижесінің артындағы коррозия механизмдерін қамтиды.
Қосымша оқу және негізгі деректер
Осы тақырып бойынша саланың технологиялық жол картасы мен нарықтық деректерін жүргізетін ұйымдар жариялаған қоғамдық анықтамалық материалдар: