PV таспасын сынау әдістері: өлшемдері, беріктігі, дәнекерлену қабілеті
Мазмұны
Қысқа жауап: Таспа деректер парағы екі қытай құжатына — GB/T 31985 және T/CPIA 0005-2017 — сәйкес жазылады, ал олардың бес топ сынағы эквивалентті емес. Өлшемдер, механикалық, электрлік және жабынды келген орамада бір түстен кейін қайта жүргізуге болады. Тұзды бүрку, PCT және ылғалды жылу шамамен алты апта алады және олар таспаны емес, таспа-инкапсулянт интерфейсін бағалайды. Элементтің жарылуын шешетін сан — Rp0.2 — екі стандартта да жоқ. Ол келіссөз арқылы белгіленеді.
Осы сериядағы бұған дейінгі төрт бет мыналарды қамтыды: таспа не істейді, ол неден жасалған, оның пішіні қандай, және ол қалай тартылып, жабынмен қапталады. Олардың ешқайсысы сапа инженерінің паллет келгенде қоятын сұрағына жауап бермеді: осы деректер парағындағы қандай сандарды өзім тексере аламын және менің нәтижем мен жеткізушінің нәтижесі сәйкес келмесе не істеймін?
Жауап екі құжаттан басталады. GB/T 31985 — қалайыланған фотоэлектрлік таспаның ұлттық стандарты. T/CPIA 0005-2017 — Қытай фотоэлектрлік өнеркәсіп қауымдастығы шығарған салалық қауымдастық нұсқасы, және екеуі бес топтан тұратын бір құрылымды бөліседі. Олардың астында әрбір өлшеудің нақты қалай жасалатынын айтатын сынау әдістерінің стандарттары жатыр: созу сынағы үшін GB/T 228.1, кедергі үшін GB/T 3048.2, жабын қалыңдығы үшін GB/T 6462 және GB/T 16921, тұзды бүрку үшін GB/T 10125.
Егжей-тегжейге көшпес бұрын бір ескерту. T/CPIA 0005 жазылған кезде барлық дерлік көлемді жалпақ таспа алып жүрді. Оның дөңгелек сым туралы тармақтары жұқа, ал пішінді таспа онда әрең кездеседі. Егер сіз MBB немесе 0BB сымын сатып алсаңыз, стандарт сізге жауап емес, бастапқы нүкте береді, ал қалғанын техникалық келісім көтеруі керек. Бұл заңдылық қайталанады: стандарттар ең төменгі шекті белгілейді, келісім жұмыс мәндерін белгілейді.
Бес топ бірдей сынақ түрі емес
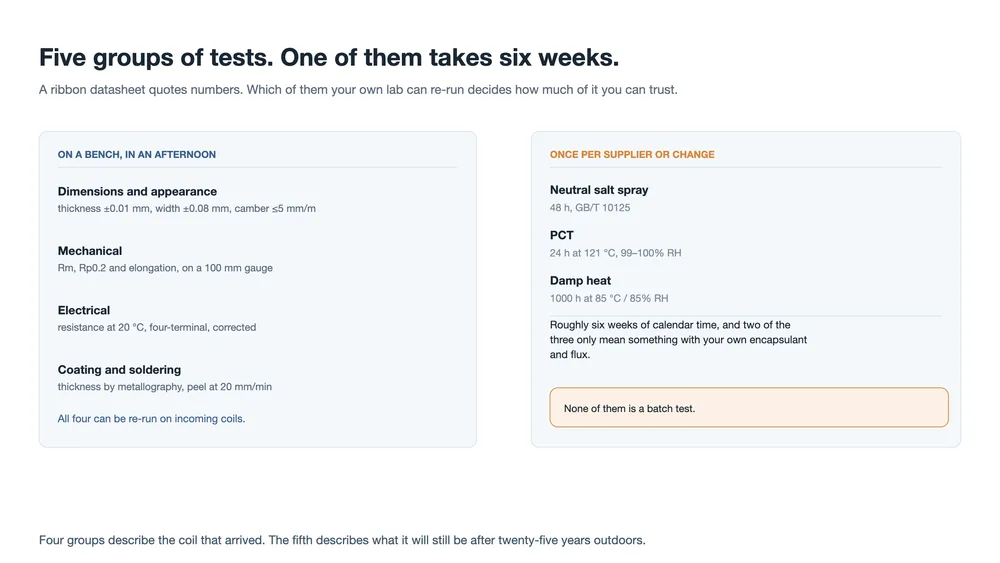
Тізімді тікелей оқысаңыз, ол бес тең санат сияқты көрінеді. Оны сынақ ненің сәтсіздікке ұшырауы мүмкін екеніне қарай оқысаңыз, ол екіге бөлінеді. Төрт топ келген ораманы сипаттайды: оның геометриясын, беріктігін, кедергісін, жабынын. Бесіншісі сол ораманың жиырма бес жыл ылғалды жылу мен тұздан кейін қандай болатынын сипаттайды, бұл таспаға қарағанда инкапсулянт пен флюске де байланысты.
Бұл бөліну жиілік кестесін қарастырмас бұрын іріктеу жоспарыңызды шешеді. Алғашқы төртеуін өндірісті тоқтатпай-ақ әр партияда қайта жүргізуге болады. Бесіншісі мүлдем партиялық сынақ бола алмайды, өйткені мың сағат партия аралығы емес.
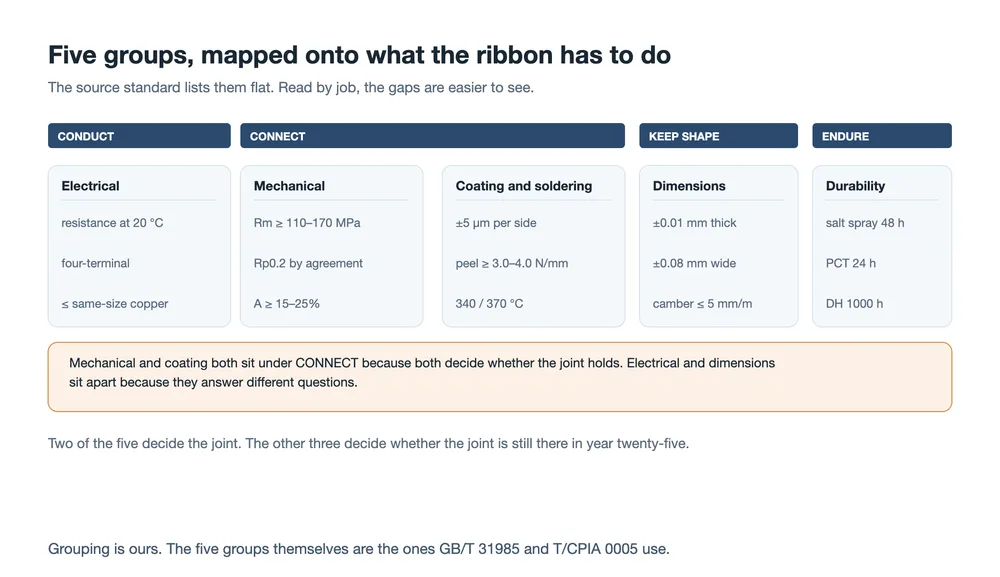
Жоғарыдағы сәйкестендіру — біздікі, стандарттың емес. Ол бір себеппен пайдалы: бос орындарды көрінетін етеді. Топтардың екеуі қосылыстың пайда болуын шешеді. Үшеуі қосылыстың жиырма бесінші жылы әлі де бар-жоғын шешеді. Бесеудің тек біреуі ғана өндірістік аралық сынағы.
| Топ | Ол нені шешеді | Әдіс стандарты | Шынайы жиілік |
|---|---|---|---|
| Өлшемдер мен сыртқы түрі | таспаның стрингердегі орны және токты қанша мыс өткізетіні | GB/T 31985, T/CPIA 0005 | әр партияда |
| Механикалық | элементке берілетін кернеу және оның қанша өңдеу әрекетіне шыдайтыны | GB/T 228.1 | әр партияда |
| Электрлік | модуль ішіндегі резистивтік шығын | GB/T 3048.2 | ай сайын немесе партия үлесі бойынша |
| Жабын және дәнекерлеу | қосылыстың мүлдем пайда болуы | GB/T 6462, GB/T 16921 | қалыңдық әр партияда, аршу ай сайын |
| Қоршаған орта | қосылыс пен оның айналасындағы полимердің шыдауы | GB/T 10125 және екі ескіру тармағы | жаңа жеткізуші, жаңа жабын, жаңа пленка кезінде |
Өлшемдер мен сыртқы түрі: арзан, жылдам және көптеген даулар басталатын жер
Жалпақ таспа үшін сандар қысқа. Қалыңдық рұқсаты ±0.01 mm, ені рұқсаты ±0.08 mm. Бүйірлік иілу, қытай жеткізушілері орақ иілу деп атайтын майысу, метрге 5 mm-ден аспауы керек. Сыртқы түрі 10 cm-ге үш иненің тесігінен немесе қож дағынан аспауы керек, әрқайсысы 0.5 mm²-ден кіші, және тотығу түсінің өзгеруі немесе жабынның өткізіп жіберілуі болмауы керек.
Иілу — ең қатты соғатыны. Майысқан таспа стрингер арқылы түзу жүрмейді, ал бүйірге ауытқыған таспа бірден екі ақау тудырады: қате орналасқан қосылыс және қосылыс болуы керек жерде жалаңаш таспа. Екеуі де желіде көрінеді, екеуі де деректер парағында көрінбейді.
Дөңгелек сым үшін үш параметр — диаметр, дөңгелектік және түзулік, және мұнда қол микрометрі жеткіліксіз болады. Біз арифметиканы таспа өндірісі туралы бетте: егер сым номиналдан 0.01 mm кем болса, 0.18 mm кезінде кедергі 12.1% жоғары, 0.26 mm кезінде 8.2% және 0.35 mm кезінде 6.0%. Бірдей абсолюттік рұқсат сым жұқарған сайын қымбатқа түседі. Лазерлік өлшегішпен үздіксіз өлшеу дәл осы себепті бар; микрометрмен төрт нүкте сопақ немесе ұзындығы бойынша ауытқыған сымды таба алмайды.
Содан кейін кез келген рұқсаттан көбірек дау тудыратын анықтамалық тұзақ. Сіздің тексеру парағыңыздағы диаметр — жабынды диаметр ме әлде мыс өзегі ме? Екеуі жабын қалыңдығының екі есесіне ерекшеленеді, диапазонның жұқа ұшында ондаған микрометр. Егер деректер парағында 0.26 mm деп жазылса, ал өлшегішіңіз 0.272 mm көрсетсе, сіз ақау тапқан жоқсыз; сіз анықтама таптыңыз. Негізді келісімге жазыңыз, сонда дау жоғалады.
Механикалық: Rm, Rp0.2 және стандарт бос қалдыратын жол
GB/T 228.1 бойынша 100 мм есептік ұзындықта жүргізілген созылу сынағы бірден үш санды қайтарады. Созылу беріктігі Rm — үлгі үзілгенге дейінгі ең жоғары кернеу, ол лентаның қаншалықты жүктемеге төзетінін сипаттайды. Ұзару A — үзілу кезіндегі деформация, ол лентаның үзілгенге дейін қаншалықты созылатынын сипаттайды. Аққыштық шегі Rp0.2 — 0.2% қалдық деформация кезіндегі кернеу, ол лентаның өзі бере бастағанға дейін ұяшыққа қанша күш жеткізетінін сипаттайды.
| Қасиет (T/CPIA 0005) | Қосылым, жұмсақ | Қосылым, аса жұмсақ | Шина лентасы |
|---|---|---|---|
| Rm, қалыңдығы 0.15 мм-ден жоғары | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, қалыңдығы 0.15 мм немесе одан аз | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Ұзару A, 0.15 мм-ден жоғары | ≥25% | ≥20% | ≥25% |
| Ұзару A, 0.15 мм немесе одан аз | ≥15% | ≥15% | ≥18% |
| Rp0.2 | келісім бойынша | келісім бойынша | көрсетілмеген |
Соңғы жолға назар аударыңыз. Дәнекерлеу кезінде ұяшықтың жарылу-жарылмауын ең тікелей анықтайтын қасиет — стандарт бекітуден бас тартқан қасиет. Оның себебі бар: дұрыс терезе ұяшық қалыңдығына және дәнекерлеу процесіне қарай өзгереді, сондықтан бір сан біреу үшін қате болар еді. Бірақ бұл себеп сонымен қатар ескерту болып табылады. Сертификатында Rp0.2 көрсетілмеген жеткізуші санды кездейсоқ қалдырған жоқ. Терезенің өзі және оның екі шетінің де неге маңызды екені материалдар бетінде.
баяндалған
Өлшеудің өзі көрінгеннен де нәзік. Күйдірілген мыста қисықтан оқылатын айқын аққыштық нүктесі жоқ, сондықтан 0.2% ығысу құрылымы қолданылады: серпімді бөлікке параллель сызықты 0.2% деформациядан бастап жүргізіп, оның қисықпен қиылысқан жеріндегі кернеуді алады. 0.20 мм сымда серпімді бөлік қысқа, яғни ығысу сызығы көшіретін көлбеу өте аз деректер бойынша анықталады. Экстензометр класы, қысқыш қысымы және үлгінің қысу алдында түзетілген-түзетілмегені — бәрі нәтижені өзгертеді. Екі зертхана да білікті бола тұра, өндірістік партияның ауытқуынан да көп айырмашылыққа ие болуы мүмкін.
Шарттар әдістің бөлігі болып табылады және екі зертхана келіспеген кезде бірінші кезекте салыстырылатын нәрсе — осы. 23 °C температурада және 50% салыстырмалы ылғалдылықта, 100 мм есептік ұзындықта сынаңыз және жылдамдықты екі кезеңде бақылаңыз: шамамен 2% деформацияға дейін, немесе жүрістің алғашқы 2 мм-іне дейін 5 мм/мин, содан кейін қалғаны үшін 10-нан 20 мм/мин-ге дейін. Бүкіл сынақты 20 мм/мин-де жүргізетін зертхана сол сымда жоғарырақ Rm және төменірек ұзаруды оқиды, өйткені материалдың босаңсуға уақыты аз. Екі санның ешқайсысы қате емес; олар әртүрлі сұрақтарға жауап береді. Қате нәрсе — оларды салыстыру, бұл сертификат пен кіріс сынағы әдіссіз қатар қойылғанда орын алады.
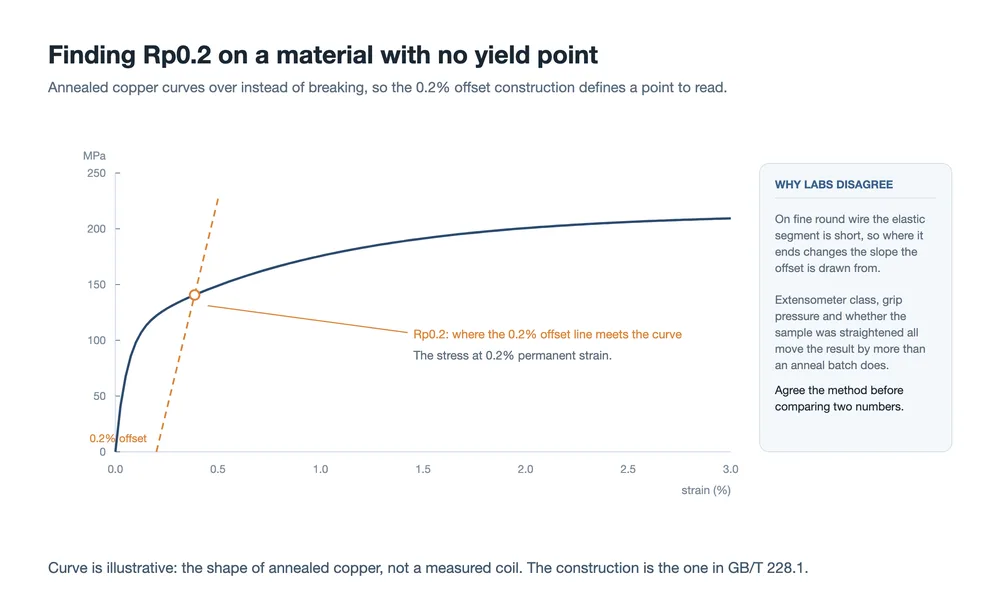
Күйдірілген мыста Rp0.2 оқу үшін қолданылатын 0.2 пайыздық ығысу құрылымы
Электрлік: үкімді өзгертетін түзету
Кедергі GB/T 3048.2 әдісімен, іс жүзінде төрт терминалды өлшеу ретінде өлшенеді. Екі жанасу токты тасымалдайды, ал қалған екеуі кернеуді оқиды, сондықтан ток терминалдарындағы кедергі нәтижеге ешқашан кірмейді. Талап абсолютті емес, салыстырмалы. 20 °C температурада лентаның кедергісі сол өлшемдегі мыс өткізгіштің кедергісінен артық болмауы керек. Анықтама үшін күйдірілген TU1 мысы 0.017241 Ω·mm²/м деңгейінде, бұл 1.7241 µΩ·см. Сондықтан қалайыланған мыс лентаға арналған кіріс спецификациялары әдетте 1.72 µΩ·см шегін көрсетеді: жабын өткізгіштікке шығын әкелмеуі керек, тек ол ығыстыратын қимаға ғана.-3 Енді жиі өткізіп жіберілетін бөлік. Мыстың кедергі температуралық коэффициенті шамамен 3.93×10
°C-ге, яғни градусқа шамамен 0.4%. Ораманы 28 °C зертхана температурасында түзетусіз өлшесеңіз, көрсеткіш шамамен 3.1% жоғары шығады. Бұл қате өндіріс бетінде есептеген диаметр қатесімен бірдей шамада және қате бағытты көрсетеді: жақсы орама сәтсіздікке ұшырайды, немесе бөлме суық болса, шекаралық орама өтеді.
Түзету — бір жол: өлшенген мәнді 1 + 0.00393 × (t − 20) мәніне бөліңіз, мұндағы t — сынақ кезіндегі температура. Стандарттың 20 ± 5 °C температурада бес өлшем алып, олардың орташасын шығару туралы нұсқауы дәл сол себеппен бар. Екі қадамның ешқайсысы қиын емес. Екеуі де жиі өткізіп жіберілетіндіктен, сынақ температурасы көрсетілмеген кедергі көрсеткіші өлшеу болып саналмайды.
Жабын және дәнекерлеу: екі сан және бір қисық
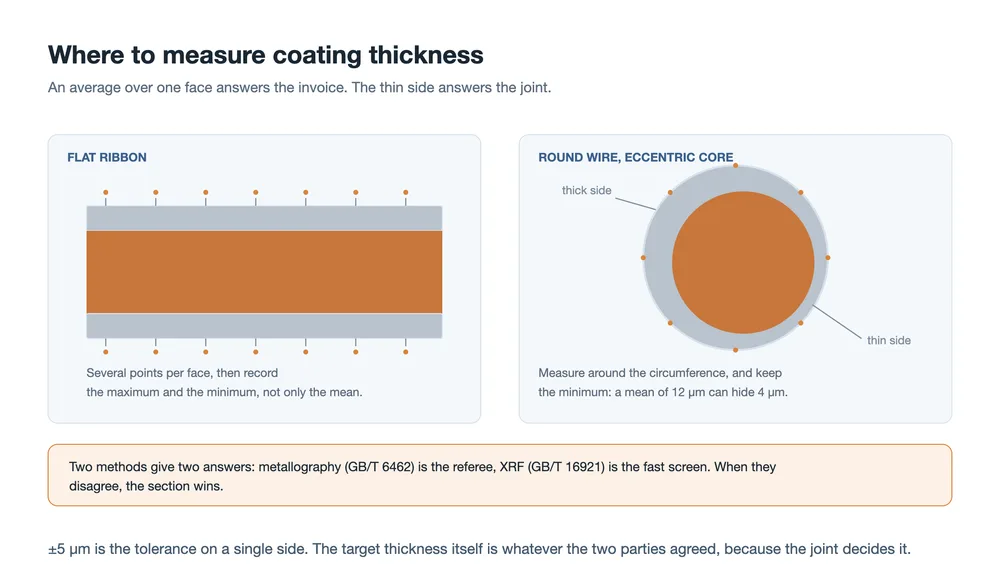
Жабын қалыңдығын екі әдіспен өлшеуге болады. Металлографиялық қима (GB/T 6462) лентаны кесіп, орнатады және тегістейді, содан кейін қабатты микроскоп астында оқиды. Рентгендік флуоресценция (GB/T 16921) үлгіні бұзбай өлшейді және секундтар алады, сондықтан ол желіде қолданылады. Екеуі келіспеген кезде төреші — қима. Стандарт бір бетке ±5 µм рұқсат етеді және мақсатты қалыңдықты екі тарапқа қалдырады, өйткені оны қосылыс анықтайды.
Кез келген купон дәнекерленбес бұрын, ылғалдану тексеруі арзанырақ сұраққа жауап береді. Жолақты дәнекерлеп, филенің жанасу бұрышын өлшеңіз: 90° төмен болса, дәнекер жайылып, байланысқан, 90° немесе одан жоғары болса, ол моншақтанып, тек бетінде жатыр. Жанасу бұрышы — бұл прокси, спецификация емес, бірақ жабын мәселесін процестік мәселеден ажыратудың ең жылдам жолы. Егер партия алдыңғы партия ылғалдандырған купонда моншақтанса, күдікті — лента немесе оның сақталуы, үтік емес. Сақтау кезіндегі жабын тотығуы, біркелкі емес қалайы және жұқа қабат — бәрі осында бірінші кезекте көрінеді.
Дәнекерлену қабілеті аршу ретінде өлшенеді. Лентаның бір бөлігін стандартты купонға дәнекерлеп, содан кейін оны 180° бұрышпен тартып, күшті жазып алыңыз. T/CPIA 0005 шарттарды белгілейді: 20 мм/мин аршу жылдамдығы, кемінде 20 мм дәнекерленген ұзындық және кемінде 15 мм тұрақты плато, қорғасынды дәнекер үшін 340 ± 5 °C немесе қорғасынсыз үшін 370 ± 5 °C температурада дәнекерлеу. Қабылдау мәндері — қорғасынды үшін кемінде 4.0 N/mm және қорғасынсыз үшін 3.0 N/mm орташа аршу беріктігі.
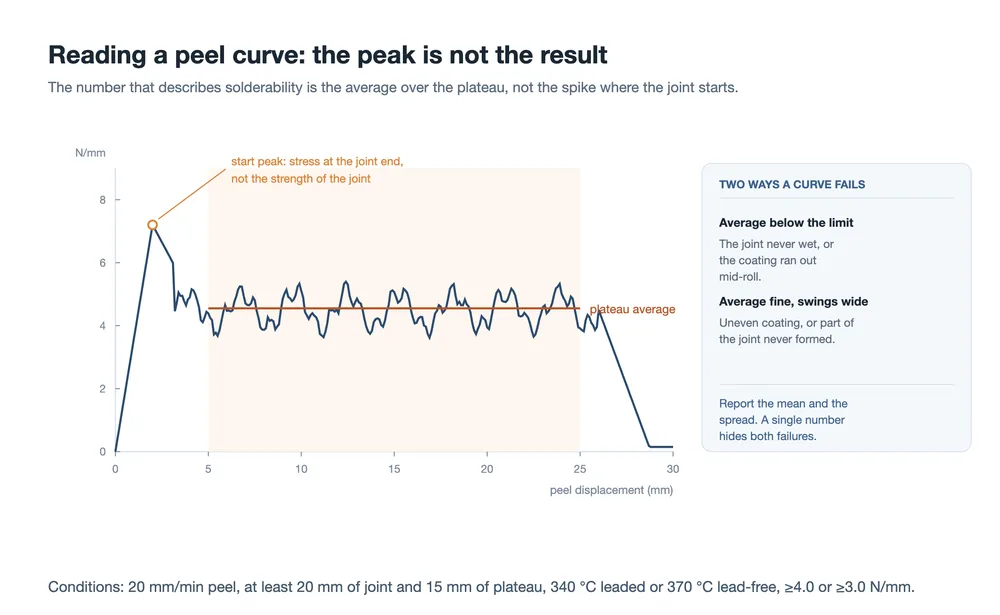
Платоны оқыңыз, шыңды емес. Бірінші шың қосылыс ұшындағы кернеу шоғырлануынан туындайды және оның қалған бөлігі туралы ештеңе айтпайды. Маңыздысы — тұрақты бөлік бойынша орташа мән, содан кейін сол бөлік ішіндегі шашырау. Қабылдауға болатын орташа мәні және үлкен тербелістері бар қисық әдетте жабынның ұзындық бойымен біркелкі еместігін немесе қосылыстың бір бөлігі мүлдем ылғалданбағанын білдіреді. Екеуі де бір санды тексеруден өтеді және екеуі де нақты жағдайда сәтсіздікке ұшырайды.
Екі түрлі сынақ «аршу» сөзін бөліседі, және олардың сандары салыстыруға келмейді. Жоғарыдағысы лентаның дәнекерлену қабілетін 20 мм/мин жылдамдықпен өлшейді. Модуль зауыттары қолданатын ұяшық деңгейіндегі электродты аршу беріктігі басқа құжатқа — T/CSTM 00461-2022 — сәйкес, 300-ден 800 мм/мин жылдамдықпен, басқа қабылдау мәндерімен өлшенеді және лента, тор сызығы мен процестің үйлесімін өлшейді. Аршу санын жылдамдығы мен үлгісінсіз келтіретін жеткізуші орнына қоюға болмайтын санды келтірген.
| Не өлшенеді | Аршу жылдамдығы | Сізге нені білдіреді | Кімнің мәселесі |
|---|---|---|---|
| Лентаның дәнекерлену қабілеті (T/CPIA 0005) | 20 mm/min | жабын ылғалданып, ұстай ала ма | лента жеткізушісі |
| Ұяшық электродының аршуы (T/CSTM 00461) | 300-800 mm/min | нақты жасалған қосылыс ұстай ала ма | лента, ұяшық және процесс бірге |
Қоршаған орта: сынақ лента туралы емес
Төзімділікті бес тармақ қамтиды, және оларды бағалау тәсілі — ең қызықты бөлігі.
| Ол нені имитациялайды | Шарттар | Қалай бағаланады |
|---|---|---|
| Бейтарап тұзды бүрку | GB/T 10125 бойынша 48 сағ | қорғаныс рейтингі 10, сыртқы түр рейтингі кемінде 4, сарғаю, қараю, көпіршіктену немесе көтерілу жоқ |
| PCT | 121 °C, 99-100% RH, 24 сағ | лентаның екі жағында 10 мм ішінде айқын сарғаю немесе қараю жоқ |
| Ылғалды жылу | 85 °C, 85% RH, 1000 сағ | сол критерий |
| Термиялық циклдеу | −40 °C-тан +85 °C-қа дейін, қайталанады | циклдерден кейін аршу күші мен кедергі қайта өлшенеді; қосылыс ажырауы жоқ, тізбектік кедергінің өсуі жоқ |
| Жоғары температурада сақтау | 150 °C, 1000 сағ, купон деңгейі | аршу беріктігінің сақталуы және интерметалдық қабаттың өлшенетін өсуі жоқ |
Соңғы екеуі лентаны тексермейді. Олар оның екі жағындағы он миллиметрді — инкапсулянт пен интерфейсті тексереді. Бұл әдейі таңдау және сынақтың не үшін жасалатынын көрсетеді. Лента жабыны, флюс қалдығы және инкапсулянт жылу мен ылғал әсерінен өзара әрекеттеседі. Бұл әрекеттесудің көрінетін өнімі — лентаның жанындағы сары жолақ немесе қара шет. Пеште таза лента жолағын сынау мұны мүлдем байқамас еді.
Практикалық салдары — бұл сынақтарды өз материалдарыңыз тізімімен жүргізу керек. Жеткізушінің өз купонындағы тұзды бүрку нәтижесі жабынның коррозияға төзімді екенін айтады. Ол сол жабын сіздің EVA немесе POE астында, сіздің флюс қалдығыңызбен, 85 °C-та алты апта бойы жатқанда не болатынын айтпайды. Модульдің ылғалды-жылулық мінез-құлқы толығырақ DH1000 ақау режимі бетінде, ал кеңірек сынақ тізімі сенімділік сынақтарына шолу.
де бөлімінде қарастырылған.
Кіріс бақылауының үш деңгейлі жоспары
| Деңгей | Жиілік | Әдістер белгіленген соң, жоспар әр сынақтың уақыт құнынан туындайды. Үш деңгей нақты жағдайлардың барлығын дерлік қамтиды. |
|---|---|---|
| Тармақтар | Партия | әр кіріс партиясы |
| сыртқы түр, өлшемдер (диаметр немесе қалыңдық пен ені), созылу (Rm, Rp0.2, A), жабын қалыңдығы | Мерзімді | ай сайын немесе партиялардың бір бөлігі |
| кедергі, аршу күші, иілу, дөңгелектік | Кіріспе және өзгеріс | жаңа жеткізуші, жаңа спецификация, процесс өзгерісі |
тұзды бүрку, PCT, ылғалды жылу, сіздің пленкаңызбен және флюсіңізбен үйлесімділік
Төрт дағды жоспарды кестенің өзінен жақсырақ жұмыс істетеді.
Орамның екі ұшынан да үлгі алыңыз. Күйдіру мен қалайылау іске қосу кезінде және орам ауысқанда ауытқиды, ал сыртқы қабаттан алынған үлгі — бұл өтпелі құбылыстар әлдеқашан өткен жалғыз жер.
Вердиктілерді емес, таралуларды бақылаңыз. Өткен партия — тұрақты партия емес. Әр қасиеттің орташа мәні мен шашырауын жиырма партия бойы графикке салу күйдірудің ауытқуын кез келген жеке партия шегінен өтпей тұрып көрсетеді.
Сақтауды бақылаңыз. Орам ашылған соң жабын тотығады, ал дәнекерлену қабілеті онымен бірге төмендейді. Келген кезде өткен орам төрт аптадан кейін желіде сәтсіздікке ұшырауы мүмкін, ал есепте стрингер кінәланады. Ашу күндерін жазып, қойманы құрғақ ұстаңыз. Машина сізге не айта алмайтынын біліңіз. Стрингер орналастыру мен процесті тексереді, қосылыс беріктігін емес, бұны механизм шолуы айқындайды: машинада ешбір бөлік аршуды өлшемейді. Сондықтан аршу сынағы желіден тыс, купондарда жасалады, және өз шектеріне дейін жүгіру — бұл қосылыстың жақсы екендігінің дәлелі емес.
Техникалық келісімге не кіреді
Стандарттар ең төменгі шектер мен әдістерді береді. Екі зертхананың келісуін шешетін барлық нәрсе бөлек жазылуы керек. Іс жүзінде тізім қысқа:
- Диаметр немесе қалыңдық негізі: қапталған немесе мыс өзегі.
- Төменгі және жоғарғы шегі бар Rp0.2 терезесі, сондай-ақ оны алу үшін қолданылатын өлшеу ұзындығы мен ығысу әдісі.
- Пил күші N/mm немесе N түрінде, дөңгелек сым үшін енінің анықтамасы, пил жылдамдығы және дәнекерлеу температурасы.
- Толеранттылықтан тыс әр жақ үшін мақсатты қаптама қалыңдығы.
- Дөңгелек сым үшін дөңгелектік пен түзулік шектері, оларды стандарт ашық қалдырады.
- Кедергі хабарланатын температура және түзету формуласы.
- Іріктеу орны, соның ішінде орам ұштарының қосылуы.
- Экологиялық сынақтар қандай инкапсулянт және флюспен жүргізіледі.
Бұлардың ешқайсысы экзотикалық емес. Жазылмай қалған әрқайсысы сынақ жүргізуге кеткен уақыттан ұзағырақ шешілетін келіспеушілік тудырды.
Іс жүзінде туындайтын сұрақтар
T/CPIA 0005-ті дөңгелек сымға қолдана аламын ба?
Оны толық спецификация ретінде емес, бастапқы нүкте ретінде пайдаланыңыз. Құжат жалпақ таспаға арналып жазылған; диаметр, дөңгелектік, түзулік және дөңгелек қима үшін N/mm негізі екі тарап арасында шешілуі керек. MBB және 0BB сымы үшін сымның пішіні мен саны соншалықты маңызды, сондықтан жалпақ таспа туралы тармақ оның орнын баса алмайды.
Неліктен менің Rp0.2 мәнім жеткізушінікінен өзгеше?
Әдетте металл емес, әдіс. Өлшеу ұзындығын, ығысу құрылымын, экстензометр класын, қысқыш қысымын және үлгінің түзелген-түзелмегенін салыстырыңыз. Жіңішке сымда серпімді бөлік қысқа, сондықтан қондырғыдағы шағын айырмашылықтар нәтижені күйдіру партиясының өзгеруінен де алысқа жылжытады. Алдымен әдісті келісіңіз; егер сандар әлі де өзгеше болса, сонда орамды қараңыз.
Пил күшін N немесе N/mm-де көрсету керек пе?
N/mm ені бойынша нормалайды, бұл жалпақ таспа үшін бірмәнді. Дөңгелек сым үшін бөлетін ені жоқ, сондықтан кейбір жеткізушілер N, ал кейбіреулері диаметрге немесе номиналды жолаққа бөледі. Екі конвенция да жарамды; конвенциясыз сан жарамсыз. таспа және флюс беті жеткізушілер әдетте көрсететін бірліктерді тізеді.
Қиманың орнына XRF жеткілікті ме?
Желіде іріктеу үшін — иә. Жазба ретінде — жоқ. XRF жылдам және бұзбайды, жүйелі түрде жұқа орамды ұстайды. Ол дөңгелек сымдағы эксцентрлік өзекті жылтыратылған қима сияқты ажырата алмайды, ал екеуі қайшы келгенде стандарттар қиманы төреші етеді. Қиманы кіріспе деңгейі үшін және даулар үшін сақтаңыз.
Неліктен тұзды бүрікпе критерийі таспадан он миллиметр қашықтықта көрінеді?
Өйткені қызығушылық тудыратын ақау металда емес, интерфейсте. Таспа коррозияға қарсы тұрып, айналасындағы пленканы түссіздендіруі мүмкін, ал таспа түссізденіп, қосылыс ұстап тұруы мүмкін. Таспаның екі жағындағы жолақты бағалау — стандарт интерфейс мәселесін көрінетін және қайталанатын нәрсеге айналдыратын тәсіл.
Әр партияда созылу сынағын жүргізу шынымен қажет пе?
Бұл сіздегі ең арзан ерте ескерту. Күйдіру — партиялар арасында ауытқуға ең бейім процесс, ал Rp0.2 мен ұзару — бұл ауытқу стрингерде ұяшық сынуына айналмас бұрын ең алдымен көрінетін жер. Созылу сынағы партияға бірнеше минут тұрады; жарылған ұяшық оқиғасы бір ауысымға тұрады.
Қорытынды ойлар
Таспаны сынаудың қиын бөлігі — аспаптар емес. Бұл туралау: қай қасиет, қайдан іріктелген, қалай түзетілген, неге қарсы бағаланған. Екі деректер жиынтығы қайшы келгенде, тиімді тәртіп — алдымен әдісті, содан кейін таспаны тексеру. Бұл тәртіп кіріс бақылауында соншалықты ұзақ сыналды, сондықтан оны келесі келіспеушіліктен кейін емес, оған дейін жазып қоюға тұрарлық.
Стандарт таспаның ең аз дегенде қандай болуы керектігін айтады. Келісім осы таспаның осы желі үшін қандай болуы керектігін айтады. Өнімділікті шешетін екінші құжат.
Қатысты оқу:
- PV таспа не істейді: үш міндет, бір ымыра
- PV таспа материалдары: мыс өзегі, қаттылығы және жабыны
- PV таспа құрылымы мен түрлері: жазық, дөңгелек және пішінді
- PV таспасы қалай жасалады: тарту, күйдіру және қалайылау
- Неліктен флюс фотоэлектрлік дәнекерлеу үшін қажет
- Таспа сымын тарту және қалайылау желісі
- Күн батареяларының элементтерін тізбектей жалғау механизмдері: аймақ бойынша нұсқаулық
- DH1000 ылғалды жылу сынағы: істен шығу режимдері мен механизмдері
- PV модулінің сенімділік сынақтары: толық тізім
- Ыстық нүктелер, микрожарықтар және PID: модульдің үш баяу істен шығуы
Мұнда келтірілген мәндер жарияланған GB/T 31985 және T/CPIA 0005-2017 стандарттарынан, сондай-ақ әр бөлімде аталған сынақ әдістерінің стандарттарынан алынған. Олар осы құжаттардың талаптарын сипаттайды; олар біздің өніміміздің өлшемдері емес және стандарттың ағымдағы басылымының немесе қол қойылған техникалық келісімнің орнын баспайды. 0.18 mm кедергі арифметикасы — біздің өз есебіміз, таспа өндірісі бетінде келтірілген, мысты 1.75×10 деп алып-8 Ω·m, қаптама өткізгіштіктен шығарылған және 182 mm жартылай ұяшық. Екі тармақ сілтемесі, T/CPIA 0005-2017 және T/CSTM 00461-2022, осы бет жазылған кезде күшінде болған басылымдар.