Осы мақаланың редакциялық жауапкершілігі мынаған жүктеледі: Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech редакциялық тобы жазған және тексерген. Біздің редакциялық саясатымыз туралы оқыңыз: біз қалай жазамыз, AI құралдары қайда қолданылады және түзетуді қалай сұрауға болады.
0BB диспенсерлік желім банкасы улы инкапсулянтты кросслинктеу
Мазмұны
Қысқа жауап: 0BB желісінде лента ламинацияға дейін әрқайсысы миллиграмның бір бөлігіндей кішкентай желім тамшыларының қатарымен бекітіледі. 145-155 градус C ламинация кезеңінде осы тамшылардың ішіндегі кішкентай молекулалар балқыған POE немесе EVA-ға көшеді, және егер олардың кез келгені амин, тиол немесе фенолды ингибитор болса, ол тігінен байланысу торын құратын пероксидтік радикалдық эстафетаны үзеді. Нәтижесінде әр тамшының айналасында жұмсақ, толық қатаймаған сақина пайда болады, дәл лента пленканы ұстауы қажет жерде. Пленка өзінің кіріс сынағынан өтеді, желім өз сынағынан өтеді, ал модуль кейінірек термиялық циклдеуде немесе ылғалды жылуда әлі де істен шығады. Іздеу керек белгі - градиент: тамшыда гель мөлшері төмен, ал бірнеше миллиметр қашықтықта қалыпты. POE өз шегінен бірінші түседі, өйткені ол EVA-ға қарағанда шамамен төрт есе баяу тігінен байланысады.
Сіз лентаның айналасында жұмсақ сақинаны көресіз де, пленка партиясына жүгінесіз. Пленка әдетте жақсы. Неғұрлым ықтимал кінәлі - лентаны қозғалмай ұстауға арналған желім тамшысы.
Лентаның айналасындағы жұмсақ сақина
0BB шинаны алып тастайды және көптеген жұқа ленталарды тікелей нәзік тор саусақтарына салады, сондықтан пленка қатайғанша лентаны орнында ұстайтын ештеңе жоқ. Көптеген желілерде лента кішкентай желім тамшыларының қатарымен, UV немесе термореактивті желіммен бекітіледі, сондықтан жіп қабатталып, жылжытылып және вакуумға тартылғанда ол жылжымайды. Әр тамшы миллиграмның бір бөлігіндей салмақ тартады, бірнеше жүз грамм салмақтағы пленкамен салыстырғанда ештеңе дерлік.
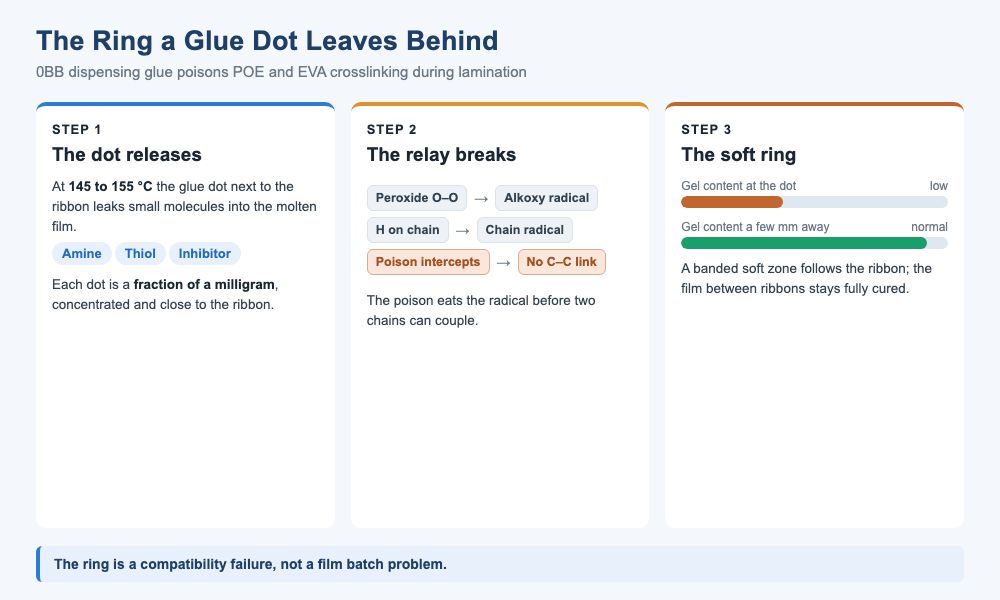
At ламинация плита 145-155 градус C шамасында жұмыс істейді, ал тамшыдағы кішкентай молекулалар қозғалғыш болады да, лентаның айналасында балқыған пленкаға диффузияланады. Егер бұл молекулалар пленканы тігінен байланыстыруға тырысатын пероксидке шабуыл жасаса, лента ешқашан қатаюды бітірмеген пленка сақинасының ішінде қалады. Белгіні байқамау оңай, өйткені ол жергілікті: бірнеше миллиметр қашықтықта пленка қалыпты көрінеді және сынақтан өтеді, сондықтан бірінші инстинкт желімнің орнына пленка партиясын кінәлау болып табылады.
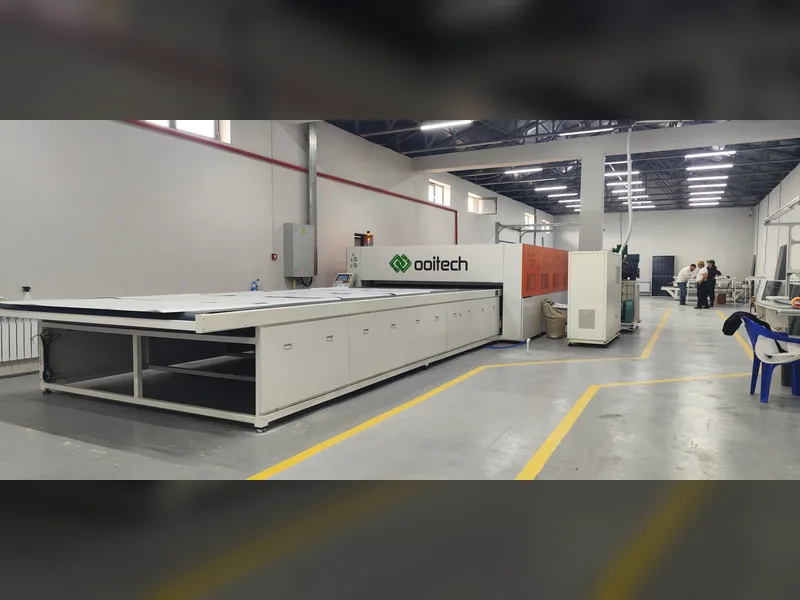
Біз пленка тігінен байланысқан кезде біркелкі емес диффузияны болдырмайтын тұрақты температура профилін ұстау үшін айналмалы термиялық маймен плитаны 145 пен 155 градус C аралығында ұстаймыз.
Пленка қалай тігінен байланысады, бір эстафета
POE және EVA термопластикалық. Тігінен байланыспаған күйде олар температурада жұмсарады және ағады, ал тігінен байланыспаған EVA 70 градус C шамасында балқи бастайды, бұл температураны модульдің артқы қабаты жазғы күні жетеді. Пленка формуласында органикалық пероксид, мысалы TBEC сияқты пероксикарбонат, сондай-ақ TAIC сияқты ко-агент бар. Ламинация кезінде тігінен байланысу реакциясы эстафета сияқты жүреді. Жылу пероксидтің оттегі-оттегі байланысын алкокси радикалына бөледі. Бұл радикал полимер тізбегінен сутегін алып, радикалды тізбекке береді. Содан кейін екі тізбек радикалы көміртек-көміртек тігінен байланысуына қосылады, ал ко-агент эстафета таяқшасын көбірек тізбектерге беруге көмектеседі.
Тігінен байланысу деңгейі гель мөлшері ретінде оқылады: қатаймаған бөлік ксилол сияқты еріткішпен экстракцияланады, ал қалған ерімейтін үлес гель мөлшері болып табылады, IEC 62788-1-6 немесе GB/T 29848 бойынша өлшенеді. Өнеркәсіптік тәжірибе ережесі EVA үшін кемінде 75 пайыз және POE үшін кемінде 60 пайыз, ал өкілетті орган пленка өндірушісінің спецификациясы болып табылады.
Экстракция сынағы пленканы екі бөлікке бөледі: аман қалатын тігінен байланысқан тор және еритін қатаймаған тізбектер. 75 пайызды көрсететін пленка негізінен тор, бірақ еріген 25 пайыз - оған қосылмаған материал, және дәл осы үлесте у қалдырады. Сондықтан желім мен пленка кездескенде гель мөлшері - бақылау керек сан.
Эстафетаны үзетін үш у
Пероксидті тұтынатын немесе радикалды ұстап алып, оны әрі қарай беруден бас тартатын кез келген нәрсе эстафетаны үзеді. Желім тамшысының ішіндегі қоспалар үш класқа бөлінеді.
| У класы | Қайдан шыққан | Ол эстафетаны қалай үзеді | Ол не қалдырады |
|---|---|---|---|
| Амин | Термореактивті желімдегі амин қатайтқыштар мен үдеткіштер; кейбір UV желімдегі амин ко-инициаторлары | Пероксидпен тотығу-тотықсыздану реакциясы оны қалыпты ыдырау температурасынан әлдеқайда төмен тұтандырады | Пленка балқып, байланысқанша пероксид жұмсалады |
| Тиол | Тиол-ен UV желімі және тиолмен қатайтылған эпоксид | S-H байланысы сутегін береді және тізбекті тасымалдайды, белсенді радикалды төмен белсенділіктегі күкірт радикалына айналдырады | Эстафета тоқтайды және тігінен байланысу тиімділігі күрт төмендейді |
| Ингибитор | UV сақтау тұрақтылығы үшін қосылған MEHQ немесе гидрохинон сияқты фенолды ингибиторлар | Радикалдарды ұстап алады және тұрақты өнім түзеді | Радикалдар бір-бірден желінген сайын тиімді пероксид мөлшері төмендейді |
Желім тамшысынан жұмсақ сақинаға дейінгі жол. Тамшы ламинация кезінде у молекулаларын шығарады, пероксидтік эстафета тоқтайды, ал гель мөлшері тек лентаның айналасындағы сақинада төмендейді.
Амин: сақтандырғышты ерте тұтандыру
Үшінші реттік амин пероксидпен тотығу-тотықсыздану инициатор жүйесіне жұптасады, сондықтан аминдер бөлме температурасындағы шайырларды жылдамдатады. Пленкада бұл жеделдету дұрыс емес уақытта дұрыс емес нәрсе: пероксид пленка толық балқып, байланысқанша ыдырайды, ал ол шығаратын радикалдар негізінен жанама реакцияларда сөндіріледі.
Ингибитор класы көзге көрінетін жерде жасырылады
UV желімі радикалдық қатаю болып табылады, сондықтан оның барабанда полимерленуін болдырмау үшін формулятор фенолды ингибитор қосады. Бұл пленкадағы пероксид радикалдарын жоятын радикалдық тұтқыш тұрақтандырғыштың дәл сол класы. Қатаймаған желім тамшысы оны нашарлатады, өйткені лента тамшыны UV-ден көлеңкелейді, сондықтан ең нашар қатаятын бөлік дәл пленкаға жанасып тұрған бөлік болып табылады.
Неліктен сақина лентаны ұстанады
Ақау пленкаға емес, тамшыға ұқсайды. Тамшы кішкентай, бірақ шоғырланған, ал ламинация кезіндегі диффузия оның қоспаларын тек қысқа қашықтыққа тасымалдайды, сондықтан у концентрациясы тамшыда ең жоғары болып, сыртқа қарай төмендейді. Пленкадағы пероксид біркелкі тігінен байланысатын бүкіл парақ үшін мөлшерленген, жергілікті үлкен үлесті жейтін бір нүкте үшін қосымша бюджет жоқ. Нәтижесінде әр тамшының айналасында шамамен дөңгелек қатаймаған аймақ пайда болады, ал лента бойымен аймақтар жолаққа тізіледі. Ең нашар жағдайда сақина мүлдем дерлік тігінен байланыспайды және тырнақ астында майысады.
Өрнек қабаттаудан кері оқылады. Нүктелер таспа бойымен орналасқандықтан және таспа толық ұяшықты қамтитындықтан, жеке сақиналар таспаны ұстап тұратын жолаққа немесе моншақтар тізбегіне бірігеді, ал таспалар арасындағы пленка толығымен қатайып қалады. Бұл контраст — қатты пленкадағы жолақты жұмсақ аймақ — үйлесімділік мәселесін бүкіл парақты біркелкі жұмсартатын рецепт немесе партия мәселесінен ажырататын белгі.
Неліктен POE бірінші болып шектен төмен түседі
POE — неғұрлым әсерге ұшыраған материал. Ол EVA-ға қарағанда баяу тігіледі, ал реологиялық салыстыру неғұрлым полярлы EVA-ның гельдену жылдамдығын POE-дан шамамен төрт есе жоғары деп көрсетеді. Сондықтан POE тар тігілу терезесінде жұмыс істейді, ал радикалдарды реле ортасында ұрлайтын кез келген нәрсе оны EVA-ны итеретін уақыттан бұрын өзінің өту шегінен төмен итереді. Төменгі шектер осыны көрсетеді: POE үшін 60 пайыз, EVA үшін 75 пайыз, бірақ уланған сақина екеуінің де астына түсуі мүмкін.
Ламинациядан кейін сақина қанша тұрады
Сақина модуль ең сезімтал жерде орналасады. Кейбір 0BB бағыттары ламинациядан кейін пленканың таспаны ұсақ тор саусақтарына басып тұруына тәуелді, сондықтан жұмсақ сақина бұл жанасу қысымын төмендетіп, жанасу кедергісін арттырады, бұл жалған жанасу немесе қараңғы электролюминесценция сызығы ретінде көрінеді. Төмен тігілу аймағы да температурада қайта жұмсарып, ағады, таспаның термиялық циклдеукезінде жылжуына жол береді, ал қатаймаған пленка қайта балқып көпіршіктер және ылғалға жол ашатын әжімдерге айналуы мүмкін. Қиындық — кідірісте: бастапқы электролюминесценция мен қуат қалыпты көрінеді, ал мәселе тек ылғалды жылудан кейін немесе далада уақыт өткен соң пайда болады.
Әр симптом әртүрлі сағат бойынша көрінеді. Жанасудың жоғалуы мен қараңғы сызық термиялық циклдеу ішінде пайда болуы мүмкін, себебі жұмсақ сақина модуль қызған сайын босаңсиды. Көпіршіктер мен қабаттардың ажырауы ұзағырақ уақыт алады, өйткені олар қатаймаған үлестің қайта балқуын және газдың немесе судың жиналуын қажет етеді. Далалық ақаулар ең баяу және ең қымбат, өйткені ол кезде модуль шатырда, ал пленка, желім және рецепт өздерінің тесттерінен өтіп кеткен.
Жанасу бірінші болып кетеді
Күшті дәнекерге емес, пленка қысымына сүйенетін 0BB бағыттарында пленка таспаны саусақта ұстап тұратын серіппе болып табылады. Жұмсақ болып қалатын сақина — босаңситын серіппе, сондықтан сақина орналасқан жерде жанасу кедергісі артады және ақау пленка ақауы ретінде емес, таспа бойымен қараңғы сызық ретінде көрінеді.
Ламинациялау алдында ұстау
Ең таза тексеру — салыстырмалы іріктеу. Бір ламинатта желім нүктесінің дәл үстінен, таспадан бір-екі миллиметр жерден және таспадан әлдеқайда алыс жерден сынамалар кесіп алыңыз, содан кейін үшеуінің де гель мөлшерін өлшеңіз. Айқын градиент — алыста жоғары, нүктеде төмен — желімді көрсетеді. Мұны екі көмекші растайды: дифференциалды сканерлеу калориметриясы қалдық экзотерманы оқиды, ол тігілу толық емес және пероксид қалған жерде ерекшеленеді, ал инфрақызыл спектроскопия нүкте маңындағы шыңдарды фонмен салыстырады.
Біз әр термиялық байланыстыру рецептін түпкілікті бекітпес бұрын жергілікті гель мөлшерінің вариацияларын картаға түсіру үшін сынақ ламинаттарындағы таспадан бір-екі миллиметр жерден салыстырмалы сынамалар аламыз.
| Әдіс | Ол нені көрсетеді | Қашан жүргізу керек |
|---|---|---|
| Салыстырмалы гель мөлшері | Нүктеде төменнен бірнеше миллиметр алыста қалыптыға дейінгі градиент | Таспа маңында жұмсақ сақина немесе төмен ажырау пайда болған кез келген уақытта |
| DSC қалдық экзотермасы | Тігілу толық емес жерде қалған реакция энтальпиясы | Толық емес тігілуді жылдам скринингтеу ретінде |
| Нүкте маңындағы FTIR | Фондық пленкаға қатысты өзгерген шыңдар | Пленкаға не көшкенін растау үшін |
| Үйлесімділік купоны | Нүктедегі және нүктесіз аймақтағы гель мөлшері мен ажырау | Кез келген жаңа желімді импорттау алдында |
Купон тесті
Жаңа желімді импорттау алдында шағын үйлесімділік купонын жасаңыз: шыны, пленка, желім нүктесі, пленка, артқы парақ, қалыпты ламинация рецептісінен өткізіңіз, содан кейін нүктедегі гель мөлшері мен ажырау беріктігін нүктесіз аймақпен салыстырып өлшеңіз. Бұл арзан және жылдам, және ол әрбір диспенсерлік желім импортында далалық қайтарылымнан кейін ғана жүргізілетін нәрсе емес, тұрақты қадам болуы керек.
Релені жұмыс істеп тұрғызу
Алдын алу желім, пленка және процесс бойынша бөлінеді.
- Желім жағында амин немесе тиол қатайту компоненттері жоқ жүйелерді таңдаңыз, жеткізушіден ингибитор түрін және шамамен мөлшерін ашуын сұраңыз және таспа көлеңкелейтін бөлік толық қатаймай қалмауы үшін қажетті UV қатайту дәрежесін нақтылаңыз.
- Пленка жағында пленка өндірушісімен жұптастыруды растаңыз және тігілу маржасы көбірек формуланы таңдаңыз. EPE стекте нүктеге тиетін қабық ең маңызды.
- Процесс жағында ламинация уақыты мен температурасы пленка спецификациясының төменгі шегіне жақындамай, қор қалдыратынын растау үшін дифференциалды сканерлеу калориметриясын немесе реологияны қолданыңыз.
- Кез келген желім формуласының өзгеруін, тіпті ауыстырылған ингибиторды немесе ко-инициаторды, жаңа үйлесімділік жүргізуін тудыратын өзгеріс ретінде қарастырыңыз.
Бір жүйе, екі емес
Желім әдетте өз шарттары бойынша біліктіліктен өтеді: адгезия, қатайту жылдамдығы, диспенсерлік мінез-құлық және сақтау мерзімі. Пленка да өз шарттары бойынша біліктіліктен өтеді: ажырау, өткізгіштік, кедергі және гель мөлшері. Екі тізімнің ешқайсысында басқа материал жоқ, сондықтан жұптастыру екі парақтағы әр жолдан өтіп, пеште сәтсіздікке ұшырауы мүмкін. Жетіспейтін тест — екеуін бірге жүргізетін тест, сондықтан үйлесімділік купоны екі материал спецификациясының қасында импорттық тексеру тізімінде болуы керек. 0BB модулінде екі материал енді жай ғана жанасатын көршілер емес; олар бірге аяқталатын немесе бірге сәтсіздікке ұшырайтын бір реакция жүйесі.
Бұл сандар қайдан алынған
145-тен 155 градус C-қа дейінгі ламинация диапазоны, EVA үшін 75 пайыз және POE үшін 60 пайыз гель мөлшерінің төменгі шектері және POE үшін төрт есе баяу гельдену жылдамдығы — біз жүргізген өлшемдер емес, бастапқы мақаладан және оның сілтемелерінен жиналған салалық типтік мәндер. Дереккөз пероксид TBEC, ко-агент TAIC және тұрақтандырғыштардың инкапсулянттың тігілуіне қалай әсер ететіні туралы Fraunhofer зерттеуін, hindered amine тұрақтандырғыштары туралы Polymers мақаласын және 0BB инкапсуляция құнының SMM талдауын сілтеме етеді.
Үш улы класс — амин, тиол және ингибитор — бір жарияланған спецификациядан емес, полимер химиясынан келеді, ал нақты желім мінез-құлқы сіздің ламинация рецептіңіздегі купон тестімен расталуы керек. Бір-екі миллиметрлік іріктеу ығысуы — стандартты тармақ емес, практикалық нұсқаулық.
С: Жұмсақ сақина әрқашан желімнің кінәсі ме?
Жоқ. Ол негізгі күдікті, бірақ пероксиді аз пленка партиясы немесе дұрыс емес ламинация қисығы ұқсас толық қатаймауды қалдыруы мүмкін. Салыстырмалы гель мөлшері сынағы оларды ажыратады: нүктеге центрленген градиент желімді көрсетеді, ал біркелкі жетіспеушілік пленканы немесе рецептіні көрсетеді.
С: Неге POE EVA-дан бұрын істен шығады?
POE шамамен төрт есе баяу тігіледі, сондықтан оның терезесі тар және радикалдарды ұрлайтын кез келген уытқа қарсы маржасы аз. Оның төменгі шегі де EVA-ның 75 пайызына қарсы 60 пайызда төмен, бірақ уланған сақина екеуін де өз шегінен төмен түсіруі мүмкін.
С: Желімде мәселе тудыратын не бар?
Үш класс: пероксидті ерте тұтандыратын аминдер, тізбекті тасымалдап, эстафетаны тоқтататын тиолдар және MEHQ немесе гидрохинон сияқты радикалдарды ұстайтын фенолды ингибиторлар. Нақты желімде олардың біреуі немесе бірнешеуі болуы мүмкін.
С: Желімді азырақ қолдансам бола ма?
Ішінара. Кішірек нүкте және азырақ нүкте уланған аймақты кішірейтеді, егер ұстау күші таспаны ұстап тұрса. Химия көлемнен маңыздырақ, сондықтан таза формула лас формуланың кішірек дозасынан артық.
С: Жаңа желімді желіде қолданбас бұрын қалай сынаймын?
Купон сынағын жүргізіңіз: шыны, пленка, желім нүктесі, пленка, артқы парақ қалыпты ламинация рецептіңіз арқылы, содан кейін нүктедегі гель мөлшерін және нүктесіз аймаққа қарсы ажыратуды өлшеңіз. Оны импорт алдында тұрақты қақпа етіңіз.
С: Мәселе бірінші электролюминесценция сынағында көріне ме?
Әдетте жоқ. Сақина көбінесе бастапқы электролюминесценция мен қуаттан өтеді. Ол кейінірек контактілік кедергінің өсуі, қараңғы сызық, көпіршіктер немесе термиялық циклден, ылғалды жылудан немесе далалық уақыттан кейінгі жылжу ретінде пайда болады.
С: Жоғарырақ ламинация температурасы оны түзей ме?
Сенімді емес. Көбірек жылу қатаюды аяқтай алады, бірақ нүктеден көбірек уытты шығарады және көпіршік, сарғаю және энергия шығынын қосады. Қауіпсіз түзету — үйлесімді желім және пленкадағы тігілу маржасы.
С: Бұл тек 0BB мәселесі ме?
Ол 0BB-де ең көрнекі, өйткені таспа пленкаға желімделген және сақина контактіде отырады. Қатаю кезінде инкапсулянтқа тиетін кез келген желім немесе таспа оны уландыруы мүмкін, сондықтан үйлесімділік ережесі 0BB-ден тыс жерде де қолданылады.
Қорытынды ойлар
Желімді бағалау бұрын адгезияны, қатаю жылдамдығын және диспенсерлеу мінез-құлқын тексеруді білдіретін. Ламинация пешінде желім мен пленка бір реакция жүйесі болып табылады және әр жақтың химиясы екінші нәтижені өзгертеді. Үйлесімділік мәселесі — тыныш түрі: екі материал да жеке өтеді, бірақ бірге кеш істен шығады. Тігілу үйлесімділігін тексеруді адгезия сынағының қасына қойыңыз, сонда жұмсақ сақина жұмбақ болудан қалады.
OOITech бір және қос камералы күн панелін ламинациялау машиналарын маймен жылытылатын және электр конфигурацияларында тігілу кезінде біркелкі термиялық бақылауды қамтамасыз ету үшін. Бағалау үшін бізге сызбаларыңызды, модуль стекін немесе купон үлгілерін жіберіңіз, ал біздің техникалық тобымыз 0BB желіңіз үшін тұрақты ламинация параметрлерін орнатуға көмектеседі.