Жіңішке сызықты экранды басып шығарудағы кедергі
Мазмұны
Қысқа жауап: Жіңішке сызықты экрандық басып шығару өзінің техникалық сипаттамасына әрқашан жетуге тырысу жағдайында болады: процестің не істей алатынын сипаттайтын құжат жарияланғанға дейін ескіреді, себебі өндірістегі саусақ ендері үнемі азаяды. Себебі – арифметика. Неғұрлым тар саусақ азырақ жарықты кедергілейді және элемент өндіретін токты арттырады, бірақ оның кедергісі де жоғары және жанасу ауданы кішірек, сондықтан паста құрамы, экран торы және басып шығару параметрлері бірге дамуы керек. Қарастырылып отырған өлшемдер шамамен 13 мкм-ден 9 мкм-ге дейін, одан 6 мкм-ге дейін төмендейді, ал қол жеткізілетін ендер құрылымға байланысты 16 мкм-нен 24 мкм-ге дейінгі диапазонда хабарланады. Әрбір қысқарту – шығымдылық сақталған жағдайда ғана пайда болатын шағын пайда, сондықтан жіңішке сызықты басып шығару дизайн мәселесі сияқты шығымдылық мәселесі де болып табылады.
PV модуль өндірісі · Jerry, Ooitech
Жақында мақала қабылданды, бірақ деректер қазірдің өзінде ескірген. Ғылыми-зерттеу жұмысымен айналысатын кез келген адам бұл ыңғайсыз жағдайды біледі.
Fraunhofer ISE мақаласы, "Прогресс в области тонколинейной фронтальной печати для " TOPCon Күн элементтері," типтік мысал болып табылады. Оның ең агрессивті дизайны 13 µm саңылауы бар түйінсіз экранды пайдаланды. Одан да нәзік нәрсе эксперименттерде тұрақсыз болды. Қоғамдық қолжетімді салалық ақпаратқа сәйкес, жетекші элемент өндірушілері түйінсіз экран саңылауларын мынаған дейін кеңейткен болатын: 2026 жылға қарай 6 мкм-ге— мақалада көрсетілгеннен екі есе аз.
Бұл айқын ескіру мақаланы оқуға тұрарлық ететін дәл осы себеп. Ол 2024–2025 жылдары экранды басып шығарудың практикалық мүмкіндік шекарасын белгіледі. Кейіннен осы шекарадан асып кеткен өндірушілер зерттеуде сипатталған бірдей компромисс шеңберімен жұмыс істеді.
Сандар ескіреді. Әдістер ескірмейді. Бұл мақала екі нәрсені қарастырады: мақала сол кезде нені анықтады және жаппай өндіріс кейіннен сол болжамды шектен қалай өтті.
1. Мақалада не болды
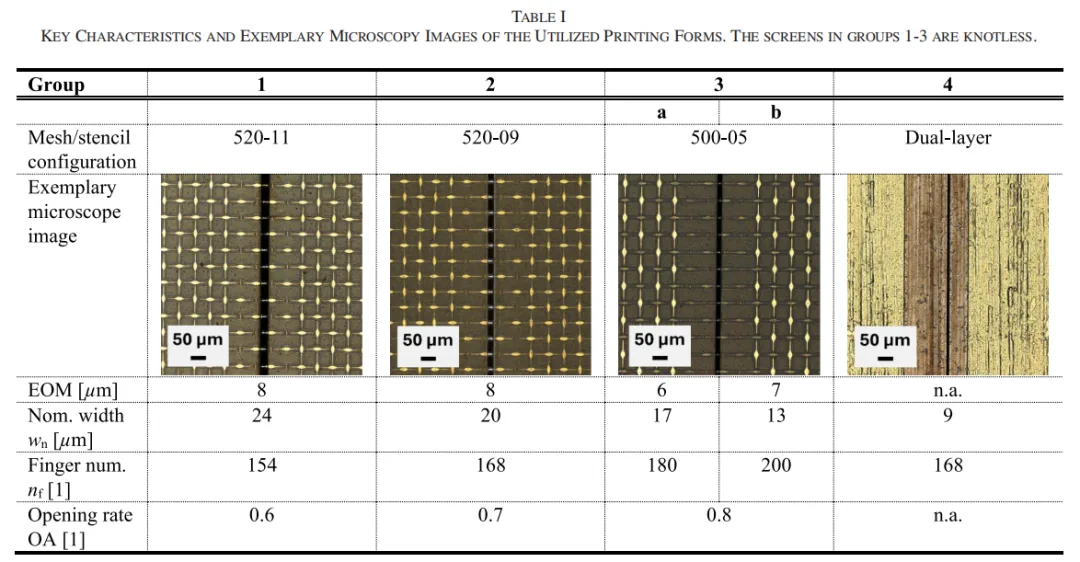
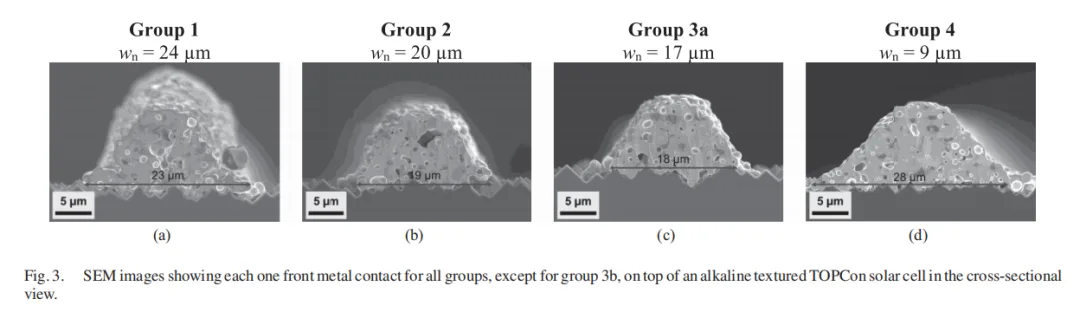
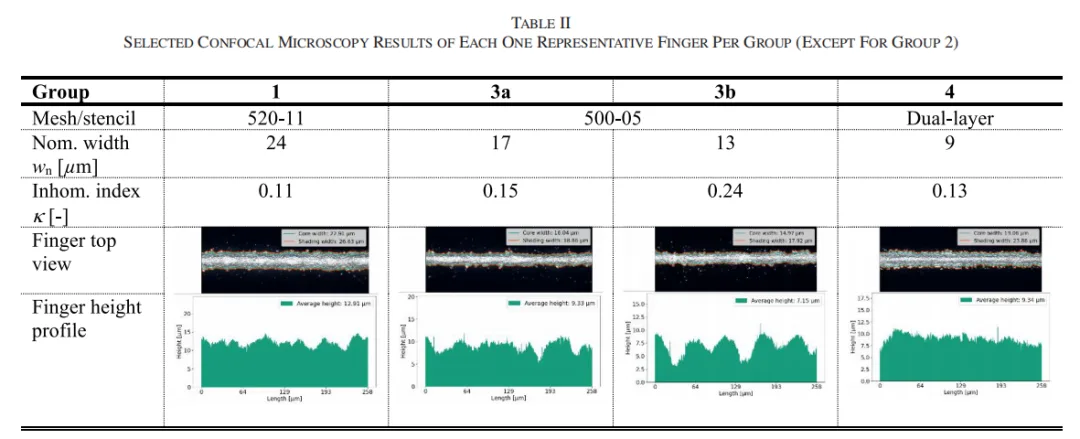
Эксперименттік дизайн қарапайым болды. Зерттеушілер M10 форматындағы n-типті TOPCon күн элементтерін қолданды және фронт-жақты басып шығару процесін бірнеше бір айнымалы салыстыру топтарына бөлді. Оларға номиналды ашылуы 24, 20, 17 және 13 мкм болатын үш түйінсіз экран, сондай-ақ 9 мкм қос қабатты металл фольга трафареті кірді. Артқы жақ процесі өзгеріссіз қалды. Тек фронт-жақты басып шығару әдісі өзгертілді.
Зерттеу сонымен қатар толық сипаттау тізбегін қолданды:
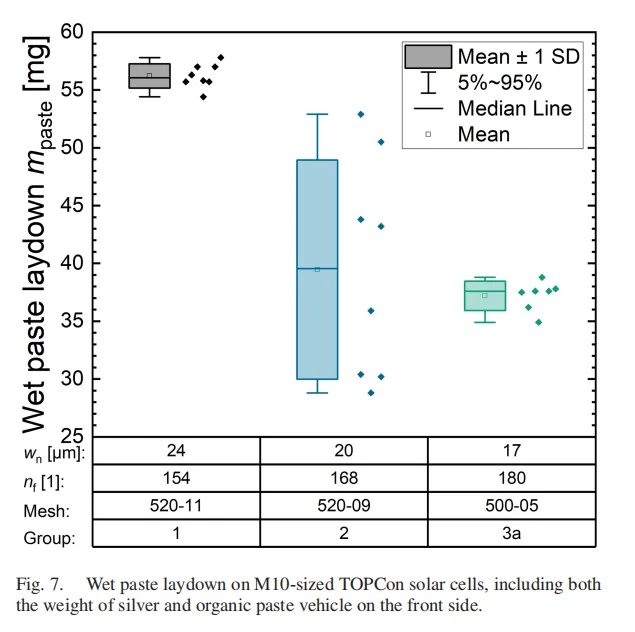
Күміс шығынын есептеу үшін ылғал пастаны өлшеу
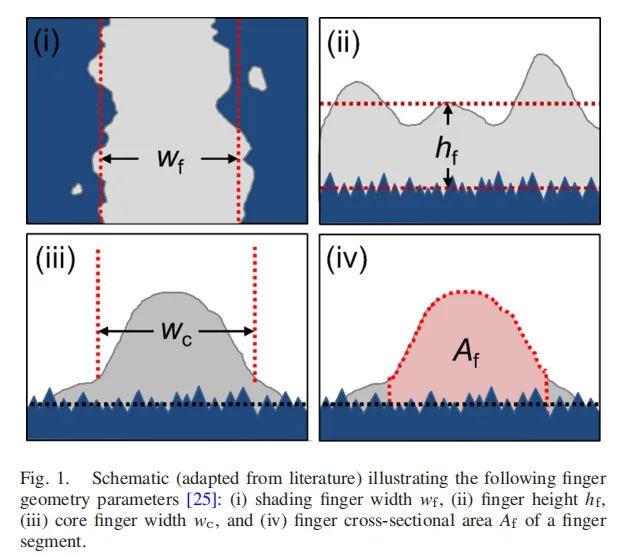
Сканерлеуші электронды микроскопия және конфокальды микроскопия саусақ енін, биіктігін, көлденең қима ауданын және біркелкі еместік κ өлшеу үшін
Контакт кедергісін өлшеу үшін тасымалдау ұзындығы әдісі
Дайын M10 күн элементтерінде I-V сынауы
Бұл реттілік жаңа экранды, трафаретті немесе металлизация пастасын бағалаудың стандартты тәсілі болып қала береді.
Нәтижелерді үш деңгейге бөлуге болады:
17 мкм саңылау ең жақсы жұмыс диапазоны болды. Ол 16 мкм басылған саусақ енін шығарды. 24 мкм салыстыру тобымен салыстырғанда, ол 0,9% салыстырмалы тиімділік өсімін берді және алдыңғы жақ пастасының тұтынылуын 30%-ға азайтты.
13 мкм саңылау қабырғаға соғылды. Саусақтың біркелкі еместігі κ 0,15-тен 0,24-ке секірді, ал үзілген саусақтар мен басқа ақаулар көбейді. Бұл топ жасуша деңгейіндегі бағалауға өтпеді.
9 мкм трафарет теріс мысалға айналды. Тұтқырлық сәйкессіздігіне қарамастан, трафаретке экранды басып шығару пастасы мәжбүрленді. Нәтижесінде басылған саусақ ені 19 мкм болды — бұл 13 мкм экран саңылауы тобы шығарған саусақтан кеңірек.
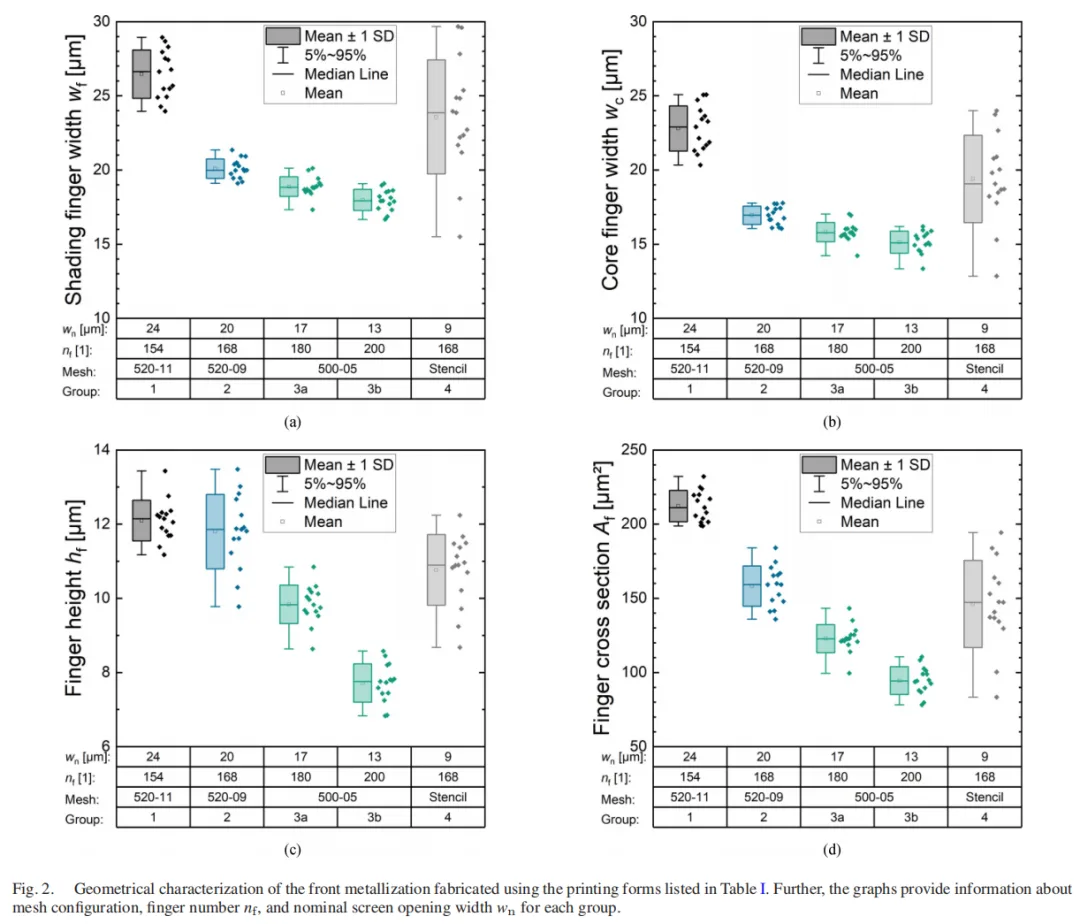
Салдары айқын болды. Түйінсіз экранды басып шығару үшін практикалық жіңішке сызық диапазоны шамамен 15–17 мкм саңылау айналасында болды. Осы нүктеден төмен басып шығару сапасы алдымен бұзылды.
Мақала мен 2026 жылғы өндіріс арасындағы уақыт айырмашылығы: төрт салыстыру
1. Басып шығару шегі
Мақалада 13 мкм саңылау қазірдің өзінде тұрақсыз болды. Біркелкі еместік κ 0,24-ке көтерілді, ақаулар көбейді және топ жасуша бағалауына ешқашан жетпеді. Қоғамдық қолжетімді салалық ақпаратқа сәйкес, жетекші өндірістік желілер 2026 жылға қарай 6 мкм түйінсіз экран саңылауларына көшкен.
Мақала сызған мүмкіндік шекарасы әлдеқайда алға жылжытылған болатын. Атаулы шек тұрақты қабырға емес еді. Бұл сол кезде қолжетімді паста, экран және басып шығару жабдығы арасындағы тепе-теңдік нүктесі болды.
2. Пастаны үнемдеу мотивациясы
Мақаладағы ең жақсы топ — 17 мкм саңылау және 16 мкм басылған саусақ — алдыңғы жақ пастасының тұтынылуын 30%-ға азайта отырып, 0,9% салыстырмалы тиімділік жақсартуына қол жеткізді.
2026 жылға қарай күміс тұтыну көптеген жасуша өндірісінің өзіндік құны құрылымындағы кремнийден кейінгі ең үлкен шығын бабына айналды. Пастаны үнемдеу енді қосалқы оңтайландыру мақсаты емес еді. Бұл өндірістік бәсекеге қабілеттілік мәселесіне, ал кейбір жағдайларда өмір сүру мәселесіне айналды. Мақаланың әдістемесі тиімділік құралынан шығындарды бақылау құралына ауысқан болатын.
3. Трафарет жолы
Мақаладағы 9 мкм металл фольга трафареті пастаның тұтқырлығы басып шығару әдісіне сәйкес келмегендіктен сәтсіз аяқталды. Ол 19 мкм ені бар саусақ шығарды.
2026 жылға қарай толық ашылатын металл трафаретке негізделген болат пластина басып шығару сериялық өндіріске енді. Мақаладағы сәтсіз жол кейін маңызды өнеркәсіптік бағытқа айналды. Сабақ тікелей: басып шығару әдісін өзгерту пастаны да өзгертуді талап етеді.
4. Тиімділік өсімінің құндылығы
Мақала 0,9% салыстырмалы тиімділік өсімін хабарлады. 2026 жылға қарай элементтердің тиімділігі 26%+ диапазонына енді, мұнда қарастырылған мысалдарда 26,09% пен 26,66% аралығындағы нәтижелер хабарланды.
Көлеңкелеуді азайтудың шекті құндылығы әлі де болды, бірақ негізгі коммерциялық драйвер тиімділікті жақсартудан күмісті азайтуға ауысты.
2. 13 мкм-ден 6 мкм-ге: шектеу қалай бұзылды
13 мкм шынымен де трафаретті басып шығарудың физикалық шегі ме еді?
Жоқ. Мақаланың өзі бірнеше белгі қалдырды.
Үш трафарет дизайнында сым диаметрі 11 мкм-ден 9 мкм-ге, содан кейін 5 мкм-ге дейін төмендеді. Ашық аудан қатынасы 0,6-дан 0,7-ге, содан кейін 0,8-ге өсті. Сондай-ақ 0° тор бағыты енгізілді.
Басқаша айтқанда, 13 мкм нәтижесі трафареттерді одан да жіңішке жасау мүмкін емес дегенді білдірмеді. Бұл сол кезде қол жетімді паста, трафарет және жабдық комбинациясы осы нүктеде тұрақты бола алмағанын білдірді.
Бұл үшбұрыштың қай жағы нағыз кедергі болды?
Трафареттің өзін ішінара жоққа шығаруға болады. Зерттеу өз уақыты үшін озық түйінсіз трафарет технологиясын білдірді. Сым диаметрі, ашық аудан қатынасы және трафарет бұрышы қатты итерілген болатын. 13 мкм тобы трафарет жеткізушісі ешқандай күш салмағандықтан сәтсіздікке ұшыраған жоқ. Трафаретті паста ұстап тұрды.
Басып шығару жабдығы да жалпы өнеркәсіптік платформаға негізделген. Ұқсас принтерлер зертханаларда да, жетекші өндірістік желілерде де қол жетімді болды. Бұл пастаны негізгі айнымалы ретінде қалдырады.
Жіңішке сызықты басып шығару - үш жақты тартыс. Саусақ енінің әрбір 1 мкм төмендеуі оптикалық көлеңкелеуді азайтады, бірақ сонымен бірге саусақтың көлденең қимасының ауданын азайтады. Тізбекті кедергі жоғарылауы мүмкін, ал басып шығару ақаулары мен өнімділік жоғалту қаупі артады. Нәтиже паста, трафарет және процесс бірге алға жылжи алатынына байланысты.
2024-2026 жылдар аралығында үш жақ та алға жылжыды.
Паста: жалпы мақсаттағы қоспадан үлгілеу материалына
Күміс бөлшектерінің мөлшері азаюын жалғастырды, ал арнайы жіңішке сызықты пасталар жеке өнім санатына айналды. TOPCon алдыңғы жағындағы жіңішке саусақты пастаны әзірлеу үш бағытта жүрді: тар саусақтарды басып шығару, жақсы күйдіру әрекетін сақтау және электр кедергісінің артуын болдырмау.
6 мкм экран саңылауы кезінде сәл үлкенірек бөлшектер экранды бітеп тастауы мүмкін. Саусақ профилін тұрақты ұстау одан да қиындайды.
Жіңішке саусақтың біркелкі еместігі κ, негізінен, өте тар саңылаулардағы паста реологиясының көрінісі. Егер паста 6 мкм саңылау арқылы тұрақты түрде беріле алмаса, нәтижесінде экранның бітелуі, саусақтардың үзілуі және κ мәнінің күрт артуы болады. Мақаладағы 13 мкм топ басып шығару сапасына байланысты сәтсіздікке ұшыраған сияқты. Тереңірек деңгейде, паста осы саңылау кезінде өзінің берілу шегіне жеткен.
Паста құрамы мен басып шығару әдісі арасындағы тығыз байланыс соңғы екі жылда бірнеше рет дәлелденді.
Экран: түйінсіз құрылымдар мен 0° бағдар стандартқа айналды
Мақаладағы 500-05 экраны — 5 мкм сым диаметрі, 0,8 ашық аудан коэффициенті және 0° бағдары — сол кезде қазірдің өзінде агрессивті дизайн болды.
Жетекші өндірістік экрандар кейін сол бағытта тағы бір буынға алға жылжыды. Сым диаметрлері жіңішкерді, ашық аудан коэффициенттері артты және керілуді бақылау жақсарды. 6 мкм саңылаумен тұрақты өндіріс, ең алдымен, экранның өзінде өте жоғары өндірістік дәлдікті қажет етеді.
Процесс: LECO жіңішке саусақтың жанасу кедергісін бақылады
Бұл жиі назардан тыс қалатын жағы.
Саусақтар тар болған сайын, жанасу ауданы азаяды. Жанасу кедергісі әдетте күрт артады. LECO, немесе лазермен күшейтілген жанасуды оңтайландыру, жіңішке сызықты TOPCon өндірісімен кеңінен байланыстырылды, себебі ол бұл электр шығынын азайта алады.
Өнеркәсіп есептері LECO-ның TOPCon қуатының үлкен бөлігінде қабылданғанын көрсетеді. Ол қосымша тиімділікті арттырудан жіңішке саусақты өндіріс үшін практикалық мүмкіндік беретін процеске айналды. LECO немесе оған балама жанасуды оңтайландыру тәсілінсіз, 6 мкм саңылау арқылы сәтті басып шығару процестің тұрақты жаппай өндіріске дайын екенін міндетті түрде білдірмейді.
Паста, экран және процесс алға жылжығаннан кейін, тепе-теңдік нүктесі шамамен 15 мкм-ден 6–8 мкм диапазонына ауысты. Шек бір драмалық өнертабыспен бұзылған жоқ. Үш күш оны бір уақытта итермеледі.
3. Мақала қалдырған әдіснама
Егер осы мақаладан бір ғана нәрсені алып қалатын болсақ, ол сандар емес, құрылым болуы керек.
Бірінші: үш жақты тепе-теңдік
Әрбір жұқа сызықты басып шығару шешімі оптикалық көлеңкелеу, электр кедергісі және басып шығару сапасы арасындағы тепе-теңдік болып табылады. Бұл құрылым элемент өлшемдері кішірейген сайын да өз күшін сақтайды. Дәл осы логиканы болат пластинамен басып шығаруды, электроформды экрандарды және басқа металдандыру әдістерін бағалау үшін қолдануға болады.
Екінші: сипаттау тізбегі
Пастаны өлшеңіз, геометрияны тексеріңіз, контакт кедергісін өлшеңіз, содан кейін дайын элементті сынаңыз. Осы төрт қадам аяқталғаннан кейін жаңа экранның немесе пастаның құндылығын сандық түрде анықтауға болады.
Неліктен 13 мкм тобы элементті бағалауға өтпеді? Себебі геометриялық сипаттау κ-ның күрт өсуі арқылы мәселені анықтаған болатын. Тізбектілік — алдымен морфологияны тексеру, екіншіден электр өнімділігін өлшеу және соңында элементті бағалау — бір тиімділік санының әлсіз немесе тұрақсыз процесті жасыруына жол бермеуге көмектеседі.
Үшінші: паста мен басып шығару әдісі бірге өзгеруі керек
9 мкм трафарет сәтсіз болды, өйткені экранды басып шығаруға арналған паста трафарет процесіне мәжбүрленді. Қазір болат пластинамен басып шығаруды енгізетін зауыттар паста формулаларын түзетеді немесе қайта әзірлейді. Мақала бұл қақпанды бір сәтсіз эксперименталды топ арқылы белгілеген болатын.
Төртінші: саусақ санын болжау емес, есептеу керек
Мақала оңтайлы жұқа саусақтар санын есептеу үшін алдын ала өлшенген кедергі деректерін қолданды, Gridmaster және Pitchmaster сияқты құралдар қолданатын логикаға сүйеніп.
Тәжірибеге негізделген тор дизайнынан есептелген тор дизайнына көшу жұқа сызық дәуірінде барған сайын құнды болып келеді. Саусақтарды тарылту, бірақ қадамды, саусақ санын және кедергіні қайта есептемеу шығындарды көлеңкелеуден сериялық кедергіге жай ғана ауыстыруы мүмкін.
4. Мақала қамтымаған жаңа шайқас алаңы
Мақала экранды басып шығарумен және металл фольга трафареттерімен шектелді. Алайда 2026 жылға қарай жұқа сызық шайқас алаңы енді дәстүрлі экранды басып шығарумен шектелмеді. Экранның керілуі мен құрылымдық шектеулері 10 мкм-ден төмен тұрақты жаппай өндірісті қиындатады, сондықтан сала бірнеше баламаларды зерттеп жатыр.
Болат пластинамен басып шығару: Толық ашылатын металл трафарет 14–15 мкм саусақтарды шығара алады. Осы жерде талқыланған мысалда аспект қатынасы 45%-дан 59%-ға дейін өсті, ал контакт кедергісі 15%-ға төмендеді. Зерттеу жарияланған Джоуль Нинбо материалтану және технологиялар институты осы бағыттағы прогресс туралы хабарлады, ал Tongwei жаһандық жаппай өндіріске процесті алғаш енгізген компания ретінде хабарланды. Практикалық тұрғыдан алғанда, болат пластина басып шығару пастаны сәйкестендіру мәселесін шешу арқылы қағаздағы сәтсіз трафарет тұжырымдамасын өндірістік бағытқа айналдырды.
Электрформаланған трафареттер: Өнеркәсіптік есептер мен өндірушілердің мәлімдемелері бойынша, саусақ үлгісінің дәлдігі ±2 мкм жетуі мүмкін. Электрформаланған трафареттерді қолданатын TOPCon элементтері 26,2% тиімділікке жеткені хабарланды. Бұл көрсеткіштерді өндірістік өнімділікке, өлшеу жағдайларына және ұзақ мерзімді процестік тұрақтылыққа қатысты әлі де бағалау қажет.
Зерттеу желілері 10 мкм саусақтарға жетті: Нинбо материалтану және технологиялар институты мен JinkoSolar бірлескен жұмысы саусақ енін 10 мкм-ге және қадамды 1 120 мкм-ден 825 мкм-ге дейін азайтты. Өнеркәсіптік M10 элементі хабарланған нәтижеде сертификатталған 26,66% тиімділікке қол жеткізді.
Мақала күміс тұтынудың абсолюттік мәніне де назар аудармады. Жіңішке сызықты басып шығару пастаның салыстырмалы түрде 30% азаюын қамтамасыз етті, бірақ 2026 жылға қарай негізгі қайшылық әр элементке шаққандағы абсолюттік тұтыну болды.
210R элементтері үшін, осында талқыланған салалық көрсеткіштерге сәйкес, күміс пастасының орташа тұтынуы әр элементке 70+ мг диапазонына енді. Күміс кремний емес ең үлкен шығын бабына айналды. Пастаны азайту оңтайландыру мақсатынан өндірістік басымдыққа ауысты.
Жіңішке сызықты басып шығару - бұл тек бір тәсіл. Күміс қапталған мыс пастасы, мыс электроплатациясы және басқа да күмісті азайту немесе күміссіз металдандыру бағыттары бір уақытта дамып келеді.
5. Өндірістік желі инженерлері бұл мақаланы қалай оқуы керек
Үш практикалық әрекет маңызды.
Бірінші: ескі сандарға емес, негізге назар аударыңыз
Өндірістік рекордтар мақаланың сандық шектерінен асып кетті. Оның үш жақты айырбас, сипаттау тізбегі және паста-процесс байланыс логикасы әлі де пайдалы. Олар нақты өндірістік желіде кез келген жаңа трафаретті, пастаны немесе металдандыру процесін бағалауға арналған жұмыс үлгісін ұсынады.
Екінші: өз тепе-теңдік нүктеңізді есептеңіз
Жетекші өндірушінің 6 мкм саңылауды пайдалана алатындығы әр желі оны бірден қабылдауы керек дегенді білдірмейді.
Сіздің паста жүйесіңіз, экран жеткізушісі, принтер жағдайы, LECO конфигурациясы, пеш терезесі және базалық өнімділік сіздің нақты тепе-теңдік нүктеңіздің қайда екенін анықтайды. Осы факторларды тексермей ең кіші қолжетімді саңылауды ұстану мақаладағы 13 мкм сәтсіздігін қайталауы мүмкін: κ жоғарылауы, үзілген саусақтар және ақаулардың кенеттен артуы.
Үшінші: күмісті азайтуды инженерлік мәселелерге бөлу
Күміс — кремний емес негізгі шығын бабы. Жіңішке сызықты басып шығару, паста оңтайландыру, экран әзірлеу, күміс жабынды мыс және мыс гальваникасының әрқайсысының тиімділік, кедергі, процестік тұрақтылық, жабдық инвестициясы және өнімділік арасында өз тепе-теңдігі бар.
Мақала бір түпкілікті жауап бермейді. Ол мәселені өлшенетін бөліктерге бөлуге арналған құралды ұсынады.
Қорытынды
13 мкм саңылау бір кездері түйінсіз экранды басып шығарудың шегі ретінде қарастырылды. Қоғамдық ақпаратқа сәйкес, бұл шек 2026 жылға қарай 6 мкм-ге дейін жылжытылған.
Шек ешқашан қабырға болған емес. Ол белгілі бір уақыттағы материал мүмкіндігі, жабдық дәлдігі және процесті бақылаудың қиылысы болды. Паста осы қиылыстың ең бағаланбаған бөліктерінің бірі болды. Ол мақаладағы сәтсіз топтарды тудырды және кейін жаппай өндірістегі шешуші факторлардың біріне айналды.
Қиылыс әрі қарай жылжи береді. Құрылым жылжымайды. Бұл осы мақаланың тұрақты құндылығы.
Сауалнама: Сіздің өндірістік желіңіз алдыңғы жақтағы жіңішке саусақтардың қандай деңгейіне жетті?
Қазіргі уақытта қай күмісті азайту әдісін қолданып жатырсыз: жіңішке саусақтар, күміс жабынды мыс немесе мыс гальваникасы?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitech көзқарасы
Нақты өндірістік мақсат — ең кіші экран саңылауы емес, контакт кедергісін, өнімділікті немесе жұмыс уақытын құрбан етпей сақтауға болатын ең төменгі күміс шығыны. 6 мкм процесс паста реологиясы, экран керілуі, басып шығару параметрлері, күйдіру терезесі және LECO параметрлері бір жүйе ретінде біліктіліктен өткенде ғана құндылық жасайды. Желі инженерлері үшін κ, үзілу жылдамдығы және кедергі таралуы әдетте бір ғана үздік ұяшық тиімділігі нәтижесінен гөрі пайдалы.