Күн панелін ламинациялау құрылғысы — Ламинация процесі түсіндірілді
Мазмұны
Қысқа жауап: Ламинация — шынының, инкапсулянттың, өзара қосылған элементтердің және артқы қабаттың бос үйіндісін бір тұтас, қатты блокқа айналдыратын кезең. Ламинатор қақпанға түскен ауаны кетіру үшін вакуум жасайды, содан кейін плиталар үйіндіні EVA тігінен байланысқанша қыздырып, қысым түсіреді. Процесс терезесі тар: тігінен байланысу шамамен 140 °C-тан 150 °C-қа дейін жүреді, ал үйінді инкапсулянт әлі де сұйық және көпіршік түзілуге бейім болатын 120 °C-қа жақын аймақтан өтеді, ал салқындату элементтерге термиялық кернеуді болдырмау үшін шамамен 20 °C қадамдармен бақылануы керек. Плита бойынша температураның біркелкілігі — сапаны анықтайтын спецификация, өйткені суық бұрыш қатаймаған инкапсулянт қалдырады, ал ыстық нүкте оны нашарлатады. Екі ақау да соңғы тексеруде бірдей көрінеді және ашық ауада бес жылдан кейін мүлдем басқаша әрекет етеді.
PV модуль өндірісі · Jerry, Ooitech
Күн панелін өндіру процесі: Ламинация
Бүгін біз күн модулін өндірудегі негізгі процестердің бірін қарастырамыз: ламинация.
Фотовольталық модуль өндірісі желісінде ламинация тек қыздыру қадамы ғана емес. Бұл дайын күн панелінің соңғы өнімділігін, сенімділігін, сыртқы түрін және қызмет ету мерзімін анықтайтын ең маңызды процестердің бірі. Бақыланатын температура, вакуум және қысым арқылы күн элементтері, шыны, EVA немесе POE инкапсулянт, backsheet және басқа материалдар берік біртұтас модульге біріктіріледі.
Жақсы ламинация процесі ұзақ мерзімді қуат өндіруді жақсартуға және модульді ылғалдан, механикалық кернеуден, термиялық циклдардан және сыртқы ауа райы жағдайларынан қорғауға көмектеседі. Егер ламинация жақсы бақыланбаса, көпіршіктер, нашар адгезия, элементтердің жарылуы, шеткі ақаулар немесе инкапсулянттың төмен айқасуы сияқты мәселелер пайда болуы мүмкін.
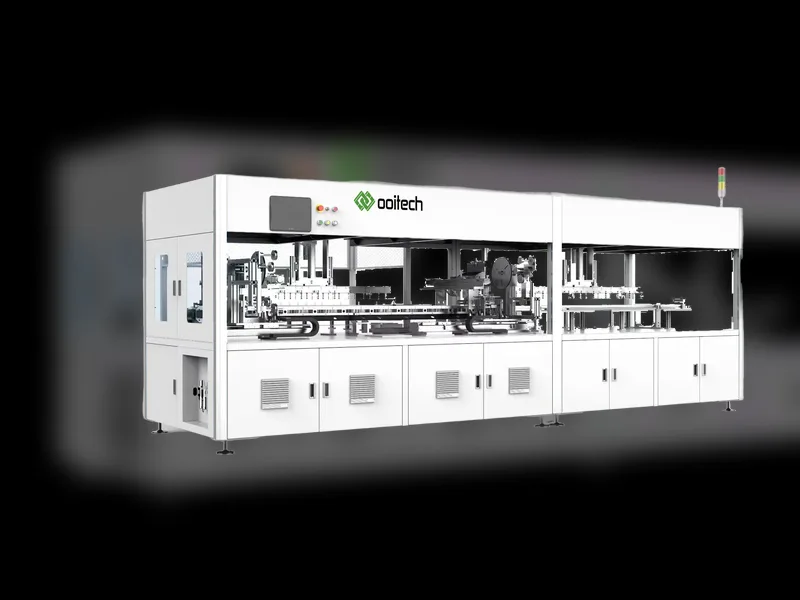
Күн модулінің жұмыс принципі Ламинатор
Типтік күн панелінің ламинаторы негізінен келесі бөліктерден тұрады:
| Негізгі бөлік | Функциясы |
|---|---|
| Төменгі плита / Қыздыру плитасы | Тегіс қыздыру беті. Ол әдетте қажетті процесс температурасына жету үшін жоғары температуралы маймен немесе электр қыздыру элементтерімен қыздырылады. |
| Жоғарғы қақпақ | Силикон мембранасымен, тығыздағыш сақинамен және байланысты компоненттермен жабдықталған. Ол камераны жабу үшін төмен түседі және мембрана арқылы қысым жасайды. |
| Жоғарғы камера | Жоғарғы қақпақ пен силикон мембранасы арасындағы кеңістік. |
| Төменгі камера | Жабылғаннан кейін қыздыру плитасы мен жоғарғы қақпақ арасындағы кеңістік. |
| Вакуум сорғысы | Жоғарғы немесе төменгі камераны эвакуациялау және модуль стекінен ауаны шығару үшін қолданылады. |
| Ауа сорғысы / Үрлеу жүйесі | Жоғарғы немесе төменгі камераны үрлеу және ламинация кезінде қысым жасау үшін қолданылады. |
Осы негізгі бөлшектерді түсінгеннен кейін, ламинатордың қалай жұмыс істейтінін кезең-кезеңімен қарастыра аламыз.
1-қадам: Қақпақты жабу
Модуль ламинаторға енгеннен кейін, жоғарғы қақпақ гидравликалық цилиндрлердің күшімен төмен қарай жылжиды. Дұрыс орынға жеткенде, жоғарғы қақпақтағы тығыздағыш сақина төменгі тақтаға тығыз жанасып, герметикалық кеңістік жасайды. Бұл герметикалық кеңістік төменгі камера болып табылады.

Сызба қарапайым болып көрінуі мүмкін, бірақ ол негізгі құрылымды нақты түсіндіруге көмектеседі.
2-қадам: Төменгі камераны вакуумдау
Камераны қаншалықты жылдам вакуумдауға болады және қай сорғы комбинациясы жұмыс істейтіні сипатталған ламинатор вакуумдық сорғылары және EVA дегазация терезесі.
Вакуумдық сорғы камераны эвакуациялай бастайды. Көптеген өндіріс жағдайында вакуумдау процесі шамамен 6 минутқа созылады, бірақ нақты уақыт модуль түріне, инкапсулянт материалына, ламинатор дизайнына және процесс рецептіне байланысты.
Вакуумдау кезінде төменгі тақта қазірдің өзінде қыздырылған. Модуль ламинаторға енгеннен кейін, ол қыздыру тақтасының белгіленген температурасына жақындағанша үздіксіз қыздырылады. Бұл қыздыру кезеңінде инкапсулянт пленкасы ери бастайды, қатты күйден ағынды күйге өтеді.
Вакуумдық орта еріген инкапсулянт пен модуль стекінің ішіндегі ауа мен ұшпа газдардың шығуына мүмкіндік береді. Бұл өте маңызды. Егер тұтылған газ инкапсулянт қатая бастағанға дейін жойылмаса, ламинациядан кейін модуль ішінде көпіршіктер қалуы мүмкін.
3-қадам: Жоғарғы камераны үрлеу және ламинация қысымы
Вакуумдаудан кейін жоғарғы камера үрленеді. Силиконды мембрана икемді материал болғандықтан, ауа қысымымен кеңейіп, деформацияланады. Содан кейін ол модуль бетіне тығыз басылып, біркелкі қысым жасайды.
Бұл қысым қалған көпіршіктерді модульден шығаруға көмектеседі. Сонымен қатар, жылу мен қысымның үйлесімі ағынды инкапсулянттың қатая бастауына және айқасуына әкеледі. Инкапсулянт біртіндеп сұйық тәрізді күйден тұрақты қатты байланыстырушы қабатқа айналады.

Бұл схема үрлеуден кейін силиконды мембрананың модульге тығыз орналасатынын көрсетеді. Ол сондай-ақ еріген инкапсулянттың қысым астында шамадан тыс сығылып шығуына жол бермейді.
4-қадам: Қысымды ұстау және қатайту
Жоғарғы камера қажетті қысымға жеткенде, ламинатор бұл қысымды белгілі бір уақыт бойы сақтайды. Осы ұстау кезеңінде инкапсулянт қажетті тігісу дәрежесіне жеткенше тігісуді жалғастырады.
Процесс аяқталғаннан кейін төменгі камера вакуумдық күйді жою үшін үрленеді. Сонымен қатар, жоғарғы камера қысымды босату үшін эвакуацияланады. Содан кейін жоғарғы қақпақ төменгі тақтадан бөлінеді, ал модуль түсіру алдында салқындату камерасына ауысады.

Веб-сайттан алынған бұл схема процесс ағымы туралы жалпы түсінік береді.
Маңызды процесс ескертпелері
Жабыспайтын мата қажет
Модуль силиконды мембранаға немесе қыздыру тақтасына тікелей тимейді. Олардың арасына жабыспайтын мата қабаты салынады. Оның негізгі қызметі - балқытылған EVA немесе басқа инкапсулянттың қыздыру тақтасына немесе силиконды мембранаға жабысып қалуын болдырмау.
Қазіргі заманғы ламинаторлар әдетте үш жұмыс камерасын пайдаланады
Көптеген заманауи PV модуль ламинаторлары үш жұмыс камерасымен жобаланған және әр камераның әртүрлі процесс мақсаты бар.
| Кезең | Негізгі мақсат | Типтік процесс ерекшелігі |
|---|---|---|
| Бірінші кезең | Инкапсулянтты балқыту және ауа көпіршіктерін жою | Төмен температура, вакуум және аз қысым. Материал мен рецептке байланысты әдетте 120°C шамасында. |
| Екінші кезең | Инкапсулянттың тігісуі және соңғы байланысуы | Жоғары температура және жоғары қысым. Материал мен рецептке байланысты әдетте 140°C шамасында. |
| Үшінші кезең | Салқындату және пішінді тұрақтандыру | Вакуум, өте аз қысым және модульді салқындату үшін тақта температурасы шамамен 20°C. |
Үш кезеңді қолданудың себебі - негізінен өндіріс тиімділігі мен процесс тұрақтылығын арттыру.
Бірінші кезеңде негізгі мақсат - инкапсулянтты балқыту және ауа көпіршіктерін жою. Температура тым жоғары болмауы керек, қысым да тым үлкен болмауы керек. Егер инкапсулянт тым ерте тігісе бастаса, ішкі көпіршіктер дұрыс шыға алмайды және дайын модуль ішінде көпіршіктер қалады.
Екінші кезеңде негізгі мақсат - айқаспалы байланыс. Температура жоғары, қысым үлкен, бұл инкапсулянттың қатаю реакциясын жеделдетуге және адгезиялық қасиеттерді жақсартуға көмектеседі.
Үшінші кезеңде негізгі міндет - салқындату. Салқындату кезінде деформацияны немесе иілуді азайту үшін тек аз ғана қысым қажет.
Ламинация процесіндегі жиі кездесетін ақаулар
| Ақау | Мүмкін себептер |
|---|---|
| Күн элементінің бетіндегі көпіршіктер | Бірінші кезеңдегі температура тым жоғары, инкапсулянт көпіршіктер шыққанға дейін айқаспалы байланысқа түседі, вакуумдық жағдай қалыпсыз, вакуум жылдамдығы жеткіліксіз немесе вакуум уақыты тым қысқа. |
| Шеттерде немесе төрт бұрышта қар тәрізді көпіршіктер | Ламинациялық жақтаудың биіктігі жарамсыз болуы мүмкін немесе жақтау өлшемі модульге сәйкес келмеуі мүмкін. |
| Адгезия беріктігі немесе айқаспалы байланыс дәрежесі сәйкес емес | Температура тым төмен, қысым тым аз, ұстау уақыты тым қысқа немесе инкапсулянт сапасы мәселесі. |
| Ламинациядан кейінгі элементтердің жарықтары | Ламинация қысымы тым жоғары, жоғары температуралық матада бөгде заттар немесе мата бетінің біркелкі еместігі. |
| Таспа аймағындағы көпіршіктер | Флюс сапасы мәселесі, флюстің толық кептірілмеуі немесе дәнекерлеуге байланысты қалдық мәселелері. |
Тұрақты модуль сапасы үшін ламинация рецептерін бір өнімнен екіншісіне соқыр көшіруге болмайды. Әртүрлі шыны қалыңдығы, элемент технологиясы, инкапсулянт түрі, модуль өлшемі, артқы қабат құрылымы және өндіріс жылдамдығы рецепті түзетуді қажет етуі мүмкін.
Ooitech көзқарасы
Жабдық жеткізушісі ретінде біз мұны былай көреміз: ламинация көбінесе шағын процесс ауытқулары көрінетін сапа мәселелеріне айналатын жер, сондықтан зауыттар ламинатор рецептін жай ғана машина параметрі емес, бақыланатын өндірістік параметр ретінде қарастыруы керек. MBB, TOPCon, IBC немесе шифер тәрізді өнімдер сияқты жоғары тиімді модульдер үшін біркелкі қысым, тұрақты вакуум өнімділігі және дұрыс қыздыру аймақтары әсіресе маңызды, өйткені элемент құрылымы мен өзара байланыс дизайны кернеуге сезімтал болуы мүмкін. Ooitech жақсы модуль желісі тек жабдық сатып алу ғана емес, сонымен қатар процесс тренингін, материалдың мінез-құлқын және күнделікті техникалық қызмет көрсетуді бір тұрақты өндірістік жүйеге біріктіру деп санайды.