Осы мақаланың редакциялық жауапкершілігі мынаған жүктеледі: Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech редакциялық тобы жазған және тексерген. Біздің редакциялық саясатымыз туралы оқыңыз: біз қалай жазамыз, AI құралдары қайда қолданылады және түзетуді қалай сұрауға болады.
PV лентасын дәнекерлеу: қосылыс, терезе, 0BB ауысуы
Мазмұны
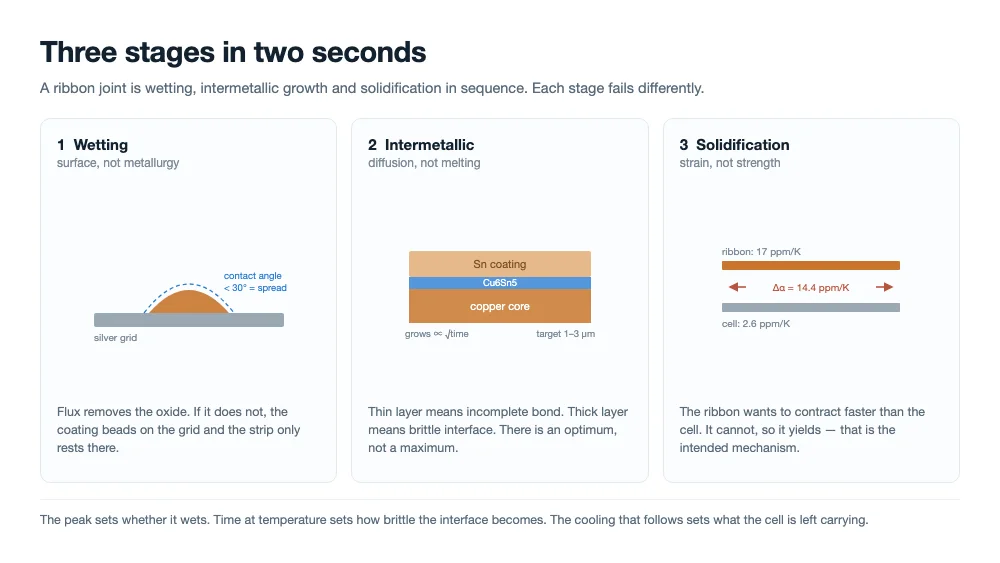
Қысқа жауап: Таспалы қосылыс ешкім көрмей тұрып аяқталады. Бір-екі секунд ішінде жабын балқып, күміс торды ылғалдандырады, микрондық интерметалдық қабат өседі және қатаяды. Шыңдық температура оның ылғалданатынын шешеді; температурадағы уақыт интерфейстің қаншалықты морт болатынын шешеді; кейінгі салқындау элементтің қаншалықты кернеу көтеретінін шешеді. Сондықтан дәнекерлеу терезесі дәнекердің балқу нүктесімен анықталмайды. Ол деформациямен анықталады.
Стрингерді толық ауысым бойы бақылауға болады және қосылыстың басым бөлігін көре алмайсыз. Шам қорабының астында жарқыл, салқындау аймағы және электролюминесценциядан өтетін немесе өтпейтін стринг бар.
Нәтижені шешкеннің бәрі байқауға тым қысқа және көзбен түзетуге тым жылдам терезенің ішінде болды. Сол жарқылда үш кезең ретімен жүреді — ылғалдану, интерметалдық өсу, қатаю — және әрқайсысы әртүрлі сәтсіздікке ұшырайды. Осы айырмашылықтарды оқу — бір ай бойы таспаны ауыстырудың орнына желіні бір түстен кейін жөндеуге мүмкіндік беретін нәрсе.
Ылғалдану қосылыстың бар-жоғын шешеді
Ылғалдану — беттік құбылыс, металлургиялық емес. Қалайы күміске байланысуы үшін ол екі беттегі оксидті ығыстыруы керек, және бұл процесте флюстің жалғыз нақты міндеті. Егер оксид сақталса, жабын торға тараудың орнына оның үстінде тамшыланып қалады, ал дәнекерленген сияқты көрінетін жолақ шын мәнінде бетте жатқан жолақ.
Жанасу бұрышы — шынайы өлшем: шамамен 30 градустан төмен қорытпа таралады, 60-тан жоғары ол отырады. Стрингерде жанасу бұрышын ешкім өлшемейді, сондықтан процесс оның орнына жанама көрсеткіштерді қолданады — тарту беріктігі, көлденең қима ауданы, шеткі EL.
| Айнымалы | Нені анықтайды | Немен ауытқиды | Бірінші симптом |
|---|---|---|---|
| Температура | Жабынның өз ликвидусынан маржамен өтуі және флюстің қаншалықты жылдам белсендірілуі | Эмиттердің қартаюы, пластина жанасуы, орнатылған нүкте | Элемент шетіндегі ылғалданбаған жолақ |
| Уақыт | Флюс пен қорытпа қатаюға дейін қанша уақыт әрекеттесе алады | Желі жылдамдығы, импульс ұзақтығы | Тарту беріктігі төмен, бірақ толық көрінетін қосылыстар |
| Қысым | Таспа мен тордың нақты жанасуы | Пин тозуы, биіктік ауытқуы, элемент қалыңдығының шашырауы | Тек бір жағындағы жанасу іздері |
| Флюс | Оксидті кетіру және беттік керілу | Флюс жасы, кебу, қолданылған салмақ | Жүгірулер арасында жылжитын кездейсоқ ылғалданбаған дақтар |
Төртеуі бір-бірін алмастырмайды, және түзету әрекеттерінің көбі осы жерде қателеседі. Әлсіз флюсті өтеу үшін шыңды көтеру интерметалдық қабатты өсіреді, бірақ ылғалдануды түзетпейді. Суық профильді өтеу үшін қысымды көтеру таспаны енгізіп, шетінде микрожарықтар бастайды. Айнымалылар HMI-де бір-бірін алмастыратын сияқты көрінеді, бірақ олай емес.
Флюстің белсендірілуі — адамдар жиі қателесетін бөлік. Флюстің белсендіру терезесі бар: ол өз жұмысын температура диапазонында жасайды, бір сәтте емес. Егер жабын флюс әлі белсенді болмаған кезде өз ликвидусына жетсе, ылғалдану терезесі жай ғана жұмсалады. Бұл эмиттер қисығында дұрыс көрінетін профильдің әлі де ылғалданбаған қосылыстар тудыруының бір себебі — энергия бар, бірақ ол дұрыс тәртіпте келмейді.
Интерметалдық қабаттың максимумы емес, оптимумы бар
Қалайы мыспен кездескен жерде Cu6Sn5 өседі. Күміс торда Ag3Sn түзіледі. Никель барьері қолданылған жерде қабат Ni3Sn4 болады. Бұның ешқайсысы ластану емес. Интерметалдық қабатсыз байланыс болмайды — дәнекер жай ғана бетте отырады, ал тарту сынағы үйкеліс беретіннің бәрін көрсетеді.
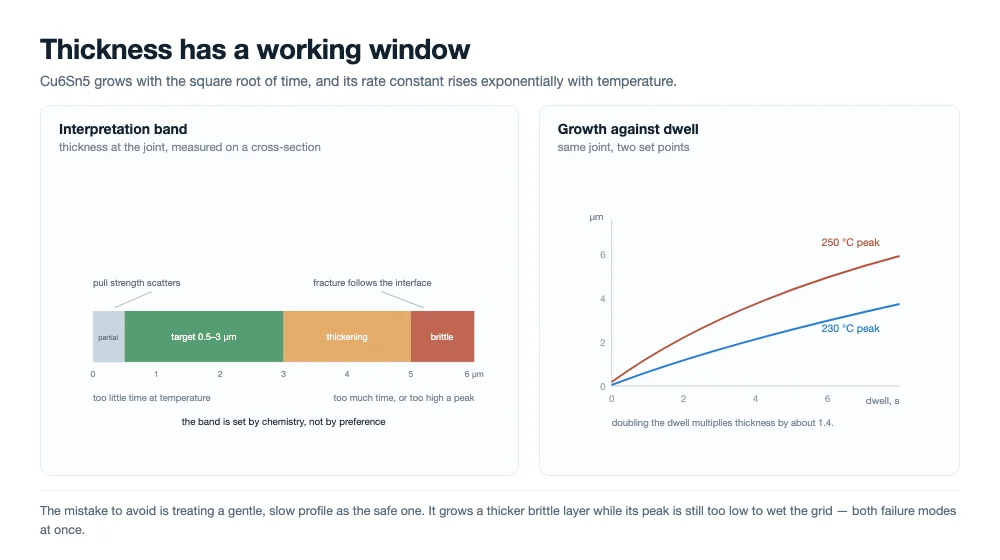
Мәселе қалыңдықта, өйткені қабат қатты, морт және машина тоқтағанда өсуді тоқтатпайды. Өсу диффузиямен бақыланады: қалыңдық уақыттың квадрат түбірімен өседі, ал жылдамдық константасы Аррениус қатынасына бағынады. Екі еселенген ұстау уақыты қабатты екі еселемейді, оны шамамен 1,4 есе көбейтеді. Он градус қосымша шың одан да көп әсер етеді, өйткені жылдамдық константасы экспоненциалды түрде өзгереді.
Дәнекерлеу тәжірибесі шамамен 1-ден 3 микрометрге дейінгі жұмыс диапазонына тоғысады. Шамамен жарты микрометрден төмен байланыс толық емес және тарту беріктігі шашырайды. Шамамен 5 микрометрден жоғары интерфейс морт керамика сияқты әрекет етеді, ал сол жерден басталған сыну дәнекерде тоқтаудың орнына бүкіл жолақ бойымен таралады.
Көлденең қима сізге оптимумның қай жағында екеніңізді айтады. Егер сыну дәнекер арқылы өтсе, интерфейс жақсы, ал мәселе көлемдік қорытпада немесе тарту геометриясында. Егер ол қорытпа мен тор арасындағы интерфейс бойымен өтсе, қабат тым жұқа немесе бет ешқашан ылғалданбаған. Егер ол интерметалдық қабаттың өзі арқылы өтсе, қабат тым қалың, ал тұтқа — шың немесе ұстау уақыты.
Стрингер нені бақылайды және нені мұра етеді
Заманауи стрингердің ішіндегі реттілік қысқа: флюс, орналастыру, алдын ала қыздыру, дәнекерлеу, салқындату, EL. Дәнекерлеу қадамының өзі — ыстық пластина мен суық элемент арасындағы бір-екі секундтық жанасу, және металлургияның барлығы дерлік сол бір-екі секундта болады.
Fraunhofer ISE 2025 жылы сол қадамның расталған термиялық моделін жариялады, ол өндірістік инфрақызыл стрингерге негізделген және термопаралармен тексерілген. Олардың базалық профилінде пластина элементті шамамен 121 °C-қа дейін алдын ала қыздырады, содан кейін әрқайсысы шамамен 1,2 секундтық екі импульс оны шамамен 180 °C-қа, содан кейін 250 °C-қа жақын шыңға жеткізеді. Сол жұмыстан екі сан профильдің өзінен маңыздырақ: элемент шеті орталықтан 26-36 °C суық, ал шам қуатын 70 пайыздан 50 пайызға төмендету сол айырманы шамамен 26 °C-қа тарылтып, шыңды шамамен 219 °C-қа түсіреді.
Екі сан да бір бағытты көрсетеді. Бір ғана белгіленген нүкте — бүкіл ұяшық бойынша ымыра, оған қолданылатын мән емес. Профильді ең салқын шеті ылғалданатындай ыстық етіп орнатыңыз, сонда орталық сол секундтарды шетіне қажеттіден 30 градус жоғары өткізеді — дәл орталық интерметалдық қабат ең қалың болатын және майысу басталатын жер. Орталықты қорғау үшін жеткілікті салқын етіп орнатыңыз, сонда ең шеткі жолақтар мүлдем ылғалданбау қаупіне ұшырайды.
Алдын ала қыздыру — дәнекерлеу аймағына тиесілі емес мәселенің жартысы. Ауданы бойынша біркелкі 120 °C беретін пластина шамдар қосуы тиіс энергияны екі есе азайтады, ал суық ұяшық бірдей қосылысқа жету үшін ыстығырақ шыңды қажет етеді. Байланыс ауданы, пластинаның тегістігі және түйреуіш жүктемесі осы бастапқы температураны өзгертеді, сондықтан алдын ала қыздырудың біркелкілігін шыңнан бөлек өлшеу керек. Бір практикалық ескерту: дәнекерлеу аймағын бақылайтын пирометр қосылыстың өзін бақыламайды, және оның көрсеткішін қосылыс температурасы ретінде қабылдау — сәйкес көрінетін, бірақ басқаша әрекет ететін профильдердің белгілі көзі.
Машинаға мұра болып қалатын нәрсе де соншалықты шешуші. Жабынның қалыңдығы мен оның оксидінің күйі, таспаның қисықтығы, күміс тордың өз қалыңдығы мен күйдіруі, флюстің белсенділігі мен жасы және ұяшықтың жылулық массасы — барлығы дәнекерлеу аймағына рецепт өзгерте алмайтын кірістер ретінде келеді. Қосылыс істен шыққанда, пайдалы сұрақ — профиль қандай болды деген ғана емес, ол істен шыға бастағанға дейінгі апталарда осы кірістердің қайсысы өзгерді деген сұрақ.
Бір-екі секунд ішіндегі жылу ағынын елестету керек, өйткені ол қысым мен байланыстың көрінгенінен де маңызды екенін түсіндіреді. Пластина — бетіндегі сатылы кіріс; таспа, жұқа мыс болғандықтан, температураға дерлік бірден жетеді; ұяшық байланыс бетінен өз қалыңдығы арқылы жылынады, ал дәнекерлеу аймағы ыстық күйде қалады. Осы жолды кез келген үзу — майысқан пластина, көтерілген түйреуіш, толеранттылығының қалың шетіндегі ұяшық — рецепт болжағаннан салқынырақ қосылыс ретінде көрінеді, анық қате қосылыс ретінде емес.
Таспаның өз жабыны осы тізбектің ең соңында тұр, сондықтан жабын қалыңдығы қарапайым қалайы қосу емес, профильмен әрекеттеседі. Қалыңырақ жабын — балқытуға көбірек қорытпа, флюстің әсер етуіне ұзынырақ жол және шың асып кетсе, шеттерде шарларға қатып қалатын көбірек материал. Қалыңдық — дизайн мәні, сапа бонусы емес.
Терезе балқу нүктесімен емес, деформациямен белгіленеді
Мыс шамамен 17 миллиондық үлес/кельвин, кремний шамамен 2,6 кеңейеді. Қосылыс қорытпаның солидусында қатаяды, содан бөлме температурасына дейін таспа астындағы ұяшықтан 14,4 миллиондық үлес/кельвинге көбірек жиырылғысы келеді. Бұл сәйкессіздіктің серпімді деформациядан басқа барар жері жоқ, ал арифметика қысқа:
деформация = (17 − 2,6) × 10⁻⁶ × (солидус − 25)
| Жабын қорытпасы | Солидус | 25 °C-қа дейінгі сәйкессіздік деформациясы | Мыстың серпімді шегіне қатысты |
|---|---|---|---|
| Материалдың жоғары құны | 138 °C | 0.16 % | 2,3× |
| Оның құны | 183 °C | 0.23 % | 3,2× |
| SAC305 | 217 °C | 0.28 % | 3,9× |
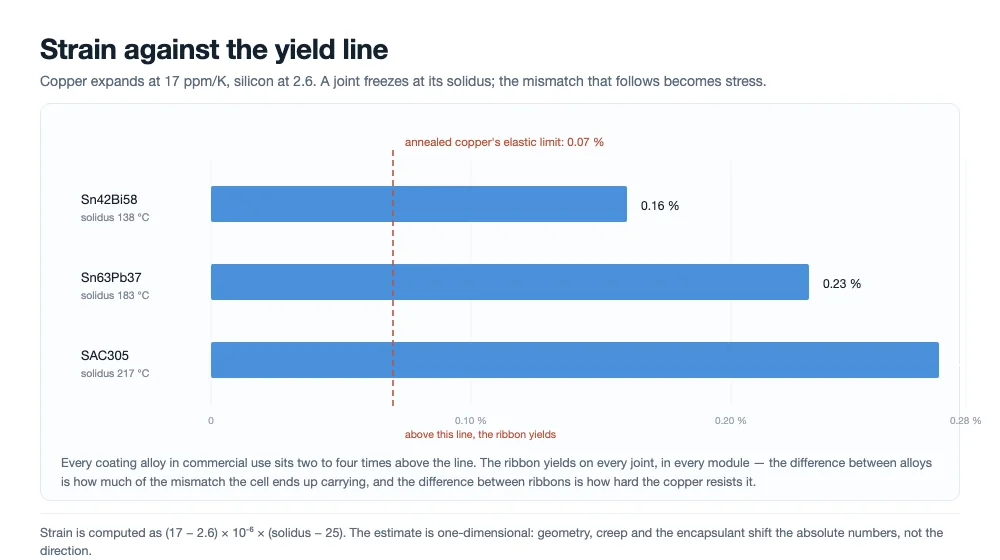
Енді мұны мыстың аққыштыққа дейін сіңіре алатынымен салыстырыңыз. Күйдірілген мыстың аққыштық шегі шамамен 80 МПа, модулі шамамен 110 ГПа, бұл оның серпімді шегін 0,07 пайызға жуық етеді. Кестедегі әрбір жазба осыдан екі-төрт есе көп. Таспа әрбір қосылыста, әрбір модульде, әрбір желіде ағады — бұл ақау емес, бұл механизм. Қосылыс мыс деформацияланып, сәйкессіздікті өзіне алатындықтан сақталады.
Бұл ұяшық көтеретін кернеу екі нәрсемен белгіленеді дегенді білдіреді: қату нүктесі қанша деформация жүктейтіні және таспа оған қаншалықты қатты қарсы тұратыны. Біріншісі — жабын қорытпасының қасиеті. Екіншісі — мыстың қасиеті, және оны сатып алуға болады. Сондықтан таспа спецификациясы ең жоғары жұмсақтықты емес, аққыштық шегінің диапазонын талап етеді: ұяшықтан бұрын ағу үшін жұмсақ, салбырамай өңдеу мен ламинациядан өту үшін берік.
Ұмытуға оңай екінші жылулық цикл бар: ламинат. Ламинация бүкіл қабаттаманы 145-160 °C-та бірнеше минут ұстайды. Дәнекер үшін бұл жылжымалылықты білдіреді, ал жылжымалылық — қатаю кезінде құлыпталған кернеудің ішінара босауы. Таспаның пластикалық қалыптасуы өзін қайтармайды және ұяшық өз тегістігін қайтармайды, бірақ қосылыстың қалдық кернеуі инкапсулянт рұқсат ететін деңгейге қарай босаңсиды. Екі салдар туындайды: модульдің соңғы майысуы тізбектеу кезінде белгіленеді және ламинациямен тек ішінара жұмсартылады, ал бірдей профильдерді жүргізетін екі желі, егер олардың салқындауы мен ламинацияға дейінгі қабаттауы әртүрлі болса, әртүрлі модульдер шығара алады.
Біздің ламинаторларымызда біз бұл кезеңді 145-160 °C аралығында біркелкі плита қыздыруымен жүргіземіз, дәнекер қосылыстарына қатып қалған кернеуді босатуға мүмкіндік береміз, бірақ астыңғы ұяшық интерфейстерін ламинат бойынша біркелкі емес жылу градиенттеріне ұшыратпаймыз.
Сондықтан терезенің екі қабырғасы бар және олар қарама-қарсы бағытта тартады. Одан төмен — жабын өзінің ликвидусынан жеткілікті маржамен өтпейді, ылғалдану толық емес, қосылыс тарту кезінде істен шығады. Одан жоғары — деформация мен ұяшық бойынша біркелкі еместік өседі, ақау қосылыстан кремнийге ауысады. Екі қабырға да ұяшық қалыңдығымен қозғалады: жұқа ұяшықтың жылулық массасы аз, бірдей градиент үшін көбірек майысады және жарылғанға дейін азырақ деформацияға төзеді.
Жоғарыдағы бағалау бір өлшемді және геометрияны, жылжымалылықты және ламинация кезінде қабаттаманың қалай шектелетінін елемейді. Нақты құрастыру үшін абсолютті сандар өзгереді. Бағыт пен шама реті өзгермейді, және олар терезені тар ететін нәрсе.
HJT және артқы байланыс ұяшықтары оны одан әрі тарылтады
Екі ұяшық архитектурасы бір терезеге әртүрлі жақтан қысым жасайды.
Гетероөткелді ұяшықтар мөлдір өткізгіш оксид астында аморфты кремний пассивация қабаттамасын алып жүреді. Бұл қабаттама әдеттегі рефлоу шыңына шыдамайды, ал бүкіл тізбектеу қадамының практикалық шегі әдетте 200 °C немесе одан төмен деп айтылады. Оны айналып өтудің екі жолы — төмен температуралы жабын қорытпасы — солидусы 138 °C-қа жуық SnBi жүйелері — және 150-170 °C диапазонында қатайтылатын өткізгіш желім. Екеуі де жұмыс істейді. Екеуі де тегін емес: висмут бар қосылыстар қалайы-қорғасын немесе қалайы-күміске қарағанда икемділігі аз, сондықтан бірінші күні сау көрінетін тарту беріктігі 25 жыл жылулық циклден өтетін қосылыс туралы аз айтады, ал желім қосылыстары процесс қарапайымдылығын шығын мен қатайтуды бақылауға айырбастайды.
Артқы контактілі ұяшықтар терезеге механикалық жағынан шабуыл жасайды. Олар құрылымы бойынша бір жақты, сондықтан артқы таспаны теңгеретін алдыңғы таспа жоқ, ал дәстүрлі тізбектеу ұнататын 240 °C температурада олар төменгі ағынды өңдеуді бұзатындай дәрежеде майысады. Бұл осы топтама үшін таспа негізіндегі және желімдік тізбектеуге түрткі болатын қысым, және бұл металлургиялық мәселеден бұрын механикалық мәселе: екі жақты ұяшықта жақсы болатын дәл сол қосылыс бір жақты ұяшықта майысу көзі болып табылады.
0BB қосылысты ламинаторға жылжытады
Шина ұяшықтары қосылысты тізбектеуіште жасайды және оны тізбектеуіште тексереді. Нөлдік шиналы өзара қосылу осы сөйлемнің екі жартысын да бұзады. Бағытқа байланысты электрлік қосылыс не тізбектеуіште жасалып, механикалық байланыс желіммен қосылады, не желім сымды орнында ұстайды да, нақты қорытпалану ламинатор астында жүреді. Үшінші бағытта бір қабықша желімді, ұяшықты және сымды бірге ламинаторға апарады, және ештеңе дәнекерленбейді.
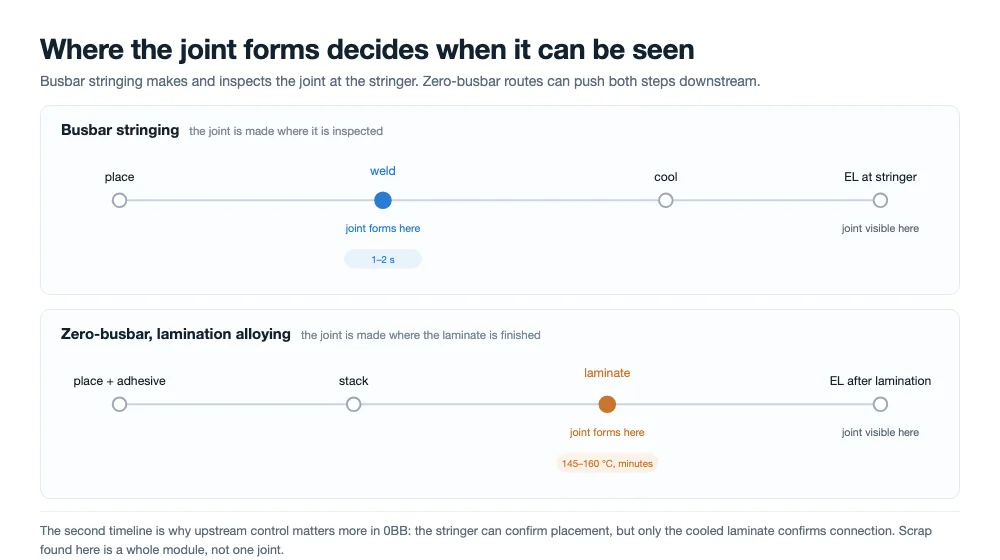
Таспа үшін салдар философиялық емес, нақты. Жабынның солидусы металлургиялық деталь болуды тоқтатып, процесс параметріне айналады: ламинациялық қорытпалану бағытында ол ламинация терезесінің ішінде еруі керек, ол EVA үшін шамамен 145-150 °C, ал POE үшін сәл жоғары. Қалайы-қорғасын немесе SAC жабыны оған ешқашан жетпейді, ал жететін төмен температуралы жабын инкапсулянтқа, желімге және ұяшықтың өзінің температуралық шегіне бір уақытта сәйкестендірілуі керек.
EVA-мен нөлдік шиналы стектерді іске қосқанда, біз камераны сол 145-150 °C терезесінде ұстаймыз, сонда жабын инкапсулянтты көпіршітпей немесе торды дұрыс орналастырмай, әр сым контактісі бойынша сенімді түрде қайта ағып, қорытпаланады.
Қосылыс ауданы да кішірейеді. Шина болмаған кезде орналастыру қатесін кешіретін кең тақта жоқ; контакті - жұқа сым саусақпен қиылысатын жер, және сол ауданның нақты суланатын бөлігі токты тасымалдайды. Жұқа сым сонымен қатар түзулік пен қаттылық сипаттамаларының қатаңдауын білдіреді, өйткені адасатын сым енді 1 мм шинамен жасырылмайды.
Ең қымбат өзгеріс таспада мүлдем емес. Ол ақау көрінетін жерде. Ламинатор астында пайда болған қосылысты тек ламинациядан кейін тексеруге болады, ол кезде модуль қазірдің өзінде жиналған және ақаудың қалдық құны бүкіл ламинат болып табылады. Тізбектеуіш сапа елегі болуды тоқтатады, ал бұрын қосылыстағы мәселелерді ұстайтын бақылаулар жоғары ағынға - жабын қалыңдығы, сымды орналастыру дәлдігі, желім салмағы - жылжуы керек, мұнда олар бір ақауға шаққанда арзанырақ, бірақ көру қиынырақ.
Тізбектеуіш әр бағытта сақтайтыны - орналастыру. Сым саусаққа дұрыс аралықпен және дұрыс кернеумен келуі керек, ал желім оны ламинаторға дейінгі өңдеу барысында сол жерде ұстауы керек. Бұл дәнекерлеуден өзгеше дағды: реттелетін қайта ағу терезесі жоқ, бақылайтын сулану жоқ, және жеке қосылыста жүргізуге болатын тарту сынағы жоқ. Бақылаулар - көру, кернеу және желім салмағы, ал растау - ламинат суығаннан кейін алынған EL кескіні.
Сондықтан нөлдік шинаға көшу таспа жеткізушіден нені дәлелдеу талап етілетінін өзгертеді. Шина тізбектеуінде таспаның жұмысын қосылыс бойынша тексеруге болатын. Ламинациялық қорытпалануда таспа, желім және инкапсулянт мінез-құлқы тек соңында көрінетін бір жүйені құрайды, және сипаттама тәуелсіз мәндер жиынтығы ретінде емес, үйлесімділік талабы ретінде жазылуы керек.
Алты ақау және олардың әрқайсысы не айтады
| Белгісі | Әдеттегі себеп | Ең алдымен тексерілетін нәрсе |
|---|---|---|
| Суық қосылыс, төмен тарту беріктігі | Шың тым төмен, флюс мерзімі өткен немесе аз жағылған, жабын оксиді | Жабын солидусына қарсы профиль; флюс партиясының күні |
| Сарғайған, шамадан тыс дәнекерленген қосылыс | Шың тым жоғары немесе ұстау уақыты тым ұзақ | Эмиттердің қартаюы; жақында рецепт өзгерісі |
| Тізбектеуден кейінгі микрожарықтар | Таспа тым қатты, түйреуіш қысымы жоғары, біркелкі емес қыздыру | Ағымдағы таспа партиясының аққыштық шегі; түйреуіш күші |
| Таспа тақтадан тыс, ақ шет | Кемер, орналастыру қатесі | Кіріс сертификатына қарсы кемер шегі |
| Дәнекер шарлары | Жабын тым қалың, шың тым жоғары | Әр жақтағы жабын қалыңдығы |
| Тізбек майысуы | Термиялық сәйкессіздік, қатты таспа, жылдам суыту | Таспа жұмсақтығы, суыту жылдамдығы, ұяшық қалыңдығы |
Кесте диагноз ретінде емес, жою тәртібі ретінде оқылғанда ғана пайдалы. Екі түрлі себеп бір симптомды тудыруы мүмкін, ал ажырататын дәлел әдетте арзан: кемер өлшегіші, белгілі жақсы партиядағы тарту сынағы, көлденең қима. Жөндеуді баяулататын нәрсе диагноздың өзі емес, бір уақытта екі тұтқаны өзгерту, өйткені сонда процестің жақсартуды телуге жолы болмайды.
Таспа мен процесс сипаттамасына нені қою керек
Алты мән осы мақалада айтылғандардың көбін қамтиды. Оларды нақты жазып қоюға тұрарлық, өйткені әрқайсысы желі әйтпесе таңғы 3-те анықтайтын ақау режиміне сәйкес келеді.
| Сипаттама | Неге ол тізімде |
|---|---|
| Аққыштық шегі аралық ретінде (Rp0.2) | Таспа ұяшықтың орнына сәйкессіздік деформациясының қаншасын сіңіретінін белгілейді |
| Әр жақтағы жабын қалыңдығы, толеранспен | Дәнекер шарларының пайда болуын және сулануға қолжетімді қорытпа мөлшерін анықтайды |
| Жабын қорытпасы және оның солидусы | Қосылыс басталатын деформацияны және ол жұмыс істей алатын ламинация терезесін белгілейді |
| Кемер және түзулік шегі | Желі жылдамдығымен масштабталатын ақ шет және таспа тақтадан тыс ақауларын болдырмайды |
| Профильге қарсы флюс белсендіру терезесі | Жабын өзінің ликвидусына жетпей тұрып флюстің белсенді болуын қамтамасыз етеді |
| Шың және шеттен орталыққа біркелкілік | Орталықты шамадан тыс қыздырмай, ең суық жолақтың сулануын сақтайды |
Егер басымдық беру қажет болса, аққыштық шегінің диапазоны мен жабынның солидусы – бұл ақаулық жылдамдығын емес, ақаулық режимін өзгертетін екі параметр. Сәл тым қалың таспа дәнекер шарларын тудырады және толеранттылықпен түзетіледі. Сәл тым қатты таспа жұқа пластиналарда жарылған ұяшықтарды және партия қабылданғаннан кейін апталар өткен соң келетін қалдық оқиғасын тудырады. Бұл асимметрияны сатып алу шешімі тонна бағасына келгенде есте сақтаған жөн.
Верификация келген кезде жүргізілуі керек, желіде емес. Үзу беріктігі, жабын қалыңдығы, иілу және көлденең қима әр жөнелтімге бірнеше минут қана алады; жарылған тізбек ұяшықтарды, еңбекті және одан кейінгі модуль желісінің кестесін құртады. Кіріс тесттері соншалықты арзан, сондықтан жалғыз нақты сұрақ – оларды жүргізуге біреу жоспарланған ба.
Жиі қойылатын сұрақтар
Күн ұяшықтары қандай температурада дәнекерленеді?
Кәдімгі қалайы негізіндегі жабындармен қосылыстағы шың әдетте 230-нан 250 °C-қа дейін, 120 °C шамасында алдын ала қыздырудан кейін бір-екі секундта жетеді. Гетероқұрылымды ұяшықтар қадамды 200 °C немесе одан төмен шектейді, сондықтан олар төмен температуралы қорытпаларды немесе өткізгіш желімді пайдаланады. Қосылыс ламинатор астында қалыптасатын нөлдік шиналы бағыттарда қорытпалау 145-тен 160 °C-қа дейінгі ламинация терезесінде жүреді.
Неге таспа салқындау кезінде аққыштық танытады?
Өйткені сәйкессіздік деформациясы мыстың серпімді түрде сіңіре алатынынан екі-төрт есе көп. Қалайы-қорғасын солидусы 183 °C-тан бастап бөлме температурасына дейінгі деформация шамамен 0,23 пайызды құрайды; күйдірілген мыстың серпімді шегі шамамен 0,07 пайыз. Артық бөлігі пластикалық деформацияға айналуы керек, және бұл күтілетін мінез-құлық – кремний емес, таспа аққыштық танытады.
Қалыңырақ интерметалдық қабат берік қосылыс па?
Жоқ. Шамамен 1-ден 3 микрометрге дейінгі үздіксіз қабат байланыс беріктігі мен тұтқырлығының ең жақсы үйлесімін береді. Одан жұқа болса, байланыс толық емес. Шамамен 5 микрометрден қалың болса, интерфейс морт болады және сол жерден басталған жарықшақ тоқтамай, оның бойымен таралады. Температурада ұзақ болу қабатты байланысты жақсартқаннан жылдамырақ өсіреді.
Шинасыз ұяшықты стрингерде дәнекерлеуге бола ма?
Иә, сым стрингерде дәнекерленетін және желім механикалық байланысты қамтамасыз ететін бағыттарда. Желім сымды ұстайтын және қорытпа ламинация кезінде балқитын бағытта стрингерде дәнекердің қайта ағуы мүлдем болмайды. Бұл айырмашылық жабдықты таңдау үшін маңызды, өйткені екі бағыт процесті басқаруды әртүрлі машиналарға жүктейді.
Неге нөлдік шиналы ақаулар тек ламинациядан кейін пайда болады?
Өйткені ламинация-қорытпалау бағытында ламинат температураға жетпейінше қосылыс болмайды. Стрингер тек орналастырады және ұстайды; электрлік байланыс кейінірек қалыптасады. Ламинацияға дейінгі кез келген тексеру орналастыруды растай алады, бірақ байланысты емес, сондықтан жабынға, желімге және орналастыруға қатысты жоғары ағынды бақылаулар кәдімгі желіге қарағанда көбірек салмаққа ие.
Флюс қалдығы қосылысты әлсірете ме?
Тікелей емес. Қосылыс беріктігі суланумен және интерметалдық қабатпен анықталады; бетінде жатқан қалдық екеуін де өзгертпейді. Қалдық ұзақ мерзімді сенімділік пен модульдің сыртқы түрі үшін маңызды, бұл қосылыстың қалыптасқан-қалыптаспағаны туралы басқа әңгіме.
Суық қосылысты көтерілген таспадан қалай ажыратамын?
Сыну бетіне қараңыз. Суық қосылыс қорытпа-тор интерфейсінде ажырайды және торды негізінен бүтін қалдырады, көбінесе тегіс, жылтыр оксид қабықшасы көрінеді. Көтерілген немесе нашар орналастырылған таспа торда жыртық қалдырады немесе тор металын өзімен бірге жұлып алады. Екеуі EL кескінінде ұқсас көрінеді және желіде әртүрлі мәселелер болып табылады.
Төмен шың температурасы әрқашан ұяшық өмірін ұзарта ма?
Жоқ. Шыңды төмендету деформация мен иілуді азайтады, бірақ егер ол жабынның дұрыс сулануына кедергі келтіретіндей жеткілікті төмен болса, қосылыс ұяшыққа қарағанда әлдеқайда ерте механикалық түрде істен шығады. Оңтайлы нұсқа – деформация мен шеттен орталыққа градиентті шектерде ұстайтын ең жоғары шың, машина ұстай алатын ең төмен шың емес.
Қорытынды ойлар
Таспа қосылысы бір-екі секундта, машина басқаратын төрт айнымалы және ол мұра ететін алты айнымалы арқылы шешіледі. Металлургия еденді белгілейді, деформация төбені белгілейді, ал екі қабырға ұяшықтар жұқарған сайын, архитектуралар салқындаған сайын және нөлдік шина қосылысты ламинатор астына итерген сайын бір-біріне жақындай түсуде. Жақсы жаңалық – тетіктер қарапайым: флюске сәйкес келтірілген профиль, дұрыс аққыштық шегі диапазоны бар таспа және нашар партияны жарылған тізбекке айналмай тұрып ұстайтын кіріс тексерулері.
Қатысты оқу:
- Таббер және стрингер машинасы: ол қалай жұмыс істейді және қалай таңдау керек
- Күн батареяларының элементтерін тізбектей жалғау механизмдері: аймақ бойынша нұсқаулық
- PV таспа материалдары: мыс өзегі, қаттылығы және жабыны
- PV таспа құрылымы мен түрлері: жазық, дөңгелек және пішінді
- 0BB ұяшық технологиясы: шинаны алып тастау нені өзгертеді
- Фотовольтаикалық дәнекерлеу үшін флюс неге қажет
- Күн модулін стрингілеу: суық дәнекер қосылыстарын жою
- PV таспа сынақ әдістері: өндіріске дейін нені тексеру керек
Дереккөздер: Joseph et al., EPJ Photovoltaics 16, 9 (2025) жұмысынан алынған термиялық профиль деректері, өндірістік стрингерде инфрақызыл таспа дәнекерлеудің валидацияланған моделі; мыс пен кремний үшін жарияланған жылулық кеңею коэффициенттерінен есептелген деформация көрсеткіштері; TaiyangNews хабарлаған артқы байланысты ұяшықтар үшін кәдімгі стрингілеу температураларындағы иілу бақылаулары.
Біз бір және екі камералы күн панелін ламинациялау машиналарын маймен қыздырылатын немесе электрлік плиталарымен жеткіземіз, олар стандартты стрингіленген модульдерді де, нөлдік шиналы ламинация-қорытпалау кестелерін де қолдайды. Егер сіз термиялық цикліңізді жетілдіріп жатсаңыз немесе жаңа инкапсулянт рецепттерін біліктіліктен өткізіп жатсаңыз, жабдықты бағалау үшін модуль стекіңізді, қабаттау сызбаларыңызды немесе үлгі материалдарыңызды біздің инженерлік тобымызбен бөлісіңіз.