Неліктен шиналау (қабаттастырып дәнекерлеу) элементтердің жарылуын тудырады
Мазмұны
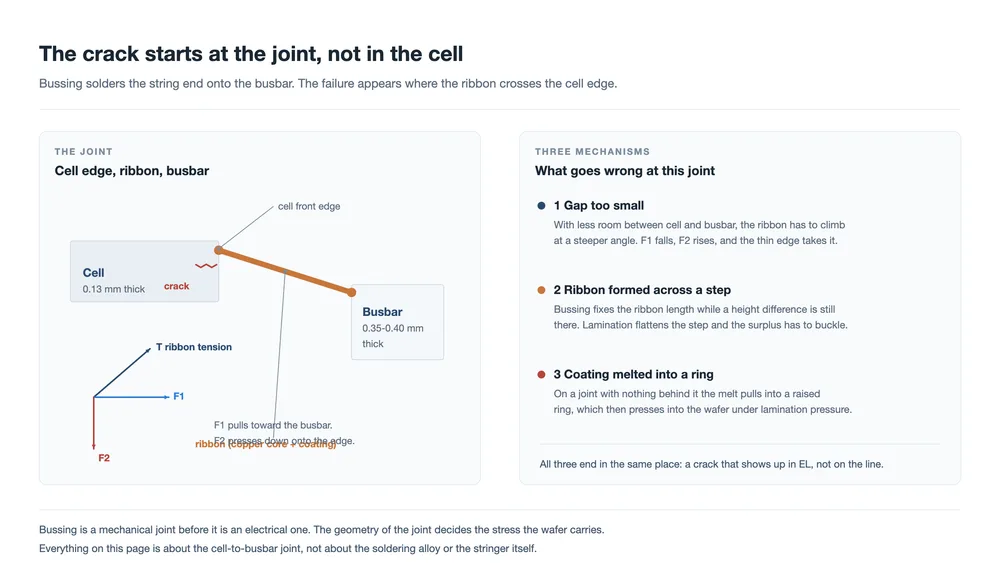
Қысқа жауап: Шиналық қадамнан шығатын орталық тесіктің жарығы — ұяшық шеті мен шина арасындағы қосылыстағы механикалық ақау. Оған үш нәрсе себеп болады. Ұяшық пен шина арасындағы қалдырылған саңылау тым кішкентай, сондықтан таспа тік бұрышпен қиылысып, шетіне басым түседі. Таспа кейін ламинация тегістейтін биіктік айырмасы арқылы қалыптасқан, нәтижесінде бір жерде бүгілуге тиіс артық таспа қалады. Немесе таспа жабыны балқып, вафлиге басылатын көтеріңкі дәнекер сақинасына айналған. Осы үшеуі де шамамен 0,13 мм қалыңдықтағы вафлидің шетіне жүктеме түсіреді және үшеуі де әдетте ламинациядан кейін ғана, электролюминесценцияда байқалады.
Орталық тесіктің жарықтары модуль желісі шығаратын ең жиі косметикалық ақаулардың бірі болып табылады, ал ықтимал себептердің тізімі ұзақ. Өңдеу кезіндегі зақым, шыны, инкапсулянт, стрингер ақаулары және ламинация параметрлерінің барлығының өз белгілері бар. Бұл бет тақырыпты шиналық қосылыстан — стринг ұшын шинаға қосатын қабаттасқан дәнекерлеу қадамынан — туындайтын бөлігіне тарылтып, сол қадамның ұяшықтарды бұзатын үш жолын қарастырады.
Осы үшеуінің ортақ қасиеті — олардың ешқайсысы электрлік ақау емес. Олар — геометриялық мәселелер. Ұяшық шеті мен шина арасындағы қосылыс — жұқа вафли, әлдеқайда қалың таспа жолағы және дәнекер қосылысы түйісетін, әрі кернеу астындағы жолақ бағытын өзгертетін орын. Осы геометрияны бірнеше ондық миллиметрге қате жасасаңыз, вафли оның құнын кейінірек, прессте төлейді.
Төменде үш себептің әрқайсысының механизмі, оларды желіде бір-бірінен ажырататын белгілері және ламинациядан кейін емес, оған дейін өлшеуге тұрарлық нәрселер келтірілген.
Осы бет туралы қосылыс
Шиналық қосылыс — дайын стрингтің ұштары токты жинап, оны қосылыс қорабына жеткізетін шинаға дәнекерленетін жер. TOPCon стрингінде таспа ұяшықтың алдыңғы жағынан шығып, шинаның артқы жағына дәнекерленеді, сондықтан қосылыс ұяшық бетінің ортасында емес, ұяшық шетінде орналасады.
Құрылғы операция кезінде ұяшық пен шинаны ортақ жазықтыққа келтіреді. Бұл олардың қалыңдығын бірдей етпейді, ал айырмашылық аз емес:
| Элемент | Типтік қалыңдық |
|---|---|
| TOPCon вафлиі | 0,13 мм |
| Орталық шина таспасы | 0,35 мм-ден 0,40 мм-ге дейін |
Сондықтан таспа 0,13 мм вафлиден шығып, саңылаудан өтіп, шамамен үш есе қалың жолаққа қонады. Таспа — сол сатыны көпірлейтін жалғыз элемент және ол мұны кернеу астында жасайды. Ол ұяшық шетіне тиген жерде басым түседі. Бұл — бір сөйлеммен айтқанда бүкіл ақау режимі; төмендегі үш себеп — сол басымды үлкейтудің үш жолы ғана.
Бірінші себеп: ұяшық шеті мен шина арасындағы қалдырылған саңылау тым кішкентай
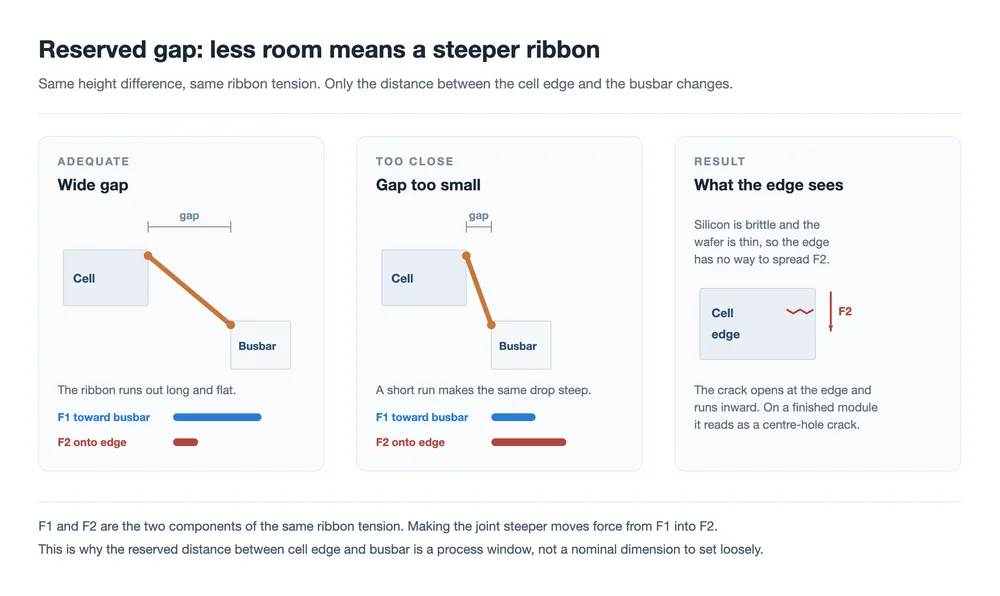
Ұяшық шеті мен шина арасындағы саңылау — номиналды өлшем емес, процесс терезесі. Бірнеше қарапайым жағдай ұяшық шетін шинаға болуы тиісінен жақынырақ итереді. Шиналық қосылыс машинасындағы CCD көру ығысуы мұны жасай алады. Сол машинадағы позициялау ақауы да жасай алады. Жалпы ұзындығы толеранттан шығып кеткен стринг те мұны жасайды, өйткені сонда шеткі ұяшық құрылғы күткен жерден басқа жерге келеді.
Саңылау қысқарған соң, таспа сол өрлеуді қысқарақ қашықтықта жасауға мәжбүр, сондықтан таспа мен вафли шеті арасындағы бұрыш тіктеу болады. Таспа кернеуін шамамен тұрақты деп алып, оны таспа ұяшықтан шығатын нүктеде екі құрамдас бөлікке бөліңіз:
- F1 вафли жазықтығында әсер етіп, таспаны шинаға қарай тартады.
- F2 вафлиге перпендикуляр әсер етіп, таспаны ұяшық шетіне басып түсіреді.
Тіктеу қиылысу кернеуді F1-ден F2-ге ауыстырады. Көлденең тарту азаяды, төмен қарай басым күшейеді, ал шет — сол басым келетін жер. Кремний морт, вафли жұқа, ал шет — жүктемені тарататын айналасында материалы жоқ бос бет. Жарық шеттен басталып, ішке қарай таралады. Дайын модульде ол EL-де қара сызық немесе қара дақ ретінде көрінеді.
Бұл себеп — үшеуінің ішінде алдын алу ең оңай, бірақ байқау ең қиын, өйткені орнынан 0,2 мм ауытқыған қосылыс мүлдем қалыпты көрінеді. Бақылау — орналастырудың өзі: көруді калибрлеу, шиналық қосылыс басының позициялау қайталанымдылығы және келе жатқан стрингтің ұзындық толеранты Жол жасаушы.
Екінші себеп: таспа ламинация жоятын саты арқылы қалыптасқан
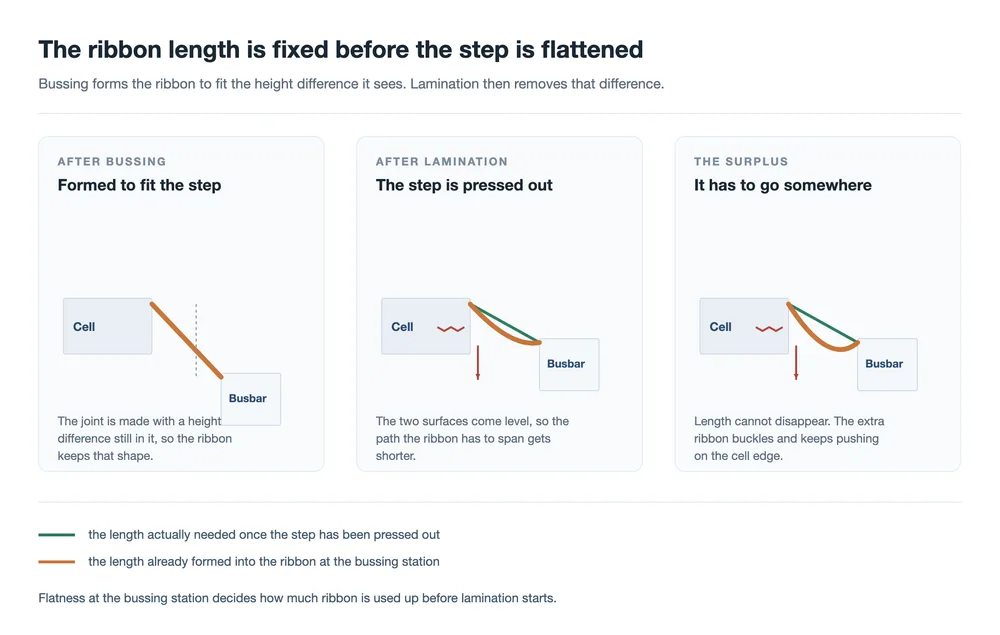
Екінші себеп те дәл солай басталады — шиналық қосылыс станциясында ұяшық пен шина арасындағы биіктік айырмасымен — бірақ нәтижесі басқаша. Мұнда айырма таспа дәнекерленгеннен кейін өз пішінінде сатыны сақтайтындай үлкен. Қосылыс жасалды, таспа бекітілді, ал сол қосылыстағы таспа ұзындығы енді тұрақты шама.
Содан кейін ламинация өзіне тән ісін істейді: жинақты жазық етіп басады. Екі бет бір деңгейге келеді, ал таспа олардың арасында көпірлеуге тиіс жол қысқарады. Алайда таспа қазірдің өзінде сол ұзындықта және ол қысқара алмайды. Артық бөлік бір жерге кетуі керек, сондықтан таспа бүгіледі — ал бүгілу ұяшық шетінде отыр.
Нәтиже — бірінші себептегідей ақау, бірақ белгісі басқа: ол оқшауланған ұяшықтардан гөрі топтамаларда көрінеді, өйткені саты бір қосылыстың емес, қондырғының қасиеті. Сондай-ақ бұл қосылыстың шиналық қосылыс станциясында тексеруден өтіп, прессте әлі де жарықтар тудыруының себебі. Бақылау нүктесі — қосылыстың сыртқы түрі емес, шиналық қосылыс кезіндегі компланарлық.
Үшінші себеп: жабын көтеріңкі сақинаға балқыған
Үшінші себеп — ең сирек, ол ең тағылымды және ол сатып алу шешімі ретінде басталатын жалғыз себеп. Бастапқы жағдайда ол ламинациядан кейінгі тұрақты орталық тесік жарықтары бар желі ретінде көрінді. Бірнеше ламинатор бірдей ақау шығарды, ал шиналық қосылыс машинасы суреттегі жалғыз тұрақты элемент еді, тергеуді дәл шиналық қосылыс қадамына бағыттаған да осы.
Онда не болып жатты: ұяшық пен шина арасында шамалы биіктік айырмашылығы болды, ал шина өткізгіштерге қарай тармақталатын айырша аймағында лентаның астында дәнекерлеуге арналған шина болмады. Лента пластинадан ажырады. Содан кейін дәнекерлеу жылуы лента жабынын балқытып, ол лентаның айналасына моншақ болып жиналып, көтеріңкі сақина болып қатып қалды. Ламинациялау қысымы кезінде бұл сақина морт пластинаның үстіндегі қатты нүкте ретінде әрекет етіп, оны жарып жіберді.
Сақиналардың топтап пайда болу себебі — есте сақтауға тұрарлық бөлігі. Желі қалайысы көп, мысы аз арзан лентаға ауысқан еді, ал сол лентаның жабыны орам бойымен қалыңдығы жағынан әртүрлі болды. Қосылыстағы дәнекер көбірек болса, сақина үлкенірек шықты. Стандартты лентаға қайта оралу ақаулықты толығымен жойды.
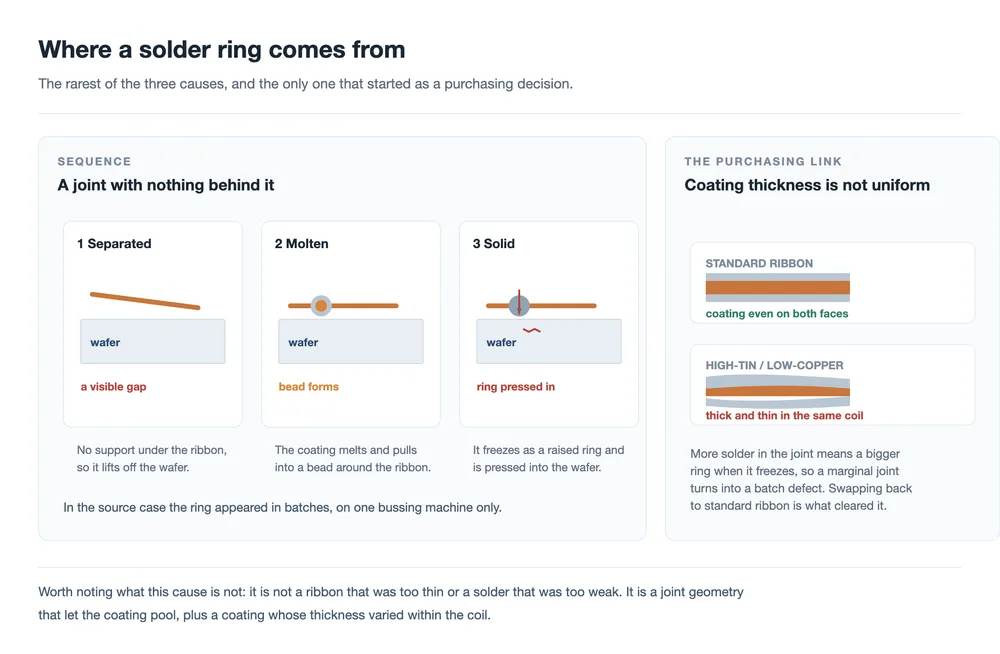
Осыдан екі тұжырым шығады. Жабын қалыңдығы мен оның біркелкілігі тек деректер парағында емес, кіріс бақылауында болуы керек. жабын — лентаның біріктіретін бөлігі, ал жабыны біркелкі емес орам біркелкі орамнан өзгеше әрекет етеді, тіпті екеуі де бірдей орташа көрсеткішке сай болса да. Ал қосылыстың артында бірдеңе тұруы керек. Лента астында тіреуі жоқ аймақтан өтетін жерде дәнекерлеу де, ламинациялау да геометриямен бірге емес, оған қарсы жұмыс істейді.
Үшеуін ажырату
Орталық тесік жарықтарын шығаратын желіде ақаулықтың үлгісі көбінесе ешқандай өлшеу жүргізбей-ақ себебін көрсетуге жетеді. Төмендегі үшеуі — шиналауға қатысты белгілер; басқа белгілер де бар және олар басқа жақты көрсетеді.
| Не көресіз | Ықтимал себеп | Ең алдымен тексерілетін нәрсе |
|---|---|---|
| Қосылыстары қанағаттанарлық көрінетін ұяшықтар бойымен шина бағытымен жүретін жарықтар | Бөлінген саңылау тым кішкентай | Көру калибрлеуі және қосылыстағы нақты саңылау |
| Ауысымға емес, баптау өзгерісіне ілесетін топтамалық жарықтар | Баспалдақ арқылы қалыптасқан лента | Шиналау кезінде ұяшық пен шинаның компланарлығы |
| Бір шиналау машинасы тұрақты болғанда бірнеше ламинаторда бірдей ақаулық | Дәнекер сақинасы | Лента астындағы тіреу, содан кейін лента жабынының сипаттамасы |
Үшінші жол — ішке сіңіруге тұрарлық. Ақаулық желінің өзгермеген бөлігіне ілессе, өзгермеген бөлік бақылау емес, себеп болуы мүмкін.
Шиналау станциясында нені ұстау керек
Осы үш себептің ешқайсысын ламинациялаудан кейін тексеру арқылы жою мүмкін емес. Оларды қосылысты жасайтын станцияда ұстау керек, ал жинақтау машинасы үшін бұл төрт нәрсені білдіреді:
- Орналастыру. Ұяшық шеті мен шина арасындағы саңылауды бағдарламадан болжамдамай, өлшеп, диаграммаға түсіру керек. Көру ығысулары да, жол ұзындығының дрейфі де оны жылжытады.
- Компланарлық. Дәнекерлеу сәтіндегі ұяшық пен шина арасындағы биіктік айырмашылығы лента ұзындығын анықтайды. Оны тіреу құрал-сайманы мен қондырғының тегістігі шешеді.
- Лента сипаттамасы. Жабын қалыңдығы мен оның біркелкілігі деректер парағынан оқылмай, кіріс материалында тексеріледі. Лентаның құрылымы және оның жабыны қосылысқа қанша дәнекер түсетінін анықтайды.
- Тексеру уақыты. Ламинациялаудан кейінгі электролюминесценция — осы ақаулықтар пайда болатын жер. Егер сіздің EL тексеруі ағында ертерек жүрсе, жарық әлі станцияға қатысты бақылауға болатын кезде байқалмай қалады.
Ламинациялау жағы да маңызды, бірақ негізінен күшейткіш ретінде. Жинақты біркелкі тегістейтін, вакуум кезеңдері мен қысым өсімі өздеріне тиісті түрде жұмыс істейтін пресс әрбір қосылысқа бірдей қарайды. Ламинациялау циклі — шиналау кезінде құрылған геометрия ақыры өз салдарымен кездесетін жер.
Жиі қойылатын сұрақтар
Неге жарық тек ламинациялаудан кейін пайда болады?
Өйткені шетті сындыратын жүктеме престе беріледі. Қосылыстың өзі жасалған кезде қалыпты көрінеді; артық лента әлі майыспаған, ал дәнекер сақинасы әлі қысым астында емес. Пластинада бұрыннан бар зақым да ламинациялау қысымы оны EL-де оқылатын жарыққа ашқанша жабық күйде қалуы мүмкін.
Неге ол орталық тесік жарығы деп аталады?
Атау дайын модульде ақаулық көрінетін жерден шыққан. Механикалық шығу тегі — ұяшық-шина қосылысы, сондықтан осы беттегі үш себеп те тесіктің өзіне емес, шиналау қадамына қайта сілтейді.
Бұл лента мәселесі ме әлде дәнекерлеу мәселесі ме?
Бұл дәнекерленген қосылыс арқылы көрінетін геометрия мәселесі. Бірінші және екінші себептердің лентаның өнім ретіндегі қасиетіне дерлік қатысы жоқ: саңылау мен биіктік айырмашылығы — бөлшектердің қалай орналастырылып, тірелетініне байланысты қасиеттер. Үшінші себеп — ерекшелік, онда лентаның жабыны тікелей қатысады.
Қалыңырақ лента көмектесер ме еді?
Ол лента шинада кесіп өтуі тиіс баспалдақты көтерер еді және пайда болған кез келген сақинаға көбірек материал қосар еді. Шетке көмектесетін бағыт — керісінше: кішірек және жақсырақ бақыланатын баспалдақ, терезесінің ішінде ұсталған саңылау және бүкіл орам бойымен бірдей әрекет ететін жабын.
Осының кез келгенін ламинациялауға дейін ұстауға бола ма?
Үшеуінің екеуін ұстауға болады, және тек өлшеу арқылы. Бөлінген саңылау — қосылыста тексеруге болатын өлшем. Шиналау кезіндегі компланарлық — қондырғыда тексеруге болатын өлшем. Дәнекер сақинасын қосылыста көруге болады, егер біреу оны іздесе, сондықтан шиналаудан кейін де, ламинациялаудан кейін де тексеру қадамы болғаны жөн.
Бұл шинасыз модульдерге қатысты ма?
Механизм қосылыспен бірге өзгереді. 0BB модулінде лента тікелей жіңішке саусақтарға бекітіледі, сондықтан кесіп өтетін шина шеті жоқ және қосылыс жүктемелері әлдеқайда көп, әлдеқайда кіші байланыстарға таралады. Мұнда сипатталған шина қосылысы — бір қалың жолақ жұқа пластина шетінен өтетін жағдай.
Қорытынды ойлар
EL-де үш түрлі оқиға бір қараңғы сызықпен аяқталады, және оларды бөлек қарастырудың себебі — олар үш түрлі түзетуді талап етеді. Саңылау — орналастыру мәселесі. Баспалдақ — тегістік мәселесі. Сақина — материалдар мен тірек мәселесі. Осы үшеуін де «ламинация ақауы» деп қарайтын желі себеп болып табылмайтын престі реттеуге уақытын жұмсайды.
Ортақ жайт — кернеу астындағы таспа жолағы жүктеме жолы болып табылады, ал пластина шеті оның ең тар нүктесі. Жұқа элементтер бұл шетті одан әрі тарылтты, ал бұрын миллиметрдің оннан бір бөлігін сіңіретін жұмыс терезесі енді оны сіңірмейді.
Қатысты оқу: PV таспа не істейді: үш міндет, бір ымыра · PV таспа материалдары: мыс өзегі, қаттылығы және жабыны · PV таспа құрылымы мен түрлері: жазық, дөңгелек және пішінді · DH200-Y автоматты шиналау машинасы · HDX200-P жартылай элементті шиналау машинасы · SAW-100A төсеу және шиналау машинасы · Күн панелін ламинациялау құрылғысы: ламинация процесі түсіндірілген · Дұрыс күн модулін ламинациялау құрылғысын қалай таңдау керек · PV модулінің сенімділік сынақтары: элемент пен модуль ақаулықтарының себептері · Таббер және стрингер машинасы: ол қалай жұмыс істейді, қалай таңдау керек
Пластина мен орталық шинаның қалыңдық көрсеткіштері — бастапқы материалда келтірілген типтік мәндер, олар жеткізуші мен дизайнға қарай өзгереді. F1 және F2 таспа кернеуінің құрамдастарына сілтемелер қосылыстағы жүктеме бағытын сипаттайды; олардың арасындағы бөліну таспа бұрышынан туындайды және өлшенген мән болып табылмайды.
Қатысты: Ыстық нүктелер, микрожарықтар және PID: модульдің үш баяу істен шығуы осы буын ақауын модульдің біртіндеп жоғалуының кеңірек бейнесіне қосады.
Қатысты: Күн батареяларының элементтерін тізбектей жалғау механизмдері: аймақ бойынша нұсқаулық. Шиналық қосылыс стрингерден кейінгі кезеңде, стрингер жасаған қосылыста істен шығады.
Қосымша оқу және негізгі деректер
Осы тақырып бойынша саланың технологиялық жол картасы мен нарықтық деректерін жүргізетін ұйымдар жариялаған қоғамдық анықтамалық материалдар: