BC элемент үйлесімділігі: алты өндіруші, бір таббер-стрингер
Мазмұны
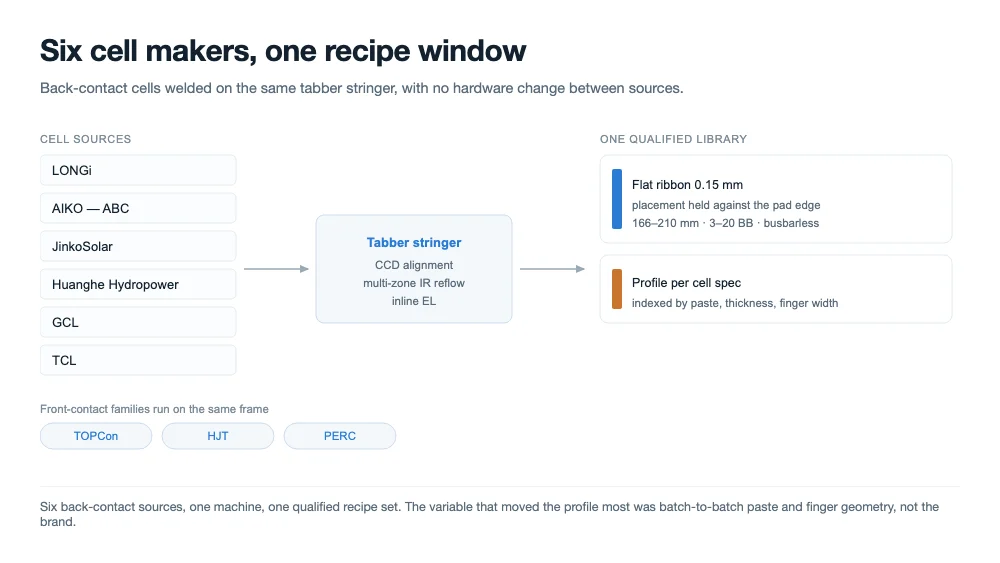
Қысқа жауап: Ooitech бір таббер-стрингерде LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL және TCL компанияларының артқы контактілі элементтерін бір машинамен және бір рецепттер кітапханасымен дәнекерлеген үйлесімділік бағдарламасын аяқтады. TOPCon және HJT элементтері сол платформада іске қосылды. Бағдарлама туралауды, сулануды, қосылыс беріктігін, электролюминесценцияны және стрингілеуден кейінгі деформацияны қамтыды. Бұл — біздің жеке сынақ жұмысымыз және элемент өндірушілердің шетелдік жоба топтарының кері байланысы, сертификат емес.
Біз бастамас бұрын "үйлесімді" нені білдіруі керек еді
Бір элемент түрін жақсы өңдейтін таббер жасау қиын емес. Қазіргі жаппай өндірістегі барлық элемент түрін бір рамада, өнімдер арасында механикалық өзгеріссіз өңдейтін таббер — басқа мәселе. Мақсат осы еді: көрсетілімдік дәнекерлеу емес, әр элемент тобы үшін тұтынушы біліктіліктен өткізіп, іске қоса алатын өндірістік рецепт.
Біз үйлесімділікті төрт шарт ретінде анықтадық. Машина лентаны элементтің өзі анықтайтын пад немесе саусақ терезесінің ішіне орналастыруы керек. Қосылыс бүкіл контакт алаңы бойынша суланып, интерметалдық қабат құруы керек. Элемент жарылусыз термиялық циклден өтуі керек, ал стринг ламинациялауға жеткілікті тегіс шығуы керек. Дәнекерленетін, бірақ деформацияланатын немесе қаптау кезінде жарылатын элемент анықтамадан өтпейді, тіпті микроскоп астында қосылыс дұрыс көрінсе де.
Машинадан өткен элемент түрлері
Бағдарлама нақты көлемде жеткізіліп жатқан артқы контактілі өнімдерді, сондай-ақ негізгі фронтальді контактілі топтарды қамтыды, осылайша олардың арасында ауысатын желіге екінші платформа қажет болмайды. Артқы контактілі элементтер алты өндірушіден келді; фронтальді контактілі элементтер сол бағдарлама жүгірістерінен алынды.
| Элемент тобы | Бағдарламадағы көздер | Қосылыс нені жеңуі керек |
|---|---|---|
| BC — артқы контакт, фронтальді шина жоқ | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Тар артқы падтар, тығыз туралау, тегіс лента, деформация |
| TOPCon — фронтальді контактілі | Сол бағдарлама, негізгі жеткізілім | Жіңішке саусақтар, көп шиналы падтар, жұқа элементтер |
| HJT — гетероқұрылым | Сол бағдарлама, негізгі жеткізілім | Паста мен аморфты қабат белгілейтін температура шегі |
| PERC | Анықтамалық жүгірістер | Басқалар салыстырылатын базалық деңгей |
Элемент өлшемдері 166 мм-ден 210 мм-ге дейін болды, оның ішінде әр өндіруші жеткізетін жартылай элемент форматтары, ал шина саны үштен жиырмаға дейін, шинасыз орналасуларды қоса. Лентаны орналастыру артқы контактілі элементтерде дөңгелек сымның орнына тегіс лентамен жүргізілді, өйткені артқы пад — белгіленген ені бар тегіс бет, ал дөңгелек сым оған тек сызық бойымен тиеді.
Неліктен артқы контактілі элементтерді дәнекерлеу олардың орнын басатын элементтерге қарағанда қиынырақ
Фронтальді контактілі элементте лента кең шина падтарына түседі және қосылыс көрінеді. Артқы контактілі элементте екі полюстілік те артқы жағында, аралас орналасады, ал әр саусаққа дәнекерленетін алаң шина беретіннің бір бөлігі ғана. Осыдан үш нәрсе шығады, және үшеуі де металлургиялық емес, механикалық.
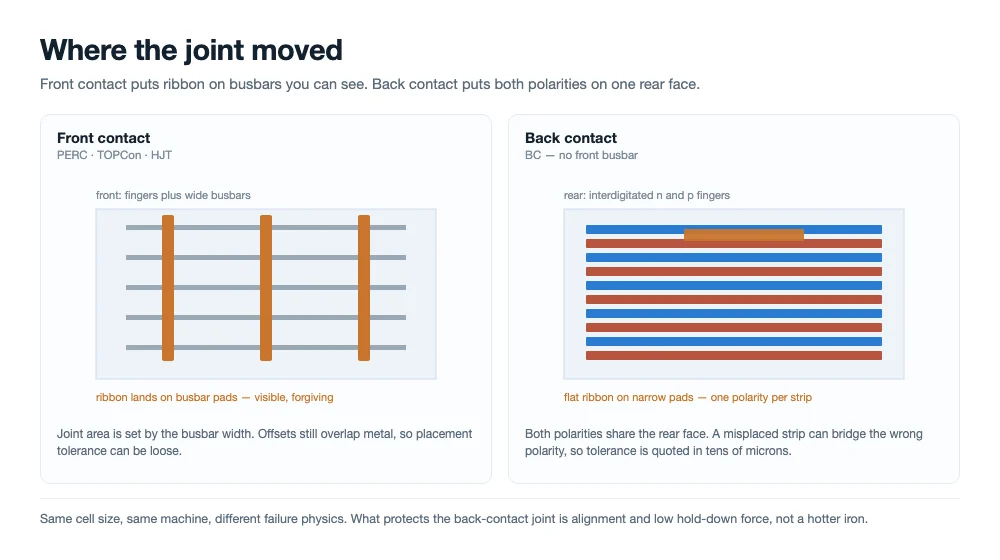
Фронтальді контакт қосылысты көрінетін шиналарда қалдырады; артқы контакт оны артқы жағындағы тар падтарға жылжытады, онда жолақ қарама-қарсы полюстіліктің жанында орналасады.
Туралау терезесі тарылады
Шина элементінде дұрыс орналаспаған лента бәрібір металмен қабаттасады. Артқы контактілі элементте сол ауытқу жолақты қарама-қарсы полюстіліктің екі саусағының арасына қоюы мүмкін, бұл әлсіз қосылыс емес, қысқа тұйықталу. Сондықтан орналастыру толеранттылығы ондаған микронмен көрсетіліп, толық ауысым бойы ұсталуы керек, сондықтан платформа тек механикалық тіректерге сенбей, CCD туралауды қолданады .
Элемент жұқа және кешірімсіздеу
Жаппай өндірістегі артқы контактілі элементтер 130-дан 170 микронға дейінгі диапазонда, ал артқы бет бүкіл өзара қосылыс үлгісін көтереді. Фронтальді контактілі машина көтере алатын ұстап тұру күшінің әр килограмы мұнда жарылу қаупі. Қысым контактіні кепілдендіруге жеткілікті болуы керек, одан артық емес, бұл плитаның тегістігіне және жолақтың керілуіне жүктеме түсіреді.
Деформация қосылыс кезінде емес, одан кейін пайда болады
Дәнекер элементтің өзінің кеңею диапазонынан әлдеқайда жоғары температурада қатаяды, ал мыс төмен қарай кремнийге қарағанда шамамен алты есе жылдам жиырылады. Бұл сәйкессіздік лентаның қысылуда ағуыменсіңіріледі, бұл көзделген механизм — бірақ артқы контактілі элементте лента ламинация үшін де тегіс болуы керек беттің бойымен жүреді. Көзге көрінетіндей майысқан стринг — болашақ ламинация ақауы, және бұл ең соңында пайда болатын істен шығу режимі.
Қосылыс қалыптасатын температура — осының бәріне ең үлкен жалғыз тұтқа. Төмен қатаю температурасы элементке құлыпталатын деформацияның азаюын білдіреді. Ол сондай-ақ интерметалдық қабаттың қалыптасуына маржаның азаюын білдіреді, сондықтан терезе "мүмкіндігінше суық" емес, "қосылыс рұқсат ететіндей суық".
Үш химия, үш температура терезесі, бір платформа
Бір машинаның нарықты қамти алуының себебі — элемент топтары арасындағы айырмашылықтар толығымен дерлік термиялық және механикалық, ал екеуі де бағдарламаланады. Өнімдер арасында өзгеретін нәрсе — профиль, ұстау уақыты, ұстап тұру қысымы, лента спецификациясы және туралау моделі, аппараттық құрал емес.
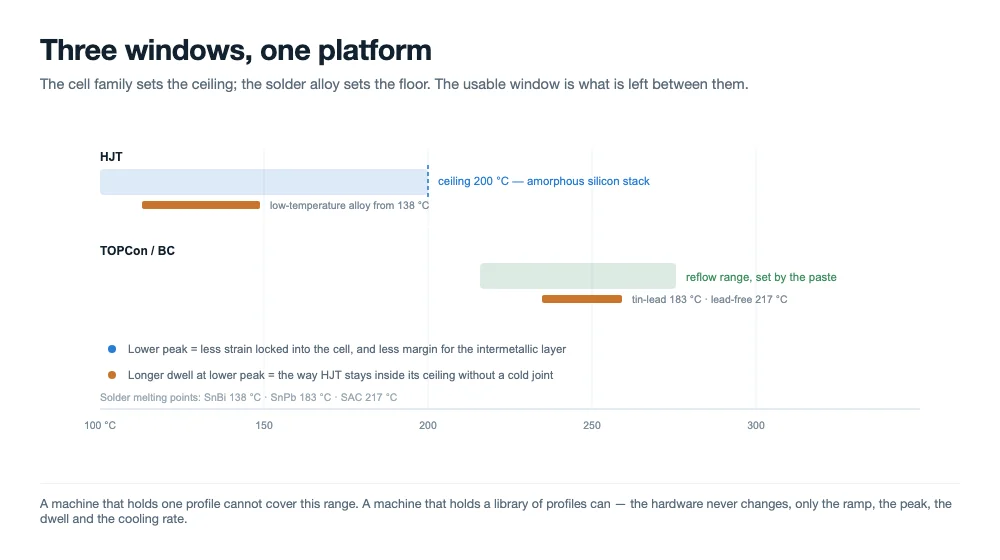
Элемент тобы шекті белгілейді, ал дәнекер қорытпасы еденді белгілейді. Қолданылатын терезе — олардың арасындағы саңылау.
| Не өзгереді | BC / TOPCon | HJT |
|---|---|---|
| Элементтің ең жоғары температурасы | Пастамен белгіленетін дәстүрлі рефлоу диапазоны | Аморфты кремний қабатымен шектелген; процесс әдетте 200 °C немесе одан төмен температурада ұсталады |
| Дәнекер қорытпасы | Стандартты қалайы-қорғасын немесе қорғасынсыз жабын | Төмен температуралы қорытпа немесе дәнекердің орнына өткізгіш желім |
| Ұстау және салқындату | Қысқа және бақыланатын; салқындату жылдамдығы майысуға әсер етеді | Төмен шыңда ұзағырақ ұстау, термиялық соққыдан аулақ болу үшін жұмсақ көтерілу |
| Өңдеу күші | Төмен, плитаның тегістігі маңызды | Үшеуінің ішіндегі ең төмені; қабат ұяшықтың ең нәзік бөлігі болып табылады |
Осы платформада екі ұяшық тобының арасындағы рецепт ауыстыру — бұл кітапхана өзгерісі: профиль, қысымдар және туралау моделі бірге жүктеледі, ал бірінші жол желі іске қосылмас бұрын тексеріледі. Бұл "машина мұны істей алады" мен "сіз оны ұяшық жеткізілімі өзгерген сейсенбі түстен кейін іске қоса аласыз" арасындағы практикалық айырмашылық.
Бағдарлама қалай жүргізілді
Әр ұяшық түрі бірдей алты тексеруден бірдей ретпен өтті, сондықтан нәтижелерді талқылаудың орнына өндірушілер арасында салыстыруға болады.
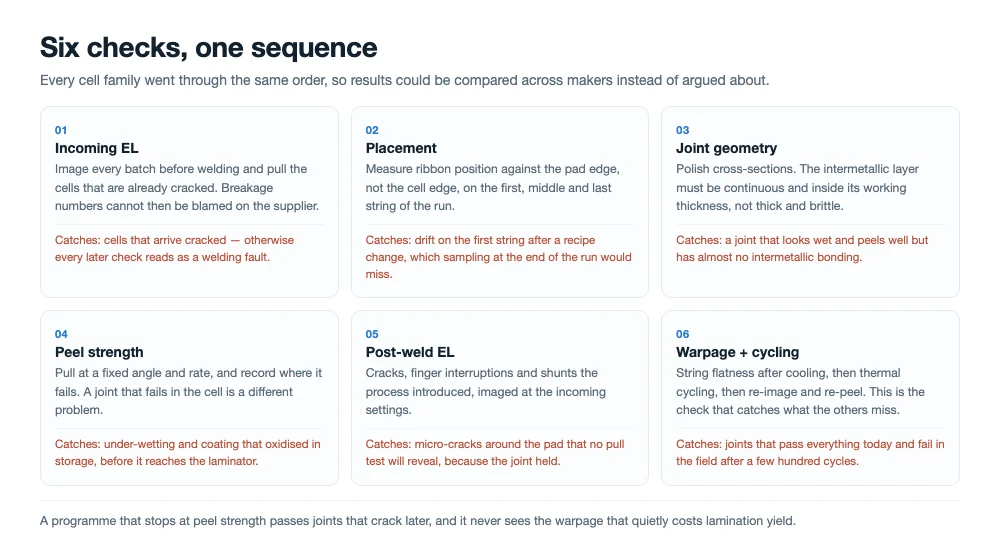
Әр ұяшық көзіне бірдей алты тексеру, бірдей ретпен, сондықтан нәтижелерді талқылаудың орнына салыстыруға болады.
- Кіріс EL. Әр партия дәнекерлеу алдында бейнеленді және бұрыннан бар жарығы бар кез келген ұяшық алынып тасталды, сондықтан сыну сандары жеткізуші ақауларымен асыра көрсетілмеді.
- Орналастыру. Таспа орны ұяшық шетіне емес, пад шетіне қатысты өлшенді, әр жүгірістің бірінші, ортаңғы және соңғы жолында.
- Ылғалдану және қосылыс геометриясы. Көлденең қималар интерметалдық қабаттың үздіксіз және жұмыс қалыңдығы диапазонында екенін тексеру үшін тегістелді, қалың және морт немесе жұқа және толық емес емес.
- Ажырату беріктігі. Таспа тарту қондырғысында бекітілген бұрыш пен жылдамдықта ажыратылды; істен шығу орны күшпен қатар жазылды, өйткені ұяшықта істен шығатын қосылыс интерфейсте істен шығатын қосылыстан басқа мәселе.
- Дәнекерлеуден кейінгі EL. Процесс енгізген жарықтар, саусақ үзілістері және шунттар, кіріс инспекциясымен бірдей параметрлерде бейнеленді.
- Майысу және термиялық циклдеу. Салқындатудан кейін жол тегістігі өлшенді, содан кейін құрастырулар қайта бейнелеу және қайта ажырату алдында термиялық циклдеуден өтті.
Реттілік маңызды. Ажырату беріктігінен басталып, сонда тоқтайтын бағдарлама үш айдан кейін жарылатын қосылыстарды өткізеді және тарту сынағында ешқашан көрінбейтін ламинация шығымын бұзатын майысуды өткізіп жібереді.
Нәтижелер нені көрсетті
Барлық алты артқы контактілі көз бір платформада аппараттық өзгеріссіз дәнекерленді. Маңызды вариация брендтен брендке емес, партиядан партияға болды: паста қалыңдығы, саусақ ені және ұяшық қалыңдығы жұмыс профилін ұяшық өндірушісіне қарағанда көбірек жылжытты, сондықтан рецепт кітапханасы жеткізуші атауы бойынша емес, ұяшық сипаттамасы бойынша индекстеледі.
Біз көрген істен шығу режимдері таныс болды және олар таныс тетіктерге жауап берді. Суық қосылыстар жеткіліксіз шыңға немесе сақтау кезінде тотыққан жабынға байланысты болды. Сарғаю және таспаның морттығы тым көп жылудың тым ұзақ әсеріне байланысты болды. Жарықтар басу қысымы ең жоғары және ұяшық қалыңдығы ең төмен жерлерде шоғырланды. Майысу дәнекерлеу профиліне қарағанда таспа сипаттамасымен әлдеқайда күшті корреляцияланды.
Сынуға келетін болсақ, платформа A класындағы ұяшықтарда 0,2% немесе одан төмен деңгейде көрсетілген және бағдарлама жүгірістері ұяшық топтары бойынша осы көрсеткішке сәйкес келді. Ұяшық өндірушілерінің шетелдік операцияларынан дәнекерленген үлгілерді алған жоба топтары қосылыс сапасы мен жол шығымын сол ұяшықтардағы ұқсас жабдықтан көргендерінен жоғары бағалады. Бұл олардың үлгілерге берген бағасы, сертификат емес, және біз оны сипаттама емес, сигнал ретінде қарастырамыз.
Бұл мәлімдемелер қай жерде тоқтайды
Үш шектеуді ашық айту керек, өйткені асыра оқылған мәлімдемеге негізделген сатып алу шешімі — нашар шешім.
Біріншіден, бұл Ooitech-тің өз сынақ жұмысы және тұтынушы сынақтарының кері байланысы. Ешбір үшінші тарап зертханасы үйлесімділікті сертификаттаған жоқ және ешбір ұяшық өндірушісі машинаны мақұлдаған жоқ. Екіншіден, үйлесімділік бізге берілген ұяшық сипаттамаларында көрсетілген, бұл сол өнімдердің барлық болашақ редакцияларымен бірдей емес; жаңа паста немесе жаңа саусақ геометриясы — жаңа біліктілік. Үшіншіден, ұяшық түрлерін қамту — платформа мен рецепттің қасиеті, кез келген ұяшықтың бірінші әрекетте номиналды өнімділікте жұмыс істейтініне уәде емес. Өнімділік ұяшыққа қанша инспекция мен өңдеу қажет екеніне байланысты, ал артқы контактілі ұяшықтар баяу жағында тұр.
Бүгін артқы контактіні таңдаған желі үшін нені өзгертеді
Екі жыл бұрын артқы контактіге көшетін модуль желісі арнайы машина мен ымыра арасында таңдауға тап болды. Арнайы машина желіні бір ұяшық көзіне және бір ұяшық редакциясына құлыптады. Ымыра жаңа ұяшықтарда шығым жоғалтуын қабылдауды білдірді. Жеткізілетін артқы контактілі өнімдерді қамту бұл сауда-саттықты жояды және үш шешімді өзгертеді.
Бұл жабдық сипаттамасын қалай жазатыныңызды өзгертеді: ұяшыққа тәуелсіз қамту қабылдау критерийлеріне кіруі керек, қалдық төлемге дейін өз материалыңызда көрсетілетін ұяшықтардың аталған тізімімен. Бұл қуатты қалай жоспарлайтыныңызды өзгертеді, өйткені ұяшық топтарын ауыстыра алатын желіге нарық өзгергенде екінші стрингер қажет емес. Және бұл рецептті тапсыруда нені сұрайтыныңызды өзгертеді, өйткені құндылық машинаның температураны ұстау қабілетінде емес, білікті профильдер кітапханасында.
Осындай мәлімдеме жасаған кез келген жеткізушіден сұрайтын төрт нәрсе
Енді әрбір таббер жеткізушісі артқы контактілі ұяшықтарды өңдейтінін айтады. Төмендегі сұрақтар бағдарламаны маркетингтік абзацтан ажыратады.
- Қандай ұяшықтар, дәлірек айтқанда, және қай редакцияда? Өндірушілер тізімі бөлшек нөмірлері мен паста буындарының тізімінен әлсіз.
- Не өлшенді және неге қатысты? Пад шетіне қатысты орналастыру, істен шығу орны жазылған ажырату, әр жолға миллиметрмен майысу, сәйкес параметрлерде EL.
- Оны сіздің ұяшықтарыңызда қайталауға бола ма? Өз материалыңызда, өз немесе олардың алаңында куәлік сынақ, қабылдау сандары алдын ала келісілген.
- Ауыстыру қанша тұрады? Ауыстыруға кететін уақыт, шығын материалдары, қалдықтар және операторды оқыту — машинаға емес, әр ауыстыруға есептеледі.
Егер жеткізуші төрт сұрақтың барлығына сандармен және сынақ есебімен жауап берсе, онда бұл мәлімдеме шынайы болуы мүмкін. Егер үшінші сұраққа жауап брошюра болса, онда бұл әлі үйлесімділік бағдарламасы емес.
Жиі қойылатын сұрақтар
Бұл машина нарықтағы кез келген элементті дәнекерлейді деген сөз бе?
Бұл платформа бізге берілген артқы контактілі, TOPCon, HJT және PERC элементтерінде, 166 мм-ден 210 мм-ге дейінгі форматтарда және үштен жиырма шинаға дейін, соның ішінде шинасыз орналасуларда көрсетілгенін білдіреді. Жаңа пастасы, басқа саусақ геометриясы немесе басқа металдау қабаты бар элемент — бұл автоматты түрде өту емес, жаңа біліктілік тексеру.
Ooitech бұл элемент өндірушілері жабдықты мақұлдайды деп мәлімдей ме?
Жоқ. Олардың элементтері сынақ материалы болды. Пікірлер дәнекерленген үлгілерді алған шетелдік жоба топтарынан келді және біз оны пікір ретінде хабарлаймыз. Ешқандай мақұлдау, серіктестік немесе сертификаттау көзделмейді, ал бренд атаулары мұнда тек дәнекерленген элементтерді анықтау үшін көрсетілген.
Бір машина шынымен HJT және артқы контактімен жұмыс істей ала ма?
Иә, өйткені HJT үшін шектеу термиялық, ал артқы контакт үшін шектеу механикалық, және екеуі де аппараттық құралмен емес, параметрлермен басқарылады. HJT төменірек шыңда, ұзағырақ ұстау уақытымен және жұмсақ көтерілумен жұмыс істейді; артқы контакт дәстүрлі рефлоумен, дәлірек орналастырумен және төменірек басу күшімен жұмыс істейді.
Артқы контактілі элементтерде қандай өнімділікті күту керек?
Бірдей платформа рейтингінде алдыңғы контактілі элементтерге қарағанда төменірек, өйткені туралау және тексеру әр элемент үшін ұзағырақ уақыт алады. Платформа стандартты конфигурацияда сағатына 1,000-нан 1,200 элементке дейін, ал жоғары жылдамдықты конфигурацияда 2,400-ге дейін рейтингтелген; артқы контактілі желілерді консервативті шекте жоспарлаңыз және өз элементтеріңізде уақытталған сынақпен растаңыз.
Артқы жағында жалпақ таспа соншалықты маңызды ма?
Ол алдыңғы жаққа қарағанда маңыздырақ. Дөңгелек сым жалпақ контактіге сызық бойымен жанасады, сондықтан қосылыс ауданы шағын және ажырату беріктігі металлургиямен шектелмес бұрын геометриямен шектеледі. Жалпақ таспа анықталған контакт енін және төменірек профильді береді, бұл сонымен қатар жолақтың жұқа элементке түсіретін кернеуін азайтады.
Жаңа элемент буыны келгенде не болады?
Рецепт қайта біліктіліктен өтеді: кіріс EL, контакт шетіне қатысты орналастыру, көлденең қима, ақау орнымен ажырату, дәнекерлеуден кейінгі EL, деформация және термиялық циклдеу. Бұл платформада бұл — кітапхана өзгерісі және біліктілік тексеру жүргізу, машинаны қайта жаңғыртумен емес, күндермен өлшенеді.
Қорытынды ойлар
Элемент технологиясы модуль желілерін қайта жаңғыртуға қарағанда жылдамырақ дамып келеді, сондықтан жеңетін жабдық — элемент өзгерген сайын шешім қабылдауға мәжбүрлемейтін жабдық. Бір платформада алты артқы контактілі көзді дәнекерлеу — осыған қарай қадам, және пайдалы бөлігі брендтер тізімі емес, оның артындағы рецепт кітапханасы мен сынақ тәртібі. Мәлімдемені емес, сынақты сұраңыз.
Қатысты оқу:
- SS-1500B автоматты күн элементін дәнекерлеу машинасы: сағатына 1,200 элемент
- SS-2500B толық автоматты Tabber Stringer: сағатына 2,400 элемент
- BC ұяшық технологиясының жол картасы: құрылымнан процеске
- Неліктен BC элементтерін жасау қиын: AIKO-ның өзін-өзі маскалайтын екі қадамды процесі
- PV лентасының құрылымы мен түрлері: жазық, дөңгелек және пішінді
- Tabber және Stringer машинасы: қалай жұмыс істейді, қалай таңдау керек
- Күн модулін жіптеу: суық дәнекер қосылыстарын жою
- Күн панельдері үшін EL тестілеу: Inline және Offline орнату
- Поляк күн өндірушісі Ooitech BC Tabber Stringer сатып алады